


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 29-09-2026 المنشأ: موقع


في عملية بثق البلاستيك المستمر بكميات كبيرة، يؤدي عدم كفاءة معالجة المواد إلى تدهور جودة المنتج بشكل مباشر والحد من إنتاجية المصنع الإجمالية. تؤدي معدلات التغذية غير المتسقة، والتلوث بالراتنج، واختناقات التحميل اليدوي إلى تعطيل التوازن الدقيق المطلوب لمقاطع البثق المستقرة. تؤدي طرق التغذية اللامركزية أو اليدوية إلى إنشاء تكاليف تشغيلية مخفية. ستفقد مساحة أرضية قيمة، وتزيد متطلبات العمالة، وتسرب المواد، وتقلل من استخدام إعادة الطحن، وتفقد القدرة على تتبع استهلاك الراتنج لكل خط بدقة.
الانتقال إلى أ نظام التغذية المركزي للبثق يلغي هذه المتغيرات. فهو يقوم بأتمتة التدفق المستمر للمواد الخام من مخزن المواد السائبة مباشرة إلى حلق الطارد. وهذا يزيل الخطأ البشري من معادلة تسليم المواد. تتلقى شركات البثق إمدادًا ثابتًا ومتناسبًا تمامًا من الراتنج البكر وإعادة الطحن والمواد المضافة. يوفر هذا الدليل إطارًا فنيًا لتقييم بنية النظام، وتقييم مخاطر التكامل، ونمذجة العائد على الاستثمار للتنفيذ على مستوى المنشأة.
الإنتاجية المستمرة مقابل الدقة: يجب أن يوازن نظام التغذية المركزي ذو الحجم المناسب بين قدرة نقل المواد السائبة ومتطلبات الجرعات الدقيقة وغير المنقطعة لخطوط البثق الفردية، والتي تتطلب غالبًا التكامل مع الخلاطات الوزنية ومغذيات فقدان الوزن المستمرة.
سلامة المواد وإعادة الطحن: يعد تقييم سرعات النقل وتوجيه الأنابيب أمرًا بالغ الأهمية لمنع تدهور الراتينج وتكوين الشعر الملائكي وتوليد الغبار، خاصة عند التعامل مع مزيج من الكريات البكر وإعادة الطحن ذات الكثافة السائبة المتفاوتة.
قابلية التوسع والتكرار والتحكم: تتطلب الأنظمة الحديثة تكاملاً مركزيًا لـ PLC/SCADA لإمكانية التتبع في الوقت الفعلي، والصيانة التنبؤية، والبنيات عالية التوفر (على سبيل المثال، المضخات الاحتياطية) لمنع إيقاف تشغيل الخطوط المتعددة.
الجدول الزمني لعائد الاستثمار: يعتمد تبرير الإنفاق الرأسمالي (CapEx) عادةً على قياس تخفيضات الإنفاق التشغيلي (OpEx) في العمالة، وهدر المواد، واستهلاك الطاقة، وتحقيق أقصى قدر من التعافي من إعادة الطحن.
جدول المحتويات
يؤدي توسيع نطاق منشأة البثق في نهاية المطاف إلى الكشف عن القيود الصارمة لتحميل المواد من جانب الماكينة. إن التعرف على المؤشرات التشغيلية للنظام اللامركزي الفاشل هو الخطوة الأولى نحو الأتمتة. يعد تجويع الطارد المتكرر من الأعراض الأولية. نادرًا ما يواكب المشغلون الذين يقومون بتحميل النطاطات يدويًا الخطوط عالية السرعة. يجف جهاز الطارد، مما يتسبب في إيقاف تشغيل الخطوط على الفور، وتوليد كميات كبيرة من الخردة، وإجراءات إعادة التشغيل الطويلة. تنبع معدلات الخردة المرتفعة أيضًا من عدم اتساق المزيج. غالبًا ما يؤدي المزج اليدوي للراتنج الأصلي والملونات وإعادة الطحن إلى توزيع غير متساوٍ، مما يؤدي إلى اختلافات اللون وعدم استقرار الأبعاد في الشكل النهائي أو الفيلم المبثوق.
تمثل حركة الرافعة الشوكية المفرطة في أرضية الإنتاج اختناقًا شديدًا آخر. يؤدي نقل الأعمدة والمنصات بين مناطق التخزين وأجهزة البثق الفردية إلى مخاطر تتعلق بالسلامة ويستهلك مساحة تصنيع قيمة. تتطلب المنشأة التي تكافح من أجل مواكبة الخطوط عالية الإنتاج أثناء إدارة انسكابات المواد المستمرة وازدحام الرافعات الشوكية تغييرًا هيكليًا في التعامل مع المواد. إن التكاليف الخفية لصيانة الرافعة الشوكية، وأضرار الجايلورد، وكريات الراتنج المتراكمة تؤدي بسرعة إلى تآكل هوامش الربح.
يحدد إنشاء مقاييس أساسية مدى نجاح ترقية النظام. يجب أن تأخذ الإنتاجية المستهدفة بالجنيه في الساعة (PPH) في الاعتبار معدلات الإنتاج الحالية وتوسعات القدرات المستقبلية. يجب أن يتم تحديد التباين المقبول في جرعات المواد بوضوح لضمان اتساق المنتج. يحدد الحد الأقصى المسموح به لوقت التوقف عن العمل أثناء تغيير النظام استراتيجية التثبيت، مما يتطلب تنفيذًا مرحليًا للحفاظ على تشغيل الخطوط المهمة. يجب تحديد نسب استخدام إعادة الطحن المستهدفة لقياس توفير المواد بدقة.
قبل تصميم النظام، يعد إجراء تقييم شامل لجاهزية المنشأة أمرًا إلزاميًا. يجب على المهندسين تقييم القيود المادية للمصنع:
الخلوص الرأسي: قم بتقييم ارتفاع السقف المتاح للصوامع وصناديق التخزين. تعمل الجاذبية على دفع تدفق المواد إلى خارج التخزين، ويمنع الخلوص الرأسي المناسب إقامة الجسور وحفر الجرذان في أوعية التخزين.
السلامة الهيكلية: التحقق من الدعم الهيكلي لمشعبات الأنابيب. يتطلب توجيه مئات الأقدام من الأنابيب المصنوعة من الفولاذ المقاوم للصدأ، بالإضافة إلى وزن المادة المنقولة، دعامات سقف قوية.
سعة المرافق: التأكد من أن المنشأة تمتلك إمدادات كافية من المرافق. يتضمن ذلك الهواء المضغوط النظيف والجاف لتشغيل الصمامات والطاقة الكافية ثلاثية الطور لتشغيل مضخات التفريغ والمنافيخ الصناعية.
تخطيط الأرضية: قم بتخطيط البصمة الحالية لـ gaylords والرافعات من جانب الماكينة لحساب المساحة الدقيقة التي سيتم استعادتها بعد التثبيت.
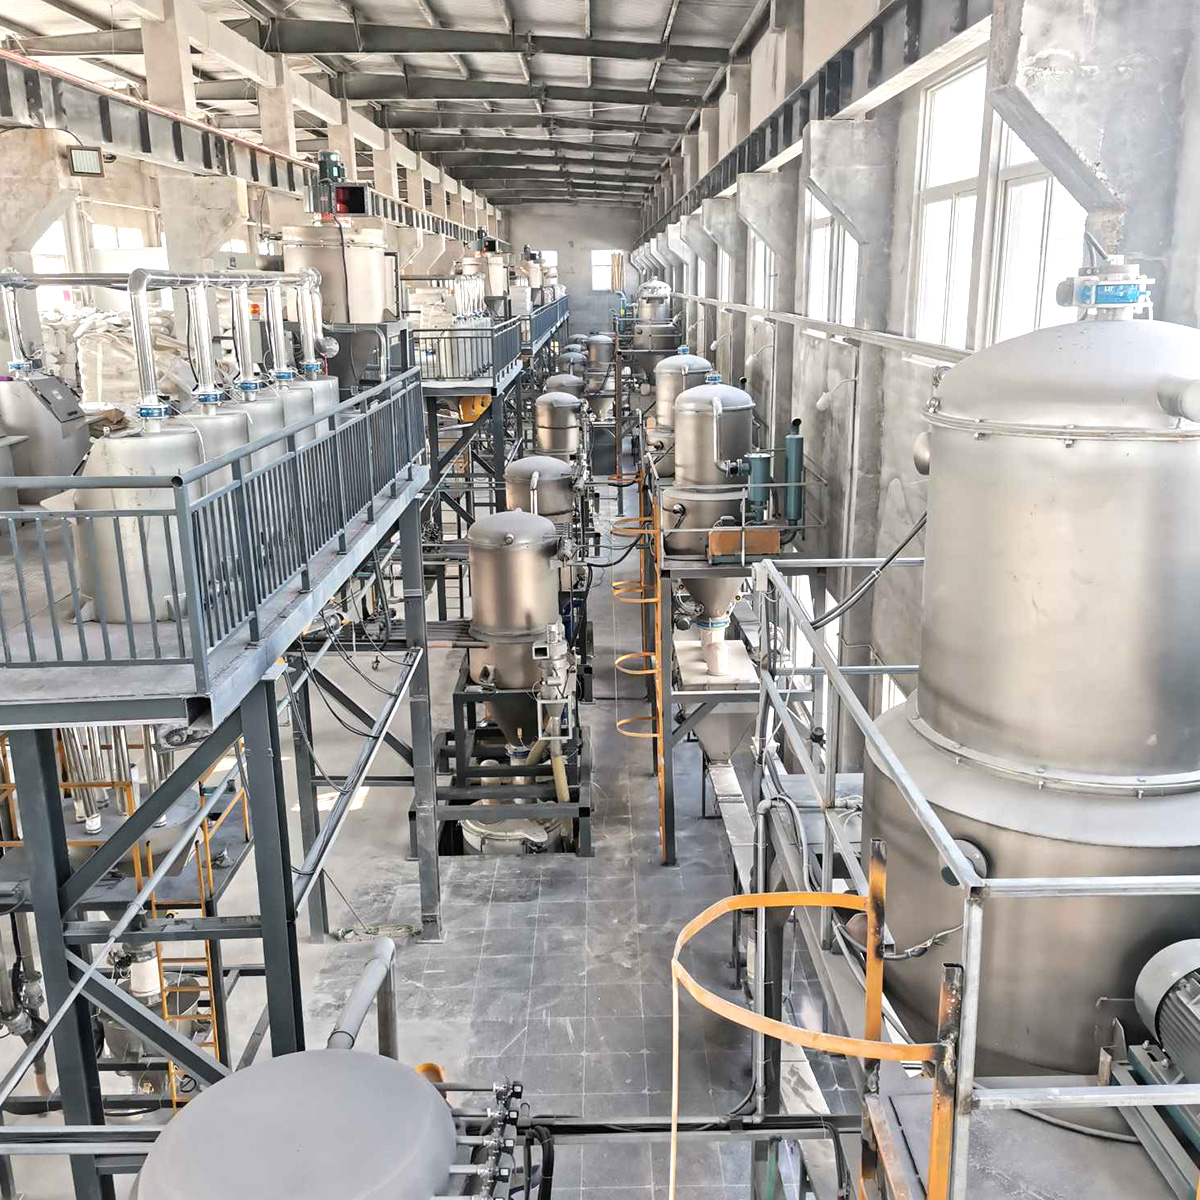
يتطلب تصميم بنية تحتية قوية لمعالجة المواد اختيار المجموعة المناسبة من مكونات التخزين والنقل والتحكم. يجب أن تدعم البنية الراتنجات المحددة التي تتم معالجتها مع السماح بالمرونة لتغييرات المواد المستقبلية. تؤدي الهندسة المعمارية سيئة التصميم إلى انسدادات متكررة وتدهور المواد.
تختلف حلول التخزين بالجملة بناءً على حجم المواد وقيود المنشأة. توفر الصوامع الخارجية أعلى سعة لراتنجات السلع سريعة الحركة، مما يوفر مساحة أرضية داخلية ويسمح بتسليم ناقلات البضائع السائبة. توفر الصناديق النهارية الداخلية تخزينًا وسيطًا للراتنجات المتخصصة أو المواد التي تتطلب التحكم في المناخ. تعمل فلاتر جايلورد على تفريغ المواد المعبأة بشكل آلي، مما يضمن الإخلاء الكامل دون الحاجة إلى غرف يدوية. يعمل مشعب التوزيع كجهاز عصبي مركزي للعملية. تقوم محطات اختيار المواد الآلية بتوجيه راتنجات معينة إلى خطوط البثق المحددة. تستخدم هذه المشعبات تركيبات قفل كامل سريعة الفصل أو صمامات تحويل آلية لمنع التلوث المتبادل عند تبديل المواد بين الخطوط.
يعتمد اختيار طريقة النقل المناسبة على المسافة والإنتاجية وخصائص المواد. توفر كل آلية مزايا مميزة لبيئات بثق محددة. إن مطابقة نوع المنفاخ ومرحلة النقل مع الراتينج تمنع تكسر المواد وتآكل النظام.
طريقة النقل |
مبدأ التشغيل |
أفضل حالات الاستخدام |
المزايا الرئيسية |
|---|---|---|---|
نقل الفراغ (الضغط السلبي) |
يسحب المواد عبر الأنابيب باستخدام مضخة تفريغ موجودة في الوجهة. |
مصادر متعددة لوجهة واحدة؛ مسافات قصيرة إلى متوسطة. |
عملية نظيفة، التسربات الداخلية تمنع هروب الغبار، لطيفة على المواد. |
نقل الضغط الإيجابي |
يدفع المواد عبر الأنابيب باستخدام منفاخ موجود في المصدر. |
مصدر واحد إلى وجهات متعددة؛ قدرة عالية، لمسافات طويلة. |
إنتاجية عالية وفعالة لملء صوامع متعددة أو صناديق يومية كبيرة. |
المرحلة الكثيفة |
يحرك المواد في الرخويات بسرعة منخفضة وضغط مرتفع. |
المواد الهشة أو شديدة الكشط أو المخلوطة المعرضة للانفصال. |
يمنع تدهور الحبيبات، ويقلل من تآكل الأنابيب، ويحافظ على سلامة المزيج. |
المرحلة المخففة |
يعلق المواد في تيار هواء عالي السرعة عند ضغط منخفض. |
الكريات البلاستيكية القياسية، والمواد غير الكاشطة، والتغذية المستمرة بكميات كبيرة. |
تصميم بسيط وفعال من حيث التكلفة ومثالي لمعظم تطبيقات البثق القياسية. |
يؤدي تعظيم الاستفادة من إعادة الطحن بشكل مباشر إلى تحسين هوامش التصنيع. أ يقوم نظام التغذية المركزي بدمج تقليم الحواف واستعادة الخردة مباشرة في تدفق المواد. تتناوب صمامات التناسب الموجودة في جهاز الاستقبال بين سحب الكريات البكر وإعادة الطحن. تمنع الصناديق الفائضة المجهزة بمحرضات ميكانيكية زغب إعادة الطحن الخفيف من التجسير. إن الحفاظ على مزيج ثابت من الكثافة الظاهرية في حلق الطارد يضمن استقرار أوقات استعادة المسمار وضغط الذوبان الموحد. إذا تم تقديم عملية إعادة الطحن بشكل غير متسق، فإن الطارد يتعرض للارتفاع، مما يغير أبعاد المنتج النهائي.
لا يمكن لخطوط البثق المستمرة أن تتحمل المجاعة المادية. تتطلب البنى عالية التوفر تكرارًا مضمنًا. يجب دمج مضخات التفريغ الاحتياطية في النظام، وتكوينها لتتولى المسؤولية تلقائيًا في حالة فشل المضخة الأساسية. تضمن صمامات التحويل التلقائي والتجاوزات المتعددة أن فشل مكون واحد، مثل المحول المحشور أو الصمامات المنفجرة، لا يسبب مجاعة كارثية متعددة الخطوط. يعمل التكرار على تحويل إيقاف التشغيل المحتمل على مستوى المصنع إلى مهمة صيانة مجدولة، مما يسمح للفنيين بإصلاح المضخة الأساسية بينما يستمر الإنتاج دون انقطاع.
تتطلب الراتنجات الاسترطابية مثل PET وABS والنايلون تحكمًا صارمًا في الرطوبة قبل البثق. تتفاعل أنظمة التغذية المركزية بسلاسة مع المجففات المجففة المركزية. يتم نقل المواد من مخزن السائبة إلى المجفف المركزي، ثم يتم توزيعها على أجهزة البثق الفردية باستخدام نقل الهواء الجاف لمنع استعادة الرطوبة. عند حلق الطارد، يتغذى النظام مباشرة في الخلاطات الوزنية. تقوم هذه الخلاطات بوزن وتوزيع مكونات متعددة بشكل مستمر، مما يضمن إدارة دقيقة للوصفة وتعويض الاختلافات في الكثافة الظاهرية لإعادة الطحن. يجب أن يتواصل نظام التغذية مع الخلاط لضمان عدم تشغيل قواديس الإمداد أبدًا فارغة أثناء التشغيل عالي الإنتاجية.
تتطلب ترجمة مواصفات الأجهزة إلى استقرار تشغيلي فهمًا عميقًا لديناميكيات الموائع وعلوم المواد وتخطيط المنشأة. يجب أن يعطي التقييم الفني الأولوية لتسليم المواد بشكل مستمر على حساب القدرة النظرية القصوى.
يتطلب البثق إمدادًا ثابتًا وغير منقطع من المواد، وهو ما يتناقض بشكل حاد مع المتطلبات الدورية لقولبة الحقن. تتطلب التغذية الغمرية أن يظل القادوس الموجود فوق الطارد ممتلئًا، ويعتمد على الجاذبية لتغذية المسمار. قم بتجويع مواد التغذية مباشرة في الرحلات اللولبية باستخدام وحدة تغذية لفقدان الوزن. يجب حساب أحجام أجهزة الاستقبال ودورات مضخة التفريغ لضمان وجود المواد في الحلق في ظل ظروف الإنتاجية القصوى. تتسبب أجهزة الاستقبال الأصغر حجمًا في دوران المضخة بشكل متكرر جدًا، مما يؤدي إلى تآكل مبكر لصمامات التفريغ واحتمال المجاعة إذا كانت مسافة النقل طويلة.
تحدد خصائص المواد التصميم المادي لنظام النقل. تحدد الكثافة الظاهرية الكتلة التي يجب أن يدعمها تيار الهواء. يؤثر حجم الجسيمات وشكلها - سواء كانت كريات موحدة، أو مساحيق دقيقة، أو زغب غير منتظم - على معامل الاحتكاك على جدران الأنابيب. يجب تصميم حجم المنفاخ وأقطار الأنابيب لتحقيق سرعة النقل المثلى. تؤدي السرعة المفرطة إلى انزلاق الكريات على طول الأنبوب، مما يؤدي إلى توليد حرارة احتكاك تؤدي إلى إذابة البلاستيك وإنشاء 'شعر ملائكي' أو شرائط. تؤدي السرعة غير الكافية إلى تسرب المواد من التعليق، وتوصيل الخطوط والحاجة إلى التنظيف اليدوي.
تعتمد تخطيطات أرضية المصنع الفعالة على توجيه الأنابيب الأمثل. يقوم المهندسون بحساب أطوال الأنابيب المكافئة لتحديد المقاومة الإجمالية في النظام. كل رفع رأسي وتغيير اتجاهي يضيف مقاومة. على سبيل المثال، يمكن للكوع القياسي بزاوية 90 درجة أن يضيف ما يعادل 20 قدمًا من مقاومة الأنابيب المستقيمة. يؤدي استخدام عمليات المسح ذات نصف القطر الطويل بدلاً من الأكواع القياسية إلى تقليل انخفاض الضغط وتقليل تدهور المواد. يؤدي التوجيه الصحيح إلى إبقاء الأنابيب قريبة من السقف، مما يحافظ على مساحة أرضية قيمة للعمليات الثانوية، ومعدات التعبئة والتغليف، وحركة الرافعة الشوكية.
يولد النقل الغبار من خلال احتكاك المواد. يعمل الترشيح الفعال على مستوى جهاز الاستقبال والمضخة على حماية المعدات والحفاظ على نظافة المنشأة. تقوم مجمعات الغبار المركزية والفواصل الإعصارية بإزالة الدقائق من تيار الهواء قبل أن تصل إلى مضخة التفريغ، مما يمنع فشل المحمل المبكر. يؤدي التعامل مع بعض المساحيق البلاستيكية أو إعادة الطحن الناعم إلى مخاطر الغبار القابل للاشتعال. يجب أن يلتزم تصميم النظام بشكل صارم بمعايير NFPA وATEX. يتضمن ذلك تأريض جميع الأنابيب لتبديد الكهرباء الساكنة، وتركيب صمامات عزل الانفجار، واستخدام مجمعات الغبار المهواة للحفاظ على سلامة المنشأة.
تعتمد معالجة المواد الحديثة بشكل كبير على أنظمة التحكم الذكية. توفر أتمتة الأجهزة الحركة المادية، لكن تكامل البرامج يوفر رؤية العملية والتحكم التشغيلي.
تستخدم لوحات التحكم المركزية وحدات التحكم المنطقية القابلة للبرمجة (PLCs) لإدارة دورات المضخة وعمليات تشغيل الصمامات وحالات الإنذار. يتطلب دمج نظام التغذية مع عناصر التحكم الموجودة في الطارد بروتوكولات اتصال مفتوحة. يسمح OPC UA وEthernet/IP للنظام المركزي بالاتصال مباشرة مع PLC الخاص بخط البثق. يمكّن هذا التكامل جهاز البثق من طلب المواد تلقائيًا بناءً على سرعة اللولب والإنتاجية، بدلاً من الاعتماد على مشغلات المستشعر المحلية وحدها. يقوم المشغلون بإدارة الوصفات ومراقبة صحة النظام من خلال واجهة مركزية بين الإنسان والآلة (HMI)، مما يلغي الحاجة إلى السير على الأرض لفحص اللوادر الفردية.
يؤدي الفشل غير المتوقع في المعدات إلى تعطيل جداول الإنتاج. يؤدي استخدام مستشعرات إنترنت الأشياء إلى تحويل الصيانة من التفاعلية إلى التنبؤية. تعمل أجهزة استشعار الضغط التفاضلي المثبتة عبر المرشحات على مراقبة تراكم الغبار. ومع إغلاق ستائر الفلتر، يزداد انخفاض الضغط، مما يؤدي إلى تنبيه للصيانة قبل أن يتسبب تدفق الهواء المقيد في فشل النقل. تكتشف مراقبة الاهتزاز في مضخات التفريغ والمنافيخ تآكل المحمل أو عدم محاذاةه مبكرًا. إن معالجة هذه الحالات الشاذة أثناء فترة التوقف المجدولة تمنع حدوث عطل كارثي في المعدات وتجويع الطارد.
تتطلب تطبيقات البثق الطبية والسيارات والفضاء وثائق جودة صارمة. تدعم أنظمة التغذية الآلية الامتثال لمعيار ISO والامتثال الخاص بالصناعة من خلال توفير إمكانية التتبع الرقمي. يقوم نظام التحكم بتسجيل أرقام الكمية عند دخول المواد إلى المخزن السائب. فهو يتتبع استهلاك الراتينج الدقيق لكل أمر عمل، ويرسم خرائط لدفعات مواد محددة لفات أو ملفات تعريف مبثوقة محددة. تثبت هذه البيانات التاريخية أنها لا تقدر بثمن بالنسبة لعمليات تدقيق الجودة، مما يسمح للمصنعين بعزل المنتجات المشبوهة واحتوائها بسرعة في حالة وجود عيب مادي.
تؤدي التغييرات المتكررة في المواد أو الألوان إلى تقليل الفعالية الإجمالية للمعدات (OEE). تعمل ميزات البرامج التي تعمل على أتمتة عملية مسح الخطوط على تبسيط هذه العملية. عندما تنتهي عملية الإنتاج، يقوم النظام تلقائيًا بتطهير خطوط النقل، وسحب جميع المواد المتبقية إلى جهاز الاستقبال أو صندوق الخردة المخصص. وهذا يلغي حاجة المشغلين إلى فصل الأنابيب ونفخها يدويًا بالهواء المضغوط. يقلل التطهير الآلي من خطر التلوث المتبادل بين عمليات التشغيل ويقلل بشكل كبير من أوقات التغيير، مما يزيد من ساعات الإنتاج المتاحة.
يتطلب الاستثمار في التعامل الآلي مع المواد مبررًا ماليًا واضحًا. يجب أن يقارن التحليل متطلبات رأس المال المقدمة مقابل المدخرات التشغيلية المتكررة الناتجة عن النظام.
تشمل التكاليف الرأسمالية الأولية المنافيخ، وأنابيب الفولاذ المقاوم للصدأ، وأجهزة الاستقبال، والمشعبات الآلية، ونظام التحكم المركزي. ويتم تعويض هذه النفقات الأولية من خلال وفورات تشغيلية طويلة الأجل. التخفيض الأكثر إلحاحًا هو في التعامل اليدوي. تؤدي إعادة توزيع المشغلين من نقل العمال وتسلق السلالم إلى المهام ذات القيمة المضافة إلى تحسين كفاءة العمل بشكل عام. تعمل الأنظمة الآلية على تقليل الراتينج المنسكب والمهدر بشكل كبير. يؤدي التنظيف اليدوي وتحميل القادوس حتماً إلى ظهور كريات على الأرض، والتي يجب كنسها وإزالتها. النقل المركزي يزيل هذه الخسارة المستمرة للمواد، مما يؤثر بشكل مباشر على النتيجة النهائية.
يعد توليد الخردة حقيقة لا مفر منها في عملية البثق، خاصة أثناء بدء التشغيل وتغيير الحجم. إن إعادة إدخال عملية إعادة الطحن هذه في عملية الإنتاج بشكل دقيق وتلقائي يؤدي إلى توفير كبير في تكلفة المواد. يضمن النظام المركزي المجهز بصمامات تناسبية استهلاك إعادة الطحن بشكل متسق، مما يقلل الاعتماد على الراتنج البكر. من خلال تعظيم نسبة إعادة الطحن المسموح بها دون المساس بجودة المنتج، يقوم المصنعون مباشرة بخفض نفقاتهم على المواد الخام. إذا كانت المنشأة تعالج 10000 رطل من الراتينج يوميًا وتزيد من استخدام إعادة الطحن بنسبة 5% فقط، فإن التوفير السنوي في مشتريات الراتينج البكر يبرر بسرعة الاستثمار في المعدات.
يعد تقييم بصمة الطاقة مكونًا أساسيًا في نموذج عائد الاستثمار. توفر الأنظمة المركزية مزايا كفاءة متميزة مقارنة بالمعدات اللامركزية. يتيح تنفيذ محركات التردد المتغير (VFDs) على مضخات التفريغ المركزية ضبط سرعة المحرك بناءً على طلب النقل في الوقت الفعلي، بدلاً من التشغيل بأقصى سرعة بشكل مستمر. كما توفر أنظمة التجفيف المركزية مكاسب من الطاقة. يستهلك المجفف المجفف الفردي ذو السعة الكبيرة الذي يعمل في حالة مستقرة طاقة أقل لكل رطل من الراتنج المعالج مقارنةً بالمجففات الصغيرة المتعددة الموجودة على جانب الماكينة والتي يتم تشغيلها وإيقافها باستمرار.
ابدأ تدقيقًا شاملاً للمنشأة لرسم خريطة لتدفق المواد الحالي، مع ملاحظة المسافات والمصاعد الرأسية ومساحة السقف المتاحة.
قم بحساب معدلات الخردة الحالية وتكاليف العمالة اليدوية المرتبطة بمعالجة المواد لإنشاء خط أساس ثابت لعائد الاستثمار.
اطلب اختبار إثبات المفهوم من بائعي المعدات، خصيصًا للراتنجات والمساحيق والزغب الخفيف المعاد طحنه والذي يصعب نقله.
إعطاء الأولوية لتصميمات النظام التي تتضمن أنظمة تحكم غير مملوكة وتخطيط قوي للتكرار للمكونات المهمة.
ج: تعتمد مسافات النقل على نوع المادة والنظام. تتعامل أنظمة التفريغ عادةً مع مسافات تصل إلى 300-500 قدم بكفاءة. بالنسبة للمسافات الطويلة، يمكن لأنظمة الضغط الإيجابي أو نقل الطور الكثيف نقل المواد لمسافة تزيد عن 1000 قدم. يحدد طول الأنبوب المكافئ، بما في ذلك الرفع الرأسي والكنس، المسافة القصوى الفعلية.
ج: يتم تجفيف المواد الاسترطابية في مجفف تجفيف مركزي قبل النقل. لمنع استعادة الرطوبة أثناء النقل، يستخدم النظام نقل الهواء الجاف بحلقة مغلقة. يتم سحب الهواء الناقل من دائرة الهواء الراجع للمجفف، مما يضمن بقاء الكريات معرضة فقط لهواء نقطة الندى المنخفضة حتى تصل إلى الطارد.
ج: نعم، ولكن الأمر يحتاج إلى هندسة معينة. تتطلب المساحيق ترشيحًا مختلفًا، وصمامات تفريغ مستقبلية متخصصة لمنع التجسير، والتحكم الدقيق في السرعة. في كثير من الأحيان، يتم استخدام خطوط نقل منفصلة أو أنظمة الطور الكثيف للمساحيق لمنع التلوث المتبادل وإدارة الغبار بشكل فعال.
ج: يتم عادةً جمع إعادة الطحن في صندوق زيادة التيار وإدخاله في تدفق المواد الرئيسي باستخدام صمامات التناسب في جهاز الاستقبال. تتناوب هذه الصمامات بين المادة الخام وإعادة الطحن بناءً على نسبة محددة مسبقًا، مما يضمن توصيل مزيج متسق مباشرةً إلى حلقة الطارد أو الخلاط.
ج: تتضمن الأنظمة المصممة بشكل صحيح التكرار. إذا تعطلت مضخة التفريغ الأولية، فإن PLC يكتشف تلقائيًا انخفاض الضغط ويحول التشغيل إلى مضخة احتياطية. يمنع هذا التحويل التلقائي تجويع المواد ويحافظ على تشغيل خطوط البثق دون انقطاع.
ج: تستخدم المشعبات المركزية صمامات تحويل آلية أو تركيبات سريعة الفصل لتوجيه مواد محددة إلى خطوط محددة. يقوم برنامج التطهير الآلي بمسح الخط بالكامل وإعادته إلى المصدر أو إلى صندوق الخردة قبل إدخال مادة جديدة، مما يضمن أن الأنبوب فارغ تمامًا قبل التغيير.


