


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-29 Origine : Site


Dans le cadre de l'extrusion continue de grands volumes de plastique, les inefficacités de la manutention des matériaux dégradent directement la qualité du produit et limitent le débit global de l'usine. Des débits d'alimentation incohérents, une contamination par la résine et des goulots d'étranglement lors du chargement manuel perturbent l'équilibre délicat requis pour des profils d'extrusion stables. Les méthodes d'alimentation décentralisées ou manuelles créent des coûts opérationnels cachés. Vous perdez un espace au sol précieux, augmentez les besoins en main d'œuvre, déversez des matériaux, sous-utilisez les rebroyés et perdez la capacité de suivre avec précision la consommation de résine par ligne.
Transition vers un le système d'alimentation centralisé pour l'extrusion élimine ces variables. Il automatise le flux continu de matières premières depuis le stockage en vrac directement vers le col de l'extrudeuse. Cela supprime l’erreur humaine de l’équation de livraison des matériaux. Les extrudeuses reçoivent un approvisionnement constant et parfaitement proportionné de résine vierge, de rebroyé et d'additifs. Ce guide fournit un cadre technique pour évaluer l'architecture du système, évaluer les risques d'intégration et modéliser le retour sur investissement pour une mise en œuvre à l'échelle de l'établissement.
Débit continu et précision : un système d'alimentation centralisé correctement dimensionné doit équilibrer la capacité de transport en vrac avec les exigences de dosage précis et ininterrompu des lignes d'extrusion individuelles, nécessitant souvent une intégration avec des mélangeurs gravimétriques et des doseurs à perte de poids continue.
Intégrité des matériaux et rebroyés : L'évaluation des vitesses de transport et du routage des tuyaux est essentielle pour prévenir la dégradation de la résine, la formation de cheveux d'ange et la génération de poussière, en particulier lors de la manipulation d'un mélange de granulés vierges et de rebroyés de densité apparente variable.
Évolutivité, redondance et contrôle : les systèmes modernes nécessitent une intégration PLC/SCADA centralisée pour une traçabilité en temps réel, une maintenance prédictive et des architectures à haute disponibilité (par exemple, pompes de secours) pour éviter les arrêts multilignes.
Chronologie du retour sur investissement : la justification des dépenses d'investissement (CapEx) repose généralement sur la quantification des dépenses opérationnelles (OpEx), des réductions de la main-d'œuvre, des déchets de matériaux, de la consommation d'énergie et de la récupération maximisée du rebroyé.
Table des matières
La mise à l'échelle d'une installation d'extrusion révèle finalement les limites strictes du chargement des matériaux côté machine. Reconnaître les indicateurs opérationnels d'un système décentralisé défaillant est la première étape vers l'automatisation. Le manque fréquent d’extrudeuse est un symptôme principal. Les opérateurs chargeant manuellement les trémies suivent rarement le rythme des lignes à grande vitesse. L'extrudeuse fonctionne à sec, ce qui entraîne des arrêts immédiats de la ligne, une production massive de déchets et de longues procédures de redémarrage. Les taux de rebut élevés proviennent également d’incohérences dans la composition des produits. Le mélange manuel de résine vierge, de colorants et de rebroyés entraîne souvent une distribution inégale, entraînant des variations de couleur et une instabilité dimensionnelle dans le profil ou le film extrudé final.
Le trafic excessif de chariots élévateurs dans l’atelier de production présente un autre goulot d’étranglement important. Le déplacement des gaylords et des palettes entre les zones de stockage et les extrudeuses individuelles crée des risques pour la sécurité et consomme un espace de fabrication précieux. Une installation qui a du mal à suivre le rythme des lignes à haut rendement tout en gérant constamment les déversements de matériaux et la congestion des chariots élévateurs nécessite un changement structurel dans la manutention des matériaux. Les coûts cachés de l’entretien des chariots élévateurs, des gaylords endommagés et des granulés de résine balayés érodent rapidement les marges bénéficiaires.
L'établissement de mesures de référence définit le succès de la mise à niveau du système. Le débit cible en livres par heure (PPH) doit tenir compte des taux de production actuels et des futures expansions de capacité. Les écarts acceptables dans le dosage du matériau doivent être clairement définis pour garantir la cohérence du produit. Le temps d'arrêt maximum autorisé pendant le basculement du système dicte la stratégie d'installation, nécessitant une mise en œuvre progressive pour maintenir le fonctionnement des lignes critiques. Des pourcentages ciblés d’utilisation du rebroyé doivent être établis pour mesurer avec précision les économies de matière.
Avant de concevoir le système, une évaluation approfondie de l’état de préparation des installations est obligatoire. Les ingénieurs doivent évaluer les contraintes physiques de l’usine :
Dégagement vertical : évaluez la hauteur de plafond disponible pour les silos et les bacs de surtension. La gravité chasse le flux de matériaux hors du stockage et un dégagement vertical adéquat empêche les ponts et les trous de rats dans les récipients de stockage.
Intégrité structurelle : Vérifiez le support structurel des collecteurs de tuyauterie. L'acheminement de centaines de pieds de tubes en acier inoxydable, ainsi que le poids du matériau transporté, nécessitent des fermes de plafond robustes.
Capacité des services publics : Confirmez que l’installation dispose d’un approvisionnement en services publics adéquat. Cela comprend de l'air comprimé propre et sec pour l'actionnement des vannes et une alimentation triphasée suffisante pour entraîner les pompes à vide et les soufflantes industrielles.
Disposition du sol : cartographiez l'empreinte actuelle des gaylords et des chargeurs côté machine pour calculer la superficie exacte qui sera récupérée après l'installation.
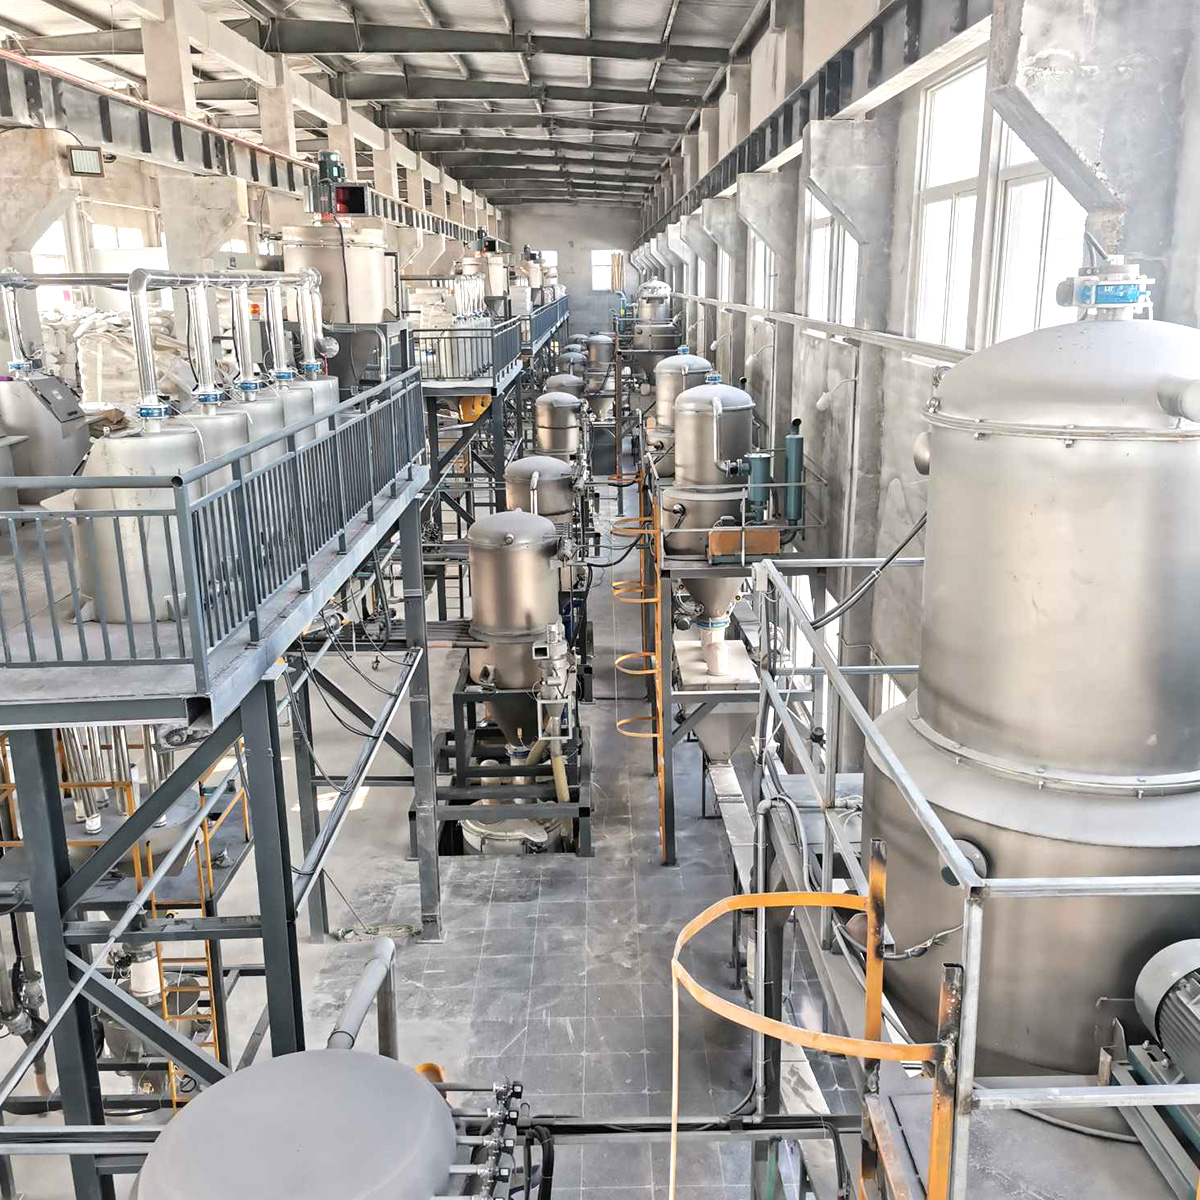
La conception d'une infrastructure de manutention robuste nécessite de sélectionner la bonne combinaison de composants de stockage, de transport et de contrôle. L'architecture doit prendre en charge les résines spécifiques traitées tout en permettant une flexibilité pour les futurs changements de matériaux. Une architecture mal conçue entraîne des blocages fréquents et une dégradation des matériaux.
Les solutions de stockage en vrac varient en fonction du volume de matériaux et des contraintes des installations. Les silos extérieurs offrent la plus grande capacité pour les résines de base à rotation rapide, libérant ainsi de l'espace au sol intérieur et permettant les livraisons par camion-citerne en vrac. Les bacs journaliers intérieurs offrent un stockage intermédiaire pour les résines spéciales ou les matériaux nécessitant un contrôle climatique. Les basculeurs Gaylord automatisent le déchargement des matériaux en caisses, garantissant une évacuation complète sans ramassage manuel. Le collecteur de distribution agit comme le système nerveux central de l'opération. Les stations automatisées de sélection de matériaux acheminent des résines spécifiques vers des lignes d'extrusion désignées. Ces collecteurs utilisent des raccords camlock à déconnexion rapide ou des vannes de dérivation automatisées pour éviter la contamination croisée lors du changement de matériaux entre les lignes.
La sélection de la méthode de transport appropriée dépend de la distance, du débit et des caractéristiques du matériau. Chaque mécanisme offre des avantages distincts pour des environnements d'extrusion spécifiques. L'adaptation du type de soufflerie et de la phase de transport à la résine évite la fracture du matériau et l'usure du système.
Méthode de transport |
Principe de fonctionnement |
Meilleurs cas d'utilisation |
Avantages clés |
|---|---|---|---|
Transport sous vide (pression négative) |
Aspire le matériau à travers des tuyaux à l’aide d’une pompe à vide située à destination. |
Plusieurs sources vers une seule destination ; distances courtes à moyennes. |
Fonctionnement propre, les fuites vers l’intérieur empêchent la poussière de s’échapper, doux pour les matériaux. |
Transport à pression positive |
Pousse le matériau à travers les tuyaux à l’aide d’un ventilateur situé à la source. |
Source unique vers plusieurs destinations ; haute capacité, longues distances. |
Débit élevé, efficace pour remplir plusieurs silos ou de grands bacs journaliers. |
Phase dense |
Déplace le matériau en limaces à faible vitesse et à haute pression. |
Matériaux fragiles, très abrasifs ou mélangés sujets à la séparation. |
Empêche la dégradation des granulés, réduit l'usure des tuyaux et maintient l'intégrité du mélange. |
Phase diluée |
Suspend le matériau dans un flux d'air à grande vitesse et basse pression. |
Granulés de plastique standards, matériaux non abrasifs, alimentation continue en grand volume. |
Conception simple et économique, idéale pour la plupart des applications d’extrusion standard. |
Maximiser l’utilisation du rebroyé améliore directement les marges de fabrication. UN Le système d’alimentation centralisé intègre la récupération des bords et des déchets directement dans le flux de matériaux. Les vannes de dosage situées au niveau du récepteur alternent entre le soutirage de pellets vierges et le rebroyage. Les bacs anti-surtension équipés d'agitateurs mécaniques empêchent les peluches légères de rebroyage de se former. Le maintien d'une densité apparente constante au niveau du col de l'extrudeuse garantit des temps de récupération de vis stables et une pression de fusion uniforme. Si le rebroyé est introduit de manière incohérente, l'extrudeuse subit une poussée, ce qui modifie les dimensions du produit final.
Les lignes d’extrusion en continu ne peuvent pas tolérer le manque de matériaux. Les architectures à haute disponibilité nécessitent une redondance intégrée. Des pompes à vide de secours doivent être intégrées au système, configurées pour prendre automatiquement le relais en cas de panne de la pompe primaire. Les vannes de commutation automatiques et les dérivations de collecteur garantissent qu'une défaillance d'un seul composant, telle qu'un inverseur bloqué ou un fusible grillé, ne provoque pas une famine catastrophique de plusieurs lignes. La redondance transforme un arrêt potentiel de l'ensemble de l'usine en une tâche de maintenance planifiée, permettant aux techniciens de réparer la pompe primaire pendant que la production se poursuit sans interruption.
Les résines hygroscopiques comme le PET, l'ABS et le nylon nécessitent un contrôle strict de l'humidité avant l'extrusion. Les systèmes d’alimentation centralisés s’interfacent parfaitement avec les séchoirs déshydratants centraux. Le matériau est transporté du stockage en vrac vers le séchoir central, puis distribué aux extrudeuses individuelles à l'aide d'un transport par air sec pour empêcher la reprise d'humidité. Au niveau du col de l'extrudeuse, le système alimente directement les mélangeurs gravimétriques. Ces mélangeurs pèsent et distribuent en continu plusieurs ingrédients, garantissant une gestion précise des recettes et compensant les variations de densité apparente du rebroyé. Le système d'alimentation doit communiquer avec le mélangeur pour garantir que les trémies d'alimentation ne fonctionnent jamais à vide lors d'un cycle à haut débit.
Traduire les spécifications matérielles en stabilité opérationnelle nécessite une compréhension approfondie de la dynamique des fluides, de la science des matériaux et de l’agencement des installations. L’évaluation technique doit donner la priorité à la livraison continue du matériel plutôt qu’à la capacité théorique maximale.
L’extrusion nécessite un approvisionnement constant et ininterrompu de matière, ce qui contraste fortement avec les exigences cycliques du moulage par injection. L'alimentation par inondation nécessite que la trémie au-dessus de l'extrudeuse reste pleine, en s'appuyant sur la gravité pour alimenter la vis. Affamez l'alimentation du matériau des compteurs directement dans les volées de vis à l'aide d'un alimentateur à perte de poids. Les tailles des récepteurs et les cycles de pompe à vide doivent être calculés pour garantir la présence de matériau au niveau de la gorge dans des conditions de débit maximum. Les récepteurs sous-dimensionnés entraînent des cycles trop fréquents de la pompe, entraînant une usure prématurée des vannes de refoulement et une famine potentielle si la distance de transport est longue.
Les propriétés des matériaux dictent la conception physique du système de transport. La densité apparente détermine la masse que le flux d’air doit supporter. La taille et la forme des particules (qu'il s'agisse de granulés uniformes, de poudres fines ou de peluches rebroyées irrégulières) affectent le coefficient de friction contre les parois des tuyaux. Le dimensionnement du ventilateur et les diamètres des tuyaux doivent être conçus pour atteindre la vitesse de transport optimale. Une vitesse excessive fait glisser les granulés le long du tuyau, générant une chaleur de friction qui fait fondre le plastique et crée des « cheveux d'ange » ou des banderoles. Une vitesse insuffisante entraîne la chute du matériau en suspension, obstruant les conduites et nécessitant un nettoyage manuel.
Les aménagements efficaces des usines reposent sur un acheminement optimisé des canalisations. Les ingénieurs calculent des longueurs de tuyaux équivalentes pour déterminer la résistance totale du système. Chaque soulèvement vertical et changement de direction ajoute de la résistance. Par exemple, un coude standard de 90 degrés peut ajouter l’équivalent de 20 pieds de résistance à un tuyau droit. L'utilisation de coudes à long rayon au lieu de coudes standard minimise les chutes de pression et réduit la dégradation des matériaux. Un acheminement approprié maintient la tuyauterie près du plafond, préservant ainsi un espace au sol précieux pour les opérations secondaires, l'équipement d'emballage et le mouvement des chariots élévateurs.
Le transport génère de la poussière à cause du frottement des matériaux. Une filtration efficace au niveau du récepteur et de la pompe protège l'équipement et maintient une installation propre. Les dépoussiéreurs centraux et les séparateurs cycloniques éliminent les fines du flux d'air avant qu'elles n'atteignent la pompe à vide, évitant ainsi une défaillance prématurée des roulements. La manipulation de certaines poudres de plastique ou de fines rebroyées présente des risques de poussières combustibles. La conception du système doit strictement respecter les normes NFPA et ATEX. Cela comprend la mise à la terre de toutes les canalisations pour dissiper l'électricité statique, l'installation de vannes d'isolement contre les explosions et l'utilisation de dépoussiéreurs à ventilation anti-explosion pour maintenir la sécurité des installations.
La manutention moderne des matériaux repose en grande partie sur des systèmes de contrôle intelligents. L'automatisation matérielle assure le mouvement physique, mais l'intégration logicielle offre une visibilité sur les processus et un contrôle opérationnel.
Les panneaux de commande centralisés utilisent des contrôleurs logiques programmables (PLC) pour gérer les cycles de pompe, les actionnements de vannes et les états d'alarme. L'intégration du système d'alimentation aux commandes d'extrudeuse existantes nécessite des protocoles de communication ouverts. OPC UA et Ethernet/IP permettent au système central de communiquer directement avec l'automate de la ligne d'extrusion. Cette intégration permet à l'extrudeuse de demander automatiquement du matériau en fonction de la vitesse et du débit de la vis, plutôt que de s'appuyer uniquement sur les déclencheurs localisés des capteurs. Les opérateurs gèrent les recettes et surveillent l'état du système via une interface homme-machine (IHM) centralisée, éliminant ainsi le besoin de se déplacer sur le terrain pour vérifier les chargeurs individuels.
Une panne inattendue de l’équipement perturbe les calendriers de production. L’utilisation de capteurs IoT fait passer la maintenance de réactive à prédictive. Des capteurs de pression différentielle installés sur les filtres surveillent l’accumulation de poussière. À mesure que le filtre s'obstrue, la chute de pression augmente, déclenchant une alerte de maintenance avant que le débit d'air restreint ne provoque des pannes de transport. La surveillance des vibrations sur les pompes à vide et les soufflantes détecte rapidement l'usure ou le désalignement des roulements. Le traitement de ces anomalies pendant les temps d'arrêt programmés évite les pannes catastrophiques de l'équipement et la famine de l'extrudeuse.
Les applications d’extrusion médicales, automobiles et aérospatiales nécessitent une documentation qualité rigoureuse. Les systèmes d'alimentation automatisés prennent en charge la conformité ISO et spécifique à l'industrie en fournissant une traçabilité numérique. Le système de contrôle enregistre les numéros de lot à mesure que les matériaux entrent dans le stockage en vrac. Il suit la consommation exacte de résine par bon de travail, en mappant des lots de matériaux spécifiques à des rouleaux ou profils extrudés spécifiques. Ces données historiques s'avèrent inestimables pour les audits qualité, permettant aux fabricants d'isoler et de contenir rapidement les produits suspects en cas de défaut matériel.
Les changements fréquents de matériaux ou de couleurs réduisent l’efficacité globale de l’équipement (OEE). Les fonctionnalités logicielles qui automatisent le nettoyage des lignes rationalisent ce processus. À la fin d'un cycle de production, le système purge automatiquement les lignes de transport, aspirant tous les matériaux restants dans le récepteur ou dans un bac à déchets dédié. Cela élimine le besoin pour les opérateurs de déconnecter et de souffler manuellement les tuyaux avec de l'air comprimé. La purge automatisée réduit le risque de contamination croisée entre les cycles et minimise considérablement les temps de changement, augmentant ainsi les heures de production disponibles.
Investir dans la manutention automatisée des matériaux nécessite une justification financière claire. L'analyse doit comparer les besoins en capital initiaux aux économies opérationnelles récurrentes générées par le système.
Les coûts d'investissement initiaux comprennent les ventilateurs, la tuyauterie en acier inoxydable, les récepteurs, les collecteurs automatisés et le système de contrôle central. Ces dépenses initiales sont compensées par des économies opérationnelles à long terme. La réduction la plus immédiate concerne le travail de manutention manuelle. La réaffectation des opérateurs du déplacement des gaylords et de la montée des échelons vers des tâches à valeur ajoutée améliore l'efficacité globale du travail. Les systèmes automatisés réduisent considérablement les déversements et le gaspillage de résine. Le ramassage manuel et le chargement des trémies entraînent inévitablement des granulés sur le sol, qui doivent être balayés et mis au rebut. Le transport centralisé élimine cette perte continue de matériaux, ce qui a un impact direct sur les résultats.
La génération de rebuts est une réalité inévitable en extrusion, notamment lors du démarrage et des changements de taille. La réintroduction précise et automatique de ces rebroyés dans le processus de production permet de réaliser d'importantes économies de coûts de matériaux. Un système centralisé équipé de vannes de dosage garantit que le rebroyé est consommé de manière cohérente, réduisant ainsi la dépendance à l'égard de la résine vierge. En maximisant le pourcentage de rebroyage autorisé sans compromettre la qualité du produit, les fabricants réduisent directement leurs dépenses en matières premières. Si une installation traite quotidiennement 10 000 livres de résine et augmente l’utilisation des matières rebroyées de seulement 5 %, les économies annuelles sur les achats de résine vierge justifient rapidement l’investissement en équipement.
L'évaluation de l'empreinte énergétique est un élément essentiel du modèle de retour sur investissement. Les systèmes centralisés offrent des avantages d’efficacité distincts par rapport aux équipements décentralisés. La mise en œuvre d'entraînements à fréquence variable (VFD) sur les pompes à vide centrales permet à la vitesse du moteur de s'ajuster en fonction de la demande de transport en temps réel, plutôt que de fonctionner à pleine vitesse en continu. Les systèmes de séchage centralisés apportent également des gains énergétiques. Un seul séchoir par adsorption de grande capacité fonctionnant à l'état stable consomme moins d'énergie par livre de résine traitée que plusieurs séchoirs plus petits côté machine qui s'allument et s'éteignent constamment.
Lancez un audit complet des installations pour cartographier le flux actuel des matériaux, en notant les distances, les ascenseurs verticaux et l'espace disponible au plafond.
Calculez les taux de rebut actuels et les coûts de main-d’œuvre manuelle associés à la manutention des matériaux pour établir une référence de retour sur investissement ferme.
Demandez des tests de validation de principe aux fournisseurs d'équipements, en particulier pour les résines, les poudres et les peluches légères rebroyées difficiles à transporter.
Donnez la priorité aux conceptions de systèmes qui intègrent des systèmes de contrôle non propriétaires et une planification de redondance robuste pour les composants critiques.
R : Les distances de transport dépendent du matériau et du type de système. Les systèmes d’aspiration gèrent généralement efficacement des distances allant jusqu’à 300 à 500 pieds. Pour des trajets plus longs, les systèmes à pression positive ou le transport en phase dense peuvent déplacer les matériaux sur plus de 1 000 pieds. La longueur équivalente du tuyau, y compris les levées verticales et les balayages, dicte la distance maximale réelle.
R : Les matériaux hygroscopiques sont séchés dans un séchoir central par adsorption avant d'être transportés. Pour éviter la reprise d'humidité pendant le transport, le système utilise un transport d'air sec en boucle fermée. L'air de transport est aspiré du circuit d'air de retour du sécheur, garantissant que les pellets restent exposés uniquement à de l'air à faible point de rosée jusqu'à ce qu'ils atteignent l'extrudeuse.
R : Oui, mais cela nécessite une ingénierie spécifique. Les poudres nécessitent une filtration différente, des vannes de décharge du récepteur spécialisées pour éviter les pontages et un contrôle précis de la vitesse. Souvent, des lignes de transport séparées ou des systèmes en phase dense sont utilisés pour les poudres afin d'éviter la contamination croisée et de gérer efficacement la poussière.
R : Les rebroyés sont généralement collectés dans un bac tampon et introduits dans le flux de matériaux principal à l'aide de vannes de dosage situées au niveau du récepteur. Ces vannes alternent entre le matériau vierge et le rebroyé en fonction d'un rapport prédéfini, garantissant qu'un mélange cohérent est livré directement à la gorge de l'extrudeuse ou au mélangeur.
R : Les systèmes correctement conçus incluent la redondance. Si la pompe à vide principale tombe en panne, l'automate détecte automatiquement la chute de pression et commute le fonctionnement sur une pompe de secours. Ce basculement automatique évite le manque de matériau et maintient les lignes d'extrusion en fonctionnement sans interruption.
R : Les collecteurs centralisés utilisent des vannes de dérivation automatisées ou des raccords à déconnexion rapide pour acheminer des matériaux spécifiques vers des lignes spécifiques. Un logiciel de purge automatisé renvoie toute la ligne à la source ou dans un bac à déchets avant l'introduction d'un nouveau matériau, garantissant ainsi que le tuyau est complètement vide avant le changement.


