


大量の連続プラスチック押出成形では、マテリアルハンドリングの非効率性が製品の品質を直接低下させ、プラント全体のスループットを制限します。供給速度の一貫性のなさ、樹脂の汚染、手動による装填のボトルネックにより、安定した押出プロファイルに必要な微妙なバランスが崩れます。分散型または手動の供給方法では、隠れた運用コストが発生します。貴重な床面積が失われ、労働力が増加し、材料が流出し、再生材が十分に活用されず、ラインごとの樹脂消費量を正確に追跡できなくなります。
への移行 押出用の集中供給システムは、 これらの変動要素を排除します。バルク保管庫から押出機のスロートまで直接原料を連続的に流すことを自動化します。これにより、資材配送の方程式から人的エラーが排除されます。押出機には、バージン樹脂、再生材、添加剤が完璧にバランスよく一定量供給されます。このガイドは、システム アーキテクチャの評価、統合リスクの評価、施設全体の実装のための投資収益率のモデル化のための技術的なフレームワークを提供します。
連続スループットと精度: 適切なサイズの集中供給システムでは、バルク搬送能力と個々の押出ラインの正確で中断のない注入要件のバランスをとる必要があり、多くの場合、重量ブレンダーや連続減量フィーダーとの統合が必要になります。
材料の完全性と再粉砕: 特にバージンペレットとさまざまな嵩密度の再粉砕の混合物を扱う場合、樹脂の劣化、エンジェルヘアの形成、粉塵の発生を防ぐために、搬送速度とパイプの経路を評価することが重要です。
スケーラビリティ、冗長性、および制御: 最新のシステムでは、リアルタイムのトレーサビリティ、予知保全、および複数ラインのシャットダウンを防ぐための高可用性アーキテクチャ (スタンバイ ポンプなど) のための集中型 PLC/SCADA 統合が必要です。
ROI タイムライン: 資本支出 (CapEx) の正当化は、通常、労働力、材料廃棄物、エネルギー消費量、再生材回収の最大化における運用支出 (OpEx) の削減を定量化することに依存します。
目次
押出設備を拡張すると、最終的には機械側の材料負荷の厳しい制限が明らかになります。障害が発生した分散システムの運用指標を認識することが、自動化への第一歩です。頻繁な押出機の飢餓が主な症状です。手動でホッパーを積み込むオペレーターが高速ラインに追いつくことはほとんどありません。押出機が空運転になり、ラインが即時に停止し、大量のスクラップが発生し、再起動手順に時間がかかります。高いスクラップ率は、配合の不一致からも生じます。バージン樹脂、着色剤、リグラインドを手動でブレンドすると、分布が不均一になることが多く、最終的な押出成形品やフィルムの色のばらつきや寸法の不安定性につながります。
生産現場でのフォークリフトの交通量が多すぎると、別の深刻なボトルネックが生じます。ゲイロードやパレットを保管エリアと個々の押出機の間で移動させると、安全上の危険が生じ、貴重な製造スペースが消費されます。絶え間ない資材の流出やフォークリフトの混雑を管理しながら、高生産ラインの維持に苦労している施設では、資材取り扱いの構造的な変更が必要です。フォークリフトのメンテナンス、ゲイロードの損傷、掃き寄せられた樹脂ペレットなどの隠れたコストが利益率を急速に侵食します。
ベースライン メトリックを確立することで、システム アップグレードの成功が決まります。目標ポンド/時 (PPH) スループットは、現在の生産率と将来の生産能力の拡張を考慮する必要があります。製品の一貫性を確保するには、材料投入量の許容可能なばらつきを明確に定義する必要があります。システムのカットオーバー中に許容される最大ダウンタイムによって設置戦略が決まり、重要な回線を稼働し続けるには段階的な実装が必要になります。材料の節約を正確に測定するには、目標とする再生材利用率を確立する必要があります。
システムを設計する前に、施設の準備状況を徹底的に評価することが必須です。エンジニアはプラントの物理的制約を評価する必要があります。
垂直クリアランス: サイロとサージ ビンの利用可能な天井の高さを評価します。重力によって物質が保管庫から流出し、適切な垂直方向のクリアランスによって保管容器内のブリッジやネズミ穴が防止されます。
構造の完全性: 配管マニホールドの構造サポートを検証します。数百フィートのステンレス鋼管の配線には、搬送される材料の重量とともに、堅牢な天井トラスが必要です。
ユーティリティ能力: 施設に適切なユーティリティ供給があることを確認します。これには、バルブ作動用の清潔で乾燥した圧縮空気と、産業用真空ポンプとブロワーを駆動するのに十分な三相電力が含まれます。
フロアレイアウト: ゲイロードとマシンサイドローダーの現在の設置面積を計画し、設置後に再利用される正確な面積を計算します。
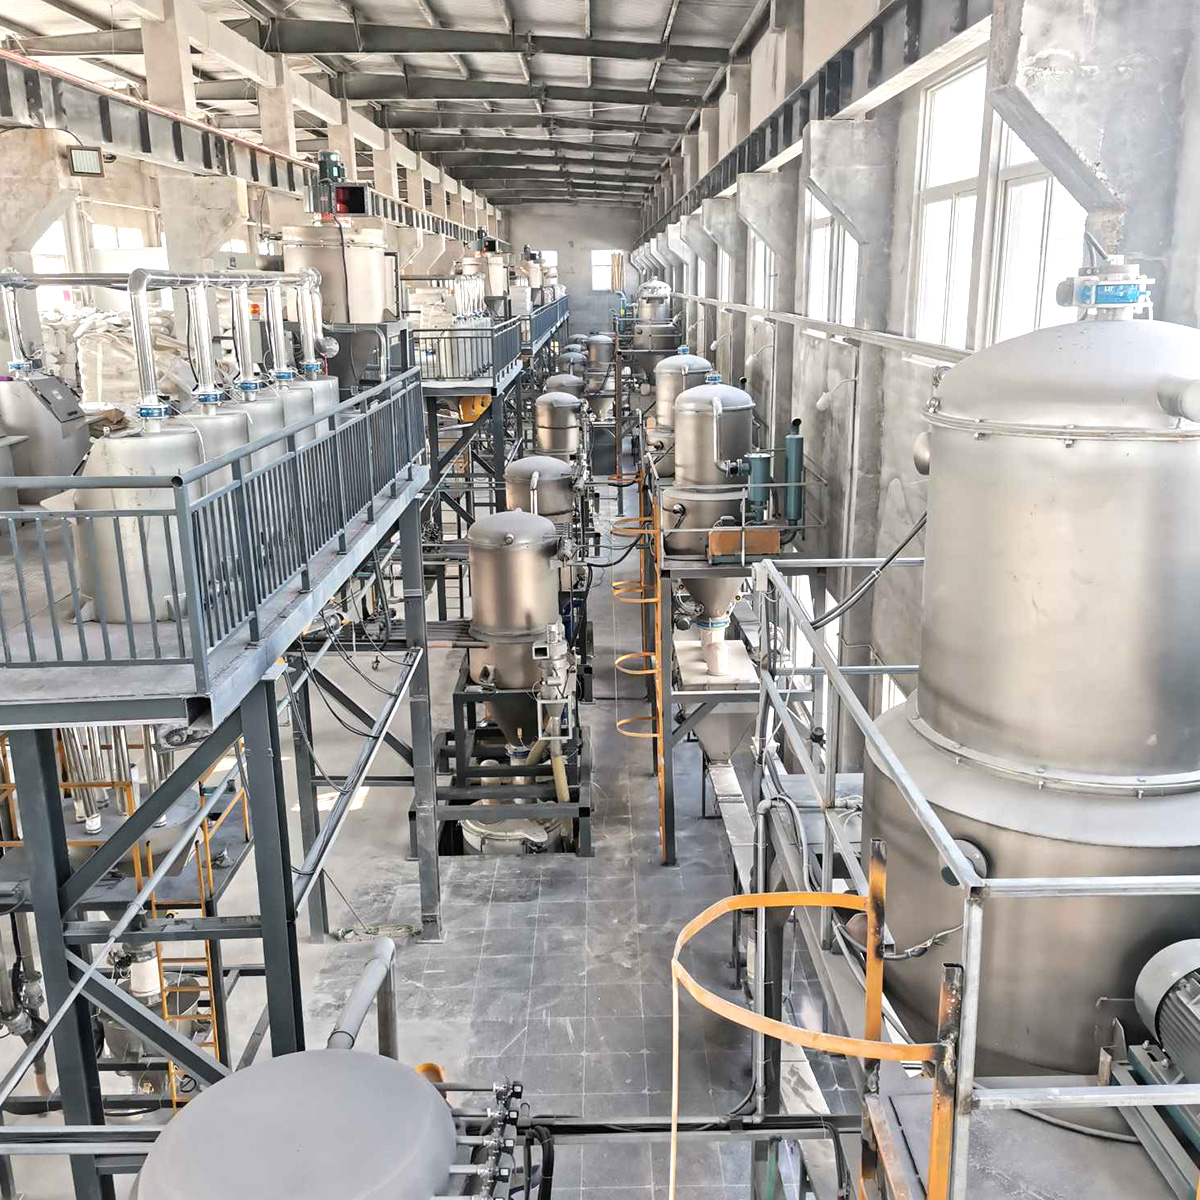
堅牢なマテリアルハンドリングインフラストラクチャを設計するには、保管、搬送、および制御コンポーネントの適切な組み合わせを選択する必要があります。アーキテクチャは、将来の材料変更に柔軟に対応しながら、処理される特定の樹脂をサポートする必要があります。アーキテクチャの設計が不十分だと、頻繁な詰まりや材料の劣化が発生します。
バルクストレージソリューションは、材料の量と施設の制約によって異なります。屋外サイロは、高速で移動する汎用樹脂の処理能力が最大となり、屋内の床スペースが解放され、大量のタンカー配送が可能になります。屋内のデイビンは、環境制御が必要な特殊樹脂や材料の中間保管場所として使用されます。 Gaylord ティルターは、箱に入った資材の荷降ろしを自動化し、手動ですくうことなく完全な排出を保証します。分配マニホールドは手術の中枢神経系として機能します。自動材料選択ステーションは、特定の樹脂を指定された押出ラインに送ります。これらのマニホールドは、ライン間で材料を切り替える際の相互汚染を防ぐために、クイックディスコネクトカムロックフィッティングまたは自動ダイバーターバルブを利用しています。
適切な搬送方法の選択は、距離、処理量、材料の特性によって異なります。各メカニズムは、特定の押出環境に対して明確な利点を提供します。ブロワーのタイプと搬送段階を樹脂に適合させることで、材料の破損やシステムの磨耗を防ぎます。
搬送方法 |
動作原理 |
ベストユースケース |
主な利点 |
|---|---|---|---|
真空搬送(負圧) |
目的地にある真空ポンプを使用して、パイプを通して材料を吸引します。 |
複数のソースを単一の宛先に送信。短距離から中距離。 |
クリーンな動作、内部漏れを防ぎ、粉塵の流出を防ぎ、材料に優しい。 |
正圧搬送 |
ソースにあるブロワーを使用して、材料をパイプに押し込みます。 |
単一の送信元から複数の宛先へ。大容量、長距離。 |
高スループットで、複数のサイロや大きな日用ビンの充填に効率的です。 |
密相 |
材料を低速かつ高圧でスラグ内に移動させます。 |
壊れやすい、摩耗性の高い、または分離しやすい混合素材。 |
ペレットの劣化を防ぎ、パイプの摩耗を軽減し、ブレンドの完全性を維持します。 |
希釈相 |
材料を低圧の高速気流中で浮遊させます。 |
標準的なプラスチックペレット、非研磨材、連続大量供給。 |
コスト効率が高く、シンプルな設計で、ほとんどの標準的な押出用途に最適です。 |
再生材の利用率を最大化すると、製造マージンが直接的に向上します。あ 集中供給システムは、 エッジトリムとスクラップ回収を材料の流れに直接統合します。レシーバーにある比例バルブは、バージンペレットの吸引と再粉砕を交互に行います。機械式撹拌機を備えたサージビンは、軽い再生粉のブリッジングを防ぎます。押出機のスロート部で一貫した嵩密度混合物を維持することで、安定したスクリュー回復時間と均一な溶融圧力が確保されます。リグラインドの導入が一貫していない場合、押出機にサージングが発生し、最終製品の寸法が変化します。
連続押出ラインは材料の枯渇を許容できません。高可用性アーキテクチャには、組み込みの冗長性が必要です。スタンバイ真空ポンプをシステムに統合し、主ポンプが故障した場合に自動的に引き継ぐように構成する必要があります。自動切り替えバルブとマニホールドバイパスにより、ダイバータの詰まりやヒューズの切れなどの単一コンポーネントの故障によって、致命的な複数ラインの枯渇が引き起こされることがなくなります。冗長性により、潜在的な工場全体のシャットダウンが計画されたメンテナンス作業に変換され、生産が中断されずに継続されている間に技術者が主ポンプを修理できるようになります。
PET、ABS、ナイロンなどの吸湿性樹脂は、押出前に厳密な水分管理が必要です。集中供給システムは、集中乾燥剤乾燥機とシームレスに連携します。材料はバルク保管庫から中央の乾燥機に搬送され、水分の再付着を防ぐために乾燥空気搬送を使用して個々の押出機に分配されます。押出機のスロート部で、システムは重量ブレンダーに直接供給します。これらのブレンダーは、複数の材料を継続的に計量して分配し、正確なレシピ管理を保証し、再生粉砕かさ密度の変動を補償します。供給システムは、高スループット実行中に供給ホッパーが空にならないようにブレンダーと通信する必要があります。
ハードウェアの仕様を動作の安定性に変換するには、流体力学、材料科学、施設のレイアウトについての深い理解が必要です。技術評価では、理論上のピーク容量よりも継続的な材料供給を優先する必要があります。
押出成形では、材料を継続的かつ途切れなく供給する必要があり、射出成形の周期的な需要とはまったく対照的です。フラッドフィードでは、押出機の上のホッパーを満杯にし、重力に頼ってスクリューに供給する必要があります。ロスインウェイトフィーダーを使用して、メーター材料を直接スクリューフライトに供給します。最大スループット条件下でスロートに材料が存在することを保証するには、レシーバーのサイズと真空ポンプのサイクルを計算する必要があります。レシーバーのサイズが小さすぎると、ポンプのサイクルが頻繁になりすぎて、吐出バルブの早期摩耗が発生したり、搬送距離が長い場合には供給不足が発生する可能性があります。
材料特性は、搬送システムの物理的設計を決定します。かさ密度は、空気流がサポートしなければならない質量を決定します。粒子のサイズと形状 (均一なペレット、微粉末、または不規則な再生毛羽立ち) は、パイプ壁に対する摩擦係数に影響します。最適な搬送速度を実現するには、ブロワーのサイズとパイプの直径を設計する必要があります。速度が速すぎると、ペレットがパイプに沿って滑り、摩擦熱が発生してプラスチックが溶け、「エンジェルヘア」またはストリーマーが生成されます。速度が不十分だと材料がサスペンションから落ちてラインが詰まり、手動による掃除が必要になります。
効率的な工場フロアのレイアウトは、最適化されたパイプルーティングに依存します。エンジニアは、同等のパイプの長さを計算して、システム内の総抵抗を決定します。あらゆる垂直方向の揚力と方向の変化により抵抗が増加します。たとえば、標準の 90 度エルボでは、20 フィートの直管に相当する抵抗が追加される可能性があります。標準エルボの代わりに長半径スイープを使用すると、圧力降下が最小限に抑えられ、材料の劣化が軽減されます。適切な配線により、配管が天井に近くなり、二次作業、梱包機器、フォークリフトの移動のための貴重な床スペースが確保されます。
搬送時には材料の摩擦により粉塵が発生します。レシーバーおよびポンプレベルでの効果的な濾過により、機器が保護され、清潔な施設が維持されます。中央集塵機とサイクロンセパレーターは、真空ポンプに到達する前に気流から微粉を除去し、ベアリングの早期故障を防ぎます。特定のプラスチック粉末または微粉再生材を取り扱うと、可燃性粉塵の危険が生じます。システム設計は、NFPA および ATEX 規格に厳密に準拠する必要があります。これには、静電気を消散するためにすべての配管を接地すること、爆発防止弁を設置すること、施設の安全性を維持するために爆発排気付き集塵機を利用することが含まれます。
現代のマテリアルハンドリングはインテリジェントな制御システムに大きく依存しています。ハードウェアの自動化は物理的な動作を提供しますが、ソフトウェアの統合はプロセスの可視性と運用制御を提供します。
集中制御パネルはプログラマブル ロジック コントローラー (PLC) を利用して、ポンプ サイクル、バルブ作動、およびアラーム状態を管理します。供給システムを既存の押出機制御と統合するには、オープンな通信プロトコルが必要です。 OPC UA と Ethernet/IP により、中央システムは押出ラインの PLC と直接通信できます。この統合により、押出機は局所的なセンサートリガーのみに依存するのではなく、スクリュー速度とスループットに基づいて材料を自動的に要求できるようになります。オペレーターは、一元化されたヒューマン マシン インターフェイス (HMI) を通じてレシピを管理し、システムの状態を監視するため、個々のローダーをチェックするためにフロアを歩く必要がなくなります。
予期せぬ設備の故障により、生産スケジュールが混乱します。 IoT センサーを活用すると、メンテナンスが事後対応型から予測型に変わります。フィルター間に設置された差圧センサーが粉塵の蓄積を監視します。フィルターが目詰まりすると、圧力降下が増加し、空気の流れが制限されて搬送障害が発生する前に、メンテナンスの警告が発せられます。真空ポンプやブロワーの振動モニタリングにより、ベアリングの摩耗や位置ずれを早期に検出します。計画的なダウンタイム中にこれらの異常に対処することで、致命的な機器の故障や押出機の枯渇を防ぐことができます。
医療、自動車、航空宇宙用の押出成形アプリケーションには、厳格な品質文書が必要です。自動供給システムは、デジタル トレーサビリティを提供することで、ISO および業界固有のコンプライアンスをサポートします。制御システムは、材料がバルクストレージに入るときにロット番号を記録します。作業指示ごとに正確な樹脂消費量を追跡し、特定の材料バッチを特定の押出ロールまたはプロファイルにマッピングします。この履歴データは品質監査にとって非常に貴重であることが証明されており、製造業者は材料欠陥が発生した場合に疑わしい製品を迅速に隔離して封じ込めることができます。
材料や色の変更が頻繁に行われると、設備全体の効率 (OEE) が低下します。ラインクリアを自動化するソフトウェア機能により、このプロセスが合理化されます。生産工程が終了すると、システムは搬送ラインを自動的にパージし、残った材料をすべてレシーバーまたは専用のスクラップビンに引き込みます。これにより、オペレーターが手動でパイプを外したり、圧縮空気を吹き飛ばしたりする必要がなくなります。自動パージにより、実行間の相互汚染のリスクが軽減され、切り替え時間が大幅に短縮され、利用可能な生産時間が増加します。
自動マテリアルハンドリングへの投資には、明確な財政上の正当性が必要です。分析では、必要な初期資本と、システムによって生成される経常的な運用上の節約額を比較する必要があります。
初期資本コストには、送風機、ステンレス鋼配管、受信機、自動マニホールド、中央制御システムが含まれます。これらの初期費用は、長期的な運用コストの節約によって相殺されます。最も直接的な削減は、手作業の労働力の削減です。ゲイロードの移動やはしごを登る作業から付加価値のある作業にオペレーターを再配置することで、全体的な労働効率が向上します。自動化システムにより、樹脂の流出や無駄が大幅に削減されます。手作業ですくい上げたりホッパーに積み込んだりすると、必然的にペレットが床に落ち、それを掃き集めて廃棄する必要があります。集中搬送により、収益に直接影響を与えるこの継続的な材料ロスが排除されます。
スクラップの発生は、押出成形において、特に立ち上げ時やサイズ変更時に避けられない現実です。この再生材を生産プロセスに正確かつ自動的に再導入することで、材料コストを大幅に節約できます。プロポーショニングバルブを備えた集中システムにより、再生材が一貫して消費されることが保証され、バージン樹脂への依存が軽減されます。製品の品質を損なうことなく許容可能な再生材の割合を最大化することで、メーカーは原材料の支出を直接削減できます。施設が毎日 10,000 ポンドの樹脂を処理し、再生材の使用量がわずか 5% 増加した場合、年間のバージン樹脂購入の節約により、設備投資がすぐに正当化されます。
エネルギーフットプリントの評価は、ROI モデルの中核となるコンポーネントです。集中型システムは、分散型機器に比べて明らかに効率上の利点をもたらします。中央の真空ポンプに可変周波数ドライブ (VFD) を実装すると、フルスピードで連続的に動作させるのではなく、リアルタイムの搬送需要に基づいてモーター速度を調整できます。集中乾燥システムもエネルギーの向上をもたらします。定常状態で動作する単一の大容量乾燥剤乾燥機は、機械側にある複数の小型乾燥機がオンとオフを繰り返している場合に比べて、加工樹脂 1 ポンド当たりのエネルギー消費量が少なくなります。
包括的な施設監査を開始して、距離、垂直リフト、利用可能な天井スペースを記録しながら、現在の物質の流れをマッピングします。
現在のスクラップ率とマテリアルハンドリングに関連する手作業の人件費を計算して、確実な ROI ベースラインを確立します。
特に搬送が困難な樹脂、粉末、軽い再生綿毛などについては、装置ベンダーに概念実証テストを依頼してください。
非独自の制御システムと重要なコンポーネントの堅牢な冗長性計画を組み込んだシステム設計を優先します。
A: 搬送距離は材質とシステムの種類によって異なります。真空システムは通常、最大 300 ~ 500 フィートの距離を効率的に処理します。より長いランの場合、正圧システムまたは高密度相搬送により、材料を 1,000 フィート以上移動させることができます。垂直リフトとスイープを含む同等のパイプ長によって、実際の最大距離が決まります。
A: 吸湿性材料は搬送前に中央の乾燥剤乾燥機で乾燥させます。輸送中の水分の再付着を防ぐために、システムは閉ループの乾燥空気搬送を使用します。搬送空気は乾燥機の戻り空気回路から引き込まれるため、ペレットは押出機に到達するまで低露点空気のみにさらされるようになります。
A: はい、ただし特別なエンジニアリングが必要です。粉末には、さまざまな濾過、ブリッジを防ぐための特殊なレシーバー排出バルブ、および正確な速度制御が必要です。多くの場合、二次汚染を防止し粉塵を効果的に管理するために、粉末には別個の搬送ラインまたは高密度相システムが使用されます。
A: 通常、再生粉はサージビンに収集され、レシーバーの比例バルブを使用して主要な材料の流れに導入されます。これらのバルブは、事前設定された比率に基づいてバージン材料と再生材料を交互に切り替え、一貫した混合物が押出機のスロートまたはブレンダーに直接供給されるようにします。
A: 適切に設計されたシステムには冗長性が含まれています。プライマリ真空ポンプが故障した場合、PLC は圧力低下を自動的に検出し、スタンバイ ポンプに動作を切り替えます。この自動切り替えにより、材料の枯渇を防ぎ、押出ラインを中断することなく稼働させ続けます。
A: 集中マニホールドでは、自動ダイバータバルブまたはクイックディスコネクトフィッティングを使用して、特定の材料を特定のラインに送ります。自動パージ ソフトウェアは、新しい材料が導入される前にライン全体をソースまたはスクラップ ビンに戻し、切り替え前にパイプが完全に空になるようにします。


