


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-29 Origen: Sitio


En la extrusión continua de plástico de gran volumen, las ineficiencias en el manejo de materiales degradan directamente la calidad del producto y limitan el rendimiento general de la planta. Las velocidades de alimentación inconsistentes, la contaminación de la resina y los cuellos de botella en la carga manual alteran el delicado equilibrio requerido para perfiles de extrusión estables. Los métodos de alimentación descentralizados o manuales crean costos operativos ocultos. Se pierde valioso espacio, aumentan los requisitos de mano de obra, se derrama material, se subutiliza el triturado y se pierde la capacidad de realizar un seguimiento preciso del consumo de resina por línea.
Transición a un El sistema de alimentación centralizado para extrusión elimina estas variables. Automatiza el flujo continuo de materias primas desde el almacenamiento a granel directamente hasta la garganta del extrusor. Esto elimina el error humano de la ecuación de entrega de materiales. Las extrusoras reciben un suministro constante y perfectamente proporcionado de resina virgen, triturado y aditivos. Esta guía proporciona un marco técnico para evaluar la arquitectura del sistema, evaluar los riesgos de integración y modelar el retorno de la inversión para la implementación en toda la instalación.
Rendimiento continuo frente a precisión: un sistema de alimentación centralizado del tamaño adecuado debe equilibrar la capacidad de transporte a granel con los requisitos de dosificación precisos e ininterrumpidos de las líneas de extrusión individuales, lo que a menudo requiere integración con mezcladores gravimétricos y alimentadores continuos por pérdida de peso.
Integridad del material y triturado: evaluar las velocidades de transporte y el recorrido de las tuberías es fundamental para evitar la degradación de la resina, la formación de cabello de ángel y la generación de polvo, especialmente cuando se manipula una mezcla de pellets vírgenes y triturado de densidad aparente variable.
Escalabilidad, redundancia y control: los sistemas modernos requieren integración PLC/SCADA centralizada para trazabilidad en tiempo real, mantenimiento predictivo y arquitecturas de alta disponibilidad (por ejemplo, bombas de reserva) para evitar paradas de varias líneas.
Cronograma de retorno de la inversión: la justificación del gasto de capital (CapEx) generalmente se basa en la cuantificación de las reducciones de los gastos operativos (OpEx) en mano de obra, desperdicio de material, consumo de energía y recuperación maximizada del triturado.
Tabla de contenido
La ampliación de una instalación de extrusión acaba exponiendo las duras limitaciones de la carga de material en el lado de la máquina. Reconocer los indicadores operativos de un sistema descentralizado fallido es el primer paso hacia la automatización. La inanición frecuente del extrusor es un síntoma principal. Los operadores que cargan manualmente las tolvas rara vez siguen el ritmo de las líneas de alta velocidad. La extrusora se seca, lo que provoca paradas inmediatas de la línea, generación masiva de desechos y largos procedimientos de reinicio. Las altas tasas de desperdicio también se deben a inconsistencias en la mezcla. La mezcla manual de resina virgen, colorantes y triturado a menudo da como resultado una distribución desigual, lo que genera variaciones de color e inestabilidad dimensional en el perfil o película extruido final.
El tráfico excesivo de montacargas en la planta de producción presenta otro grave obstáculo. Mover gaylords y paletas entre áreas de almacenamiento y extrusoras individuales crea riesgos de seguridad y consume un valioso espacio de fabricación. Una instalación que lucha por mantenerse al día con líneas de alto rendimiento mientras gestiona constantes derrames de materiales y congestión de montacargas requiere un cambio estructural en el manejo de materiales. Los costos ocultos del mantenimiento de los montacargas, los gaylords dañados y los gránulos de resina arrastrados erosionan rápidamente los márgenes de ganancias.
Establecer métricas de referencia define el éxito de la actualización del sistema. El rendimiento objetivo de libras por hora (PPH) debe tener en cuenta las tasas de producción actuales y las futuras expansiones de capacidad. La variación aceptable en la dosificación del material debe definirse claramente para garantizar la consistencia del producto. El tiempo de inactividad máximo permitido durante la transición del sistema dicta la estrategia de instalación, lo que requiere una implementación gradual para mantener las líneas críticas en funcionamiento. Se deben establecer porcentajes de utilización de triturado específicos para medir con precisión los ahorros de material.
Antes de diseñar el sistema, es obligatoria una evaluación exhaustiva de la preparación de las instalaciones. Los ingenieros deben evaluar las limitaciones físicas de la planta:
Espacio libre vertical: evalúe la altura del techo disponible para silos y contenedores de compensación. La gravedad impulsa el flujo de material fuera del almacenamiento y un espacio vertical adecuado evita puentes y agujeros en los recipientes de almacenamiento.
Integridad estructural: Verifique el soporte estructural de los colectores de tuberías. El tendido de cientos de pies de tubería de acero inoxidable, junto con el peso del material transportado, requiere armaduras de techo robustas.
Capacidad de servicios públicos: Confirme que la instalación posee un suministro de servicios públicos adecuado. Esto incluye aire comprimido limpio y seco para el accionamiento de válvulas y suficiente energía trifásica para accionar bombas de vacío y sopladores industriales.
Disposición del piso: trace un mapa de la huella actual de los gaylords y los cargadores del lado de la máquina para calcular los pies cuadrados exactos que se recuperarán después de la instalación.
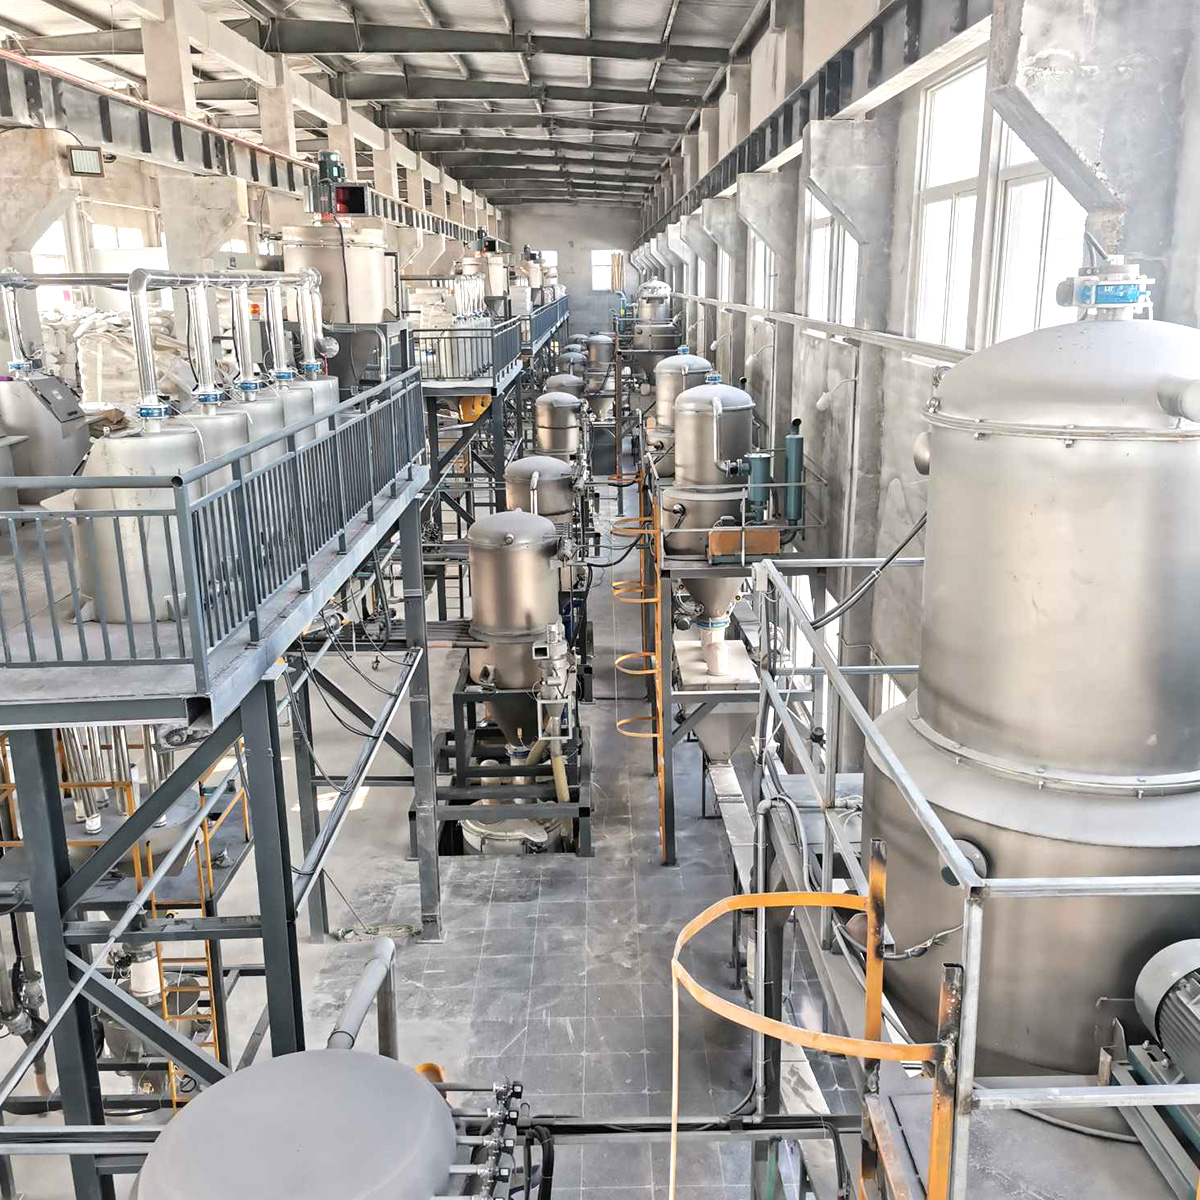
Diseñar una infraestructura sólida de manejo de materiales requiere seleccionar la combinación correcta de componentes de almacenamiento, transporte y control. La arquitectura debe soportar las resinas específicas procesadas y al mismo tiempo permitir flexibilidad para futuros cambios de material. Una arquitectura mal diseñada provoca frecuentes bloqueos y degradación del material.
Las soluciones de almacenamiento a granel varían según el volumen de material y las limitaciones de las instalaciones. Los silos al aire libre ofrecen la mayor capacidad para resinas comerciales de rápido movimiento, liberando espacio interior y permitiendo entregas a granel en camiones cisterna. Los contenedores diurnos interiores brindan almacenamiento intermedio para resinas especiales o materiales que requieren control climático. Los inclinadores Gaylord automatizan la descarga de materiales en cajas, asegurando una evacuación completa sin necesidad de recogerlos manualmente. El colector de distribución actúa como sistema nervioso central de la operación. Las estaciones de selección de materiales automatizadas dirigen resinas específicas a líneas de extrusión designadas. Estos colectores utilizan accesorios de bloqueo de leva de desconexión rápida o válvulas desviadoras automáticas para evitar la contaminación cruzada al cambiar materiales entre líneas.
La selección del método de transporte adecuado depende de la distancia, el rendimiento y las características del material. Cada mecanismo ofrece distintas ventajas para entornos de extrusión específicos. Hacer coincidir el tipo de soplador y la fase de transporte con la resina evita la fractura del material y el desgaste del sistema.
Método de transporte |
Principio de funcionamiento |
Mejores casos de uso |
Ventajas clave |
|---|---|---|---|
Transporte por vacío (presión negativa) |
Extrae material a través de tuberías mediante una bomba de vacío ubicada en el destino. |
Múltiples fuentes a un solo destino; distancias cortas a medias. |
Operación limpia, las fugas internas evitan el escape de polvo, suave con los materiales. |
Transporte de presión positiva |
Empuja el material a través de las tuberías mediante un soplador ubicado en la fuente. |
Fuente única para múltiples destinos; Alta capacidad, largas distancias. |
Alto rendimiento, eficiente para llenar múltiples silos o contenedores diarios grandes. |
Fase Densa |
Mueve material en bloques a baja velocidad y alta presión. |
Materiales frágiles, altamente abrasivos o mezclados propensos a separarse. |
Previene la degradación de los pellets, reduce el desgaste de las tuberías y mantiene la integridad de la mezcla. |
Fase diluida |
Suspende el material en una corriente de aire de alta velocidad a baja presión. |
Pellets de plástico estándar, materiales no abrasivos, alimentación continua de gran volumen. |
Diseño simple y rentable, ideal para la mayoría de aplicaciones de extrusión estándar. |
Maximizar la utilización del material triturado mejora directamente los márgenes de fabricación. A El sistema de alimentación centralizado integra el recorte de bordes y la recuperación de desechos directamente en el flujo de material. Las válvulas dosificadoras ubicadas en el receptor alternan entre la extracción de pellets vírgenes y el triturado. Los depósitos de compensación equipados con agitadores mecánicos evitan que se formen puentes de pelusa de triturado ligero. Mantener una mezcla de densidad aparente constante en la garganta del extrusor garantiza tiempos de recuperación de tornillo estables y una presión de fusión uniforme. Si el material triturado se introduce de manera inconsistente, la extrusora experimenta un aumento repentino, lo que altera las dimensiones del producto final.
Las líneas de extrusión continua no pueden tolerar la falta de material. Las arquitecturas de alta disponibilidad requieren redundancia integrada. Las bombas de vacío de reserva deben estar integradas en el sistema, configuradas para tomar el control automáticamente si falla la bomba primaria. Las válvulas de conmutación automática y las derivaciones del colector garantizan que la falla de un solo componente, como un desviador atascado o un fusible quemado, no cause una inanición catastrófica de varias líneas. La redundancia transforma una posible parada de toda la planta en una tarea de mantenimiento programada, lo que permite a los técnicos reparar la bomba primaria mientras la producción continúa sin interrupciones.
Las resinas higroscópicas como PET, ABS y nailon requieren un control estricto de la humedad antes de la extrusión. Los sistemas de alimentación centralizados interactúan perfectamente con los secadores desecantes centrales. El material se transporta desde el almacenamiento a granel al secador central y luego se distribuye a extrusoras individuales mediante transporte de aire seco para evitar la recuperación de humedad. En la garganta del extrusor, el sistema alimenta directamente a los mezcladores gravimétricos. Estas licuadoras pesan y dispensan continuamente múltiples ingredientes, lo que garantiza una gestión precisa de las recetas y compensa las variaciones en la densidad aparente del molido. El sistema de alimentación debe comunicarse con la licuadora para garantizar que las tolvas de suministro nunca queden vacías durante un proceso de alto rendimiento.
Traducir las especificaciones de hardware en estabilidad operativa requiere una comprensión profunda de la dinámica de fluidos, la ciencia de los materiales y el diseño de las instalaciones. La evaluación técnica debe priorizar la entrega continua de material sobre la capacidad teórica máxima.
La extrusión exige un suministro constante e ininterrumpido de material, lo que contrasta marcadamente con las demandas cíclicas del moldeo por inyección. La alimentación por inundación requiere que la tolva situada encima del extrusor permanezca llena, dependiendo de la gravedad para alimentar el tornillo. Mueva el material de los medidores de alimentación directamente a los tramos de tornillo utilizando un alimentador por pérdida de peso. Los tamaños de los receptores y los ciclos de la bomba de vacío deben calcularse para garantizar la presencia de material en la garganta en condiciones de máximo rendimiento. Los receptores de tamaño insuficiente hacen que la bomba funcione con demasiada frecuencia, lo que provoca un desgaste prematuro de las válvulas de descarga y una posible inanición si la distancia de transporte es larga.
Las propiedades del material dictan el diseño físico del sistema de transporte. La densidad aparente determina la masa que debe soportar la corriente de aire. El tamaño y la forma de las partículas, ya sean gránulos uniformes, polvos finos o pelusas trituradas irregulares, afectan el coeficiente de fricción contra las paredes de la tubería. El tamaño del soplador y los diámetros de las tuberías deben diseñarse para lograr la velocidad de transporte óptima. La velocidad excesiva hace que los gránulos se deslicen a lo largo de la tubería, generando calor por fricción que derrite el plástico y crea 'cabello de ángel' o serpentinas. Una velocidad insuficiente hace que el material se caiga de la suspensión, obstruyendo las líneas y requiriendo limpieza manual.
Los diseños eficientes de la planta se basan en un recorrido de tuberías optimizado. Los ingenieros calculan longitudes de tubería equivalentes para determinar la resistencia total del sistema. Cada elevación vertical y cambio de dirección añade resistencia. Por ejemplo, un codo estándar de 90 grados puede agregar el equivalente a 20 pies de resistencia de tubería recta. El uso de barridos de radio largo en lugar de codos estándar minimiza las caídas de presión y reduce la degradación del material. Un recorrido adecuado mantiene las tuberías cerca del techo, preservando un valioso espacio para operaciones secundarias, equipos de embalaje y movimiento de montacargas.
El transporte genera polvo debido a la fricción del material. La filtración eficaz en los niveles del receptor y de la bomba protege el equipo y mantiene una instalación limpia. Los colectores de polvo centrales y los separadores ciclónicos eliminan los finos de la corriente de aire antes de que lleguen a la bomba de vacío, evitando fallas prematuras de los rodamientos. La manipulación de ciertos polvos plásticos o triturados finos presenta riesgos de polvo combustible. El diseño del sistema debe cumplir estrictamente con las normas NFPA y ATEX. Esto incluye conectar a tierra todas las tuberías para disipar la electricidad estática, instalar válvulas de aislamiento de explosiones y utilizar colectores de polvo con ventilación contra explosiones para mantener la seguridad de las instalaciones.
La manipulación de materiales moderna depende en gran medida de sistemas de control inteligentes. La automatización del hardware proporciona el movimiento físico, pero la integración del software ofrece visibilidad del proceso y control operativo.
Los paneles de control centralizados utilizan controladores lógicos programables (PLC) para gestionar los ciclos de las bombas, el accionamiento de las válvulas y los estados de alarma. La integración del sistema de alimentación con los controles de extrusor existentes requiere protocolos de comunicación abiertos. OPC UA y Ethernet/IP permiten que el sistema central se comunique directamente con el PLC de la línea de extrusión. Esta integración permite que la extrusora solicite material automáticamente en función de la velocidad y el rendimiento del tornillo, en lugar de depender únicamente de activadores de sensores localizados. Los operadores administran recetas y monitorean el estado del sistema a través de una interfaz hombre-máquina (HMI) centralizada, lo que elimina la necesidad de caminar por el piso para revisar los cargadores individuales.
Una falla inesperada en el equipo interrumpe los programas de producción. La utilización de sensores de IoT hace que el mantenimiento pase de reactivo a predictivo. Los sensores de presión diferencial instalados en los filtros monitorean la acumulación de polvo. A medida que el filtro se cierra, la caída de presión aumenta, lo que activa una alerta de mantenimiento antes de que el flujo de aire restringido provoque fallas en el transporte. El monitoreo de vibraciones en bombas de vacío y sopladores detecta tempranamente el desgaste o la desalineación de los rodamientos. Abordar estas anomalías durante el tiempo de inactividad programado evita fallas catastróficas en el equipo y la inanición del extrusor.
Las aplicaciones de extrusión médicas, automotrices y aeroespaciales requieren una documentación de calidad rigurosa. Los sistemas de alimentación automatizados respaldan el cumplimiento ISO y específico de la industria al proporcionar trazabilidad digital. El sistema de control registra los números de lote a medida que el material ingresa al almacenamiento a granel. Realiza un seguimiento del consumo exacto de resina por orden de trabajo, asignando lotes de material específicos a rollos o perfiles extruidos específicos. Estos datos históricos resultan invaluables para las auditorías de calidad, ya que permiten a los fabricantes aislar y contener rápidamente los productos sospechosos en caso de un defecto material.
Los cambios frecuentes de material o color reducen la efectividad general del equipo (OEE). Las funciones de software que automatizan la limpieza de líneas agilizan este proceso. Cuando finaliza una producción, el sistema purga automáticamente las líneas de transporte, extrayendo todo el material restante al receptor o a un contenedor de desechos exclusivo. Esto elimina la necesidad de que los operadores desconecten y soplen manualmente las tuberías con aire comprimido. La purga automatizada reduce el riesgo de contaminación cruzada entre tiradas y minimiza significativamente los tiempos de cambio, aumentando las horas de producción disponibles.
La inversión en manipulación automatizada de materiales requiere una justificación financiera clara. El análisis debe comparar los requisitos de capital inicial con los ahorros operativos recurrentes generados por el sistema.
Los costos de capital iniciales incluyen sopladores, tuberías de acero inoxidable, receptores, colectores automatizados y el sistema de control central. Estos gastos iniciales se compensan con ahorros operativos a largo plazo. La reducción más inmediata se produce en la mano de obra de manipulación. Reasignar a los operadores de mover a los gaylords y subir escaleras a tareas de valor agregado mejora la eficiencia laboral general. Los sistemas automatizados reducen drásticamente los derrames y el desperdicio de resina. La recogida manual y la carga en la tolva provocan inevitablemente la acumulación de pellets en el suelo, que deben barrerse y desecharse. El transporte centralizado elimina esta pérdida continua de material, lo que afecta directamente el resultado final.
La generación de chatarra es una realidad inevitable en la extrusión, particularmente durante el inicio y los cambios de tamaño. La reintroducción precisa y automática de este triturado en el proceso de producción genera importantes ahorros en costos de material. Un sistema centralizado equipado con válvulas dosificadoras garantiza que el triturado se consuma de manera constante, lo que reduce la dependencia de la resina virgen. Al maximizar el porcentaje de triturado permitido sin comprometer la calidad del producto, los fabricantes reducen directamente sus gastos en materia prima. Si una instalación procesa 10,000 libras de resina diariamente y aumenta la utilización del triturado en solo un 5%, los ahorros anuales en compras de resina virgen justifican rápidamente la inversión en equipo.
La evaluación de la huella energética es un componente central del modelo ROI. Los sistemas centralizados ofrecen distintas ventajas de eficiencia sobre los equipos descentralizados. La implementación de variadores de frecuencia (VFD) en bombas de vacío centrales permite que la velocidad del motor se ajuste en función de la demanda de transporte en tiempo real, en lugar de funcionar a máxima velocidad de forma continua. Los sistemas de secado centralizados también proporcionan ganancias de energía. Un único secador desecante de gran capacidad que funciona en estado estable consume menos energía por libra de resina procesada que varios secadores más pequeños del lado de la máquina que se encienden y apagan constantemente.
Inicie una auditoría integral de las instalaciones para mapear el flujo de materiales actual, anotando distancias, elevaciones verticales y espacio de techo disponible.
Calcule las tasas actuales de desechos y los costos de mano de obra asociados con el manejo de materiales para establecer una línea base firme de retorno de la inversión.
Solicite pruebas de concepto a los proveedores de equipos, específicamente para resinas, polvos y pelusas de triturado ligero difíciles de transportar.
Priorice los diseños de sistemas que incorporen sistemas de control no propietarios y una planificación de redundancia sólida para componentes críticos.
R: Las distancias de transporte dependen del material y del tipo de sistema. Los sistemas de vacío suelen manejar distancias de hasta 300 a 500 pies de manera eficiente. Para recorridos más largos, los sistemas de presión positiva o el transporte en fase densa pueden mover materiales a más de 1000 pies. La longitud de tubería equivalente, incluidos los tramos verticales y barridos, dicta la distancia máxima real.
R: Los materiales higroscópicos se secan en un secador desecante central antes de transportarlos. Para evitar que la humedad se recupere durante el transporte, el sistema utiliza un transporte de aire seco de circuito cerrado. El aire de transporte se extrae del circuito de aire de retorno de la secadora, lo que garantiza que los pellets permanezcan expuestos únicamente al aire con un punto de rocío bajo hasta que lleguen a la extrusora.
R: Sí, pero requiere ingeniería específica. Los polvos requieren una filtración diferente, válvulas de descarga del receptor especializadas para evitar puentes y un control preciso de la velocidad. A menudo, se utilizan líneas de transporte separadas o sistemas de fase densa para los polvos para evitar la contaminación cruzada y gestionar el polvo de forma eficaz.
R: El material triturado generalmente se recolecta en un depósito de compensación y se introduce en el flujo principal de material mediante válvulas dosificadoras en el receptor. Estas válvulas alternan entre material virgen y triturado según una proporción preestablecida, lo que garantiza que se entregue una mezcla consistente directamente a la garganta del extrusor o al mezclador.
R: Los sistemas correctamente diseñados incluyen redundancia. Si la bomba de vacío primaria falla, el PLC detecta automáticamente la caída de presión y cambia el funcionamiento a una bomba de reserva. Este cambio automático evita la falta de material y mantiene las líneas de extrusión funcionando sin interrupción.
R: Los colectores centralizados utilizan válvulas desviadoras automatizadas o accesorios de desconexión rápida para dirigir materiales específicos a líneas específicas. El software de purga automatizado devuelve toda la línea a la fuente o a un contenedor de desechos antes de que se introduzca un nuevo material, lo que garantiza que la tubería esté completamente vacía antes del cambio.


