


Visualizações: 0 Autor: Editor do site Horário de publicação: 29/09/2026 Origem: Site


Na extrusão plástica contínua e de alto volume, as ineficiências no manuseio de materiais degradam diretamente a qualidade do produto e limitam o rendimento geral da planta. Taxas de alimentação inconsistentes, contaminação de resina e gargalos no carregamento manual perturbam o delicado equilíbrio necessário para perfis de extrusão estáveis. Os métodos de alimentação descentralizados ou manuais criam custos operacionais ocultos. Você perde espaço valioso, aumenta a necessidade de mão de obra, derrama material, subutiliza material reciclado e perde a capacidade de rastrear com precisão o consumo de resina por linha.
Fazendo a transição para um o sistema centralizado de alimentação para extrusão elimina essas variáveis. Ele automatiza o fluxo contínuo de matérias-primas do armazenamento a granel diretamente para a garganta da extrusora. Isso elimina o erro humano da equação de entrega de material. As extrusoras recebem um fornecimento constante e perfeitamente proporcionado de resina virgem, material reciclado e aditivos. Este guia fornece uma estrutura técnica para avaliar a arquitetura do sistema, avaliar os riscos de integração e modelar o retorno do investimento para implementação em toda a instalação.
Rendimento contínuo versus precisão: Um sistema de alimentação centralizado de tamanho adequado deve equilibrar a capacidade de transporte a granel com os requisitos de dosagem precisos e ininterruptos de linhas de extrusão individuais, muitas vezes exigindo integração com misturadores gravimétricos e alimentadores com perda contínua de peso.
Integridade do material e material reciclado: Avaliar as velocidades de transporte e o roteamento dos tubos é fundamental para evitar a degradação da resina, a formação de pêlos de anjo e a geração de poeira, especialmente ao manusear uma mistura de pellets virgens e material reciclado de densidade variável.
Escalabilidade, redundância e controle: Os sistemas modernos exigem integração centralizada de PLC/SCADA para rastreabilidade em tempo real, manutenção preditiva e arquiteturas de alta disponibilidade (por exemplo, bombas de reserva) para evitar desligamentos de múltiplas linhas.
Cronograma de ROI: A justificativa para despesas de capital (CapEx) normalmente depende da quantificação das reduções de despesas operacionais (OpEx) em mão de obra, desperdício de materiais, consumo de energia e recuperação maximizada de material reciclado.
Índice
O dimensionamento de uma instalação de extrusão eventualmente expõe as duras limitações do carregamento de material no lado da máquina. Reconhecer os indicadores operacionais de um sistema descentralizado em falha é o primeiro passo para a automação. A fome frequente da extrusora é um sintoma primário. Os operadores que carregam manualmente as tremonhas raramente acompanham o ritmo das linhas de alta velocidade. A extrusora seca, causando desligamentos imediatos da linha, geração massiva de sucata e procedimentos de reinicialização demorados. As altas taxas de refugo também decorrem de inconsistências de mix. A mistura manual de resina virgem, corantes e material reciclado geralmente resulta em distribuição desigual, levando a variações de cor e instabilidade dimensional no perfil ou filme extrudado final.
O tráfego excessivo de empilhadeiras na área de produção representa outro grave gargalo. A movimentação de gaylords e paletes entre áreas de armazenamento e extrusoras individuais cria riscos à segurança e consome espaço valioso de fabricação. Uma instalação que luta para acompanhar linhas de alta produção e ao mesmo tempo gerenciar constantes derramamentos de materiais e congestionamentos de empilhadeiras exige uma mudança estrutural no manuseio de materiais. Os custos ocultos de manutenção de empilhadeiras, os gaylords danificados e os pellets de resina varridos rapidamente corroem as margens de lucro.
O estabelecimento de métricas de linha de base define o sucesso da atualização do sistema. O rendimento alvo de libras por hora (PPH) deve levar em conta as taxas de produção atuais e futuras expansões de capacidade. A variação aceitável na dosagem do material deve ser claramente definida para garantir a consistência do produto. O tempo de inatividade máximo permitido durante a substituição do sistema determina a estratégia de instalação, exigindo implementação em fases para manter as linhas críticas em funcionamento. As porcentagens de utilização de material reciclado devem ser estabelecidas para medir com precisão a economia de material.
Antes de projetar o sistema, é obrigatória uma avaliação completa da prontidão das instalações. Os engenheiros devem avaliar as restrições físicas da planta:
Folga Vertical: Avalie a altura do teto disponível para silos e silos de compensação. A gravidade impulsiona o fluxo de material para fora do armazenamento, e a folga vertical adequada evita a formação de pontes e buracos nos recipientes de armazenamento.
Integridade Estrutural: Verifique o suporte estrutural dos coletores de tubulação. O roteamento de centenas de metros de tubos de aço inoxidável, juntamente com o peso do material transportado, requer treliças de teto robustas.
Capacidade da rede elétrica: Confirme se a instalação possui fornecimento de energia elétrica adequado. Isto inclui ar comprimido limpo e seco para atuação da válvula e energia trifásica suficiente para acionar bombas de vácuo e sopradores industriais.
Layout do piso: mapeie a área atual dos gaylords e dos carregadores laterais da máquina para calcular a metragem quadrada exata que será recuperada após a instalação.
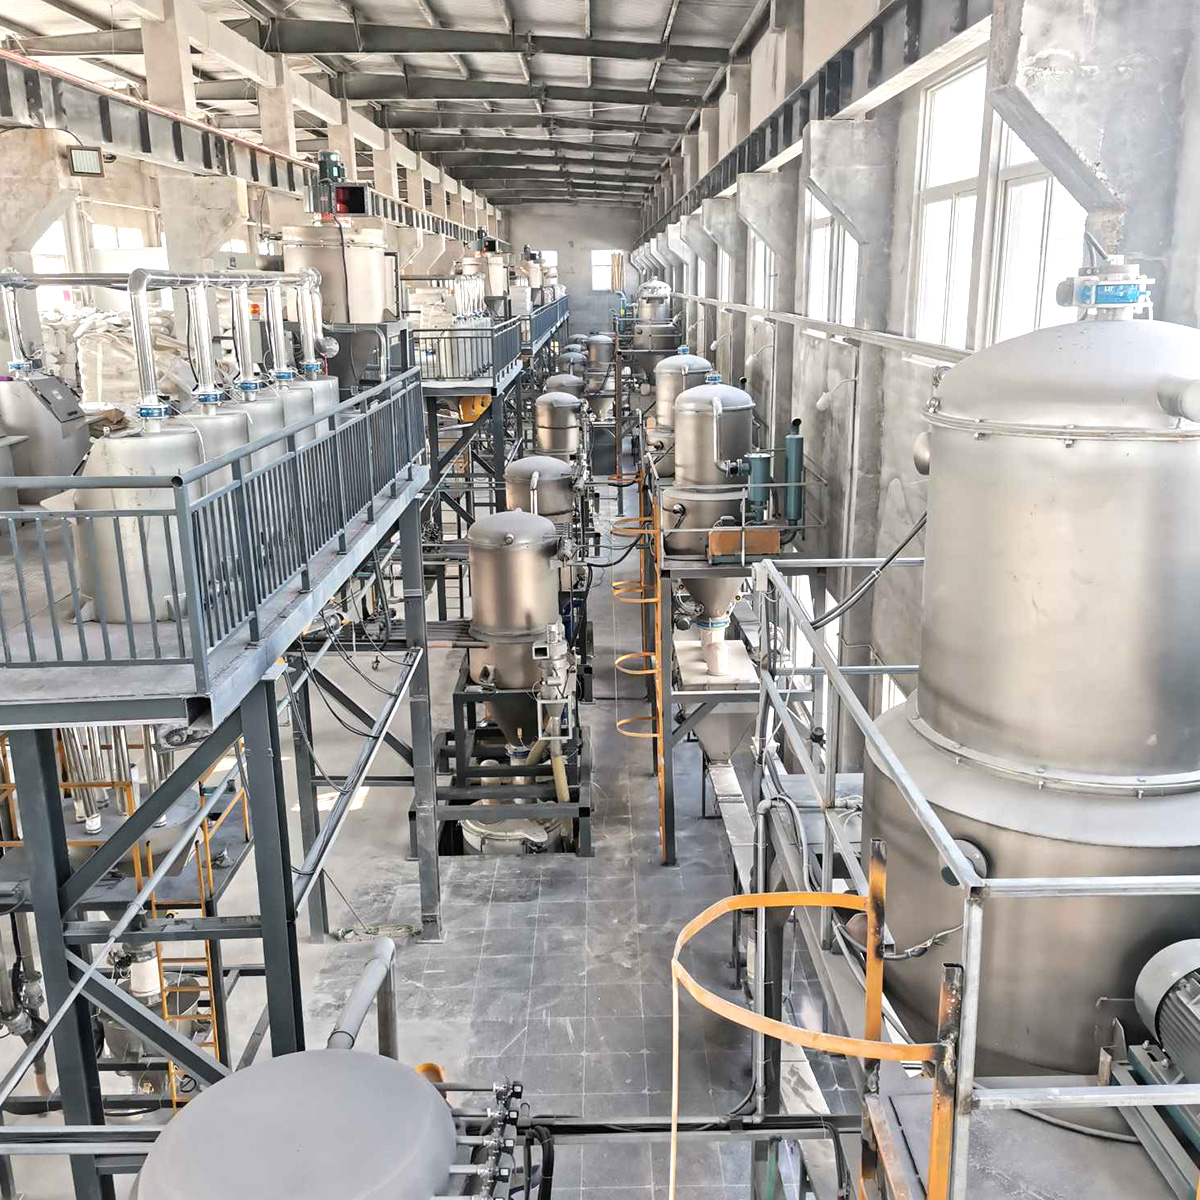
Projetar uma infraestrutura robusta de manuseio de materiais requer a seleção da combinação certa de componentes de armazenamento, transporte e controle. A arquitetura deve suportar as resinas específicas processadas, permitindo ao mesmo tempo flexibilidade para futuras mudanças de material. Uma arquitetura mal projetada leva a bloqueios frequentes e degradação de materiais.
As soluções de armazenamento a granel variam de acordo com o volume de material e as restrições das instalações. Os silos externos oferecem a mais alta capacidade para resinas commodities de movimentação rápida, liberando espaço interno e permitindo entregas em caminhões-tanque a granel. Os recipientes diários internos fornecem armazenamento intermediário para resinas especiais ou materiais que exigem controle climático. Os basculadores Gaylord automatizam a descarga de materiais embalados, garantindo a evacuação completa sem escavação manual. O coletor de distribuição atua como o sistema nervoso central da operação. Estações automatizadas de seleção de materiais encaminham resinas específicas para linhas de extrusão designadas. Esses manifolds utilizam conexões camlock de desconexão rápida ou válvulas desviadoras automatizadas para evitar contaminação cruzada ao trocar materiais entre linhas.
A seleção do método de transporte apropriado depende da distância, da produtividade e das características do material. Cada mecanismo oferece vantagens distintas para ambientes de extrusão específicos. Combinar o tipo de soprador e a fase de transporte com a resina evita a fratura do material e o desgaste do sistema.
Método de transporte |
Princípio Operacional |
Melhores casos de uso |
Principais vantagens |
|---|---|---|---|
Transporte a vácuo (pressão negativa) |
Desenha material através de tubos usando uma bomba de vácuo localizada no destino. |
Múltiplas fontes para um único destino; distâncias curtas a médias. |
Operação limpa, vazamentos internos evitam o escape de poeira e são delicados com os materiais. |
Transporte de Pressão Positiva |
Empurra o material através dos tubos usando um soprador localizado na fonte. |
Fonte única para vários destinos; alta capacidade, longas distâncias. |
Alto rendimento, eficiente para encher vários silos ou grandes recipientes diários. |
Fase Densa |
Move material em slugs em baixa velocidade e alta pressão. |
Materiais frágeis, altamente abrasivos ou misturados com tendência à separação. |
Previne a degradação dos pellets, reduz o desgaste dos tubos e mantém a integridade da mistura. |
Fase Diluída |
Suspende o material em um fluxo de ar de alta velocidade e baixa pressão. |
Pellets de plástico padrão, materiais não abrasivos, alimentação contínua de alto volume. |
Design simples e econômico, ideal para a maioria das aplicações de extrusão padrão. |
Maximizar a utilização do material reciclado melhora diretamente as margens de fabricação. UM O sistema de alimentação centralizado integra o corte de bordas e a recuperação de sucata diretamente no fluxo de material. Válvulas dosadoras localizadas no receptor alternam entre a retirada de pelotas virgens e moídas. Os recipientes de compensação equipados com agitadores mecânicos evitam a formação de pontes entre cotão leve e reciclado. A manutenção de uma mistura de densidade aparente consistente na garganta da extrusora garante tempos estáveis de recuperação da rosca e pressão de fusão uniforme. Se o material reciclado for introduzido de forma inconsistente, a extrusora sofrerá oscilações, o que alterará as dimensões do produto final.
As linhas de extrusão contínua não toleram a falta de material. Arquiteturas de alta disponibilidade exigem redundância integrada. As bombas de vácuo de reserva devem ser integradas ao sistema, configuradas para assumir automaticamente o controle caso a bomba primária falhe. Válvulas de comutação automática e desvios do coletor garantem que uma falha de um único componente, como um desviador emperrado ou um fusível queimado, não cause uma falta catastrófica de múltiplas linhas. A redundância transforma um possível desligamento de toda a fábrica em uma tarefa de manutenção programada, permitindo que os técnicos reparem a bomba primária enquanto a produção continua ininterrupta.
Resinas higroscópicas como PET, ABS e náilon exigem controle rigoroso de umidade antes da extrusão. Os sistemas de alimentação centralizados interagem perfeitamente com os secadores dessecantes centrais. O material é transportado do armazenamento a granel para o secador central e depois distribuído para extrusoras individuais usando transporte de ar seco para evitar a recuperação da umidade. Na garganta da extrusora, o sistema alimenta diretamente os misturadores gravimétricos. Esses liquidificadores pesam e dispensam continuamente vários ingredientes, garantindo um gerenciamento preciso da receita e compensando variações na densidade aparente do material moído. O sistema de alimentação deve se comunicar com o liquidificador para garantir que os reservatórios de abastecimento nunca fiquem vazios durante uma operação de alto rendimento.
A tradução das especificações de hardware em estabilidade operacional requer um conhecimento profundo da dinâmica dos fluidos, da ciência dos materiais e do layout das instalações. A avaliação técnica deve priorizar a entrega contínua de material em relação à capacidade teórica máxima.
A extrusão exige um fornecimento constante e ininterrupto de material, contrastando fortemente com as demandas cíclicas da moldagem por injeção. A alimentação por inundação exige que a tremonha acima da extrusora permaneça cheia, contando com a gravidade para alimentar a rosca. A alimentação com fome mede o material diretamente nas hélices da rosca usando um alimentador com perda de peso. Os tamanhos dos receptores e os ciclos da bomba de vácuo devem ser calculados para garantir a presença de material na garganta sob condições de rendimento máximo. Receptores subdimensionados fazem com que a bomba funcione com muita frequência, levando ao desgaste prematuro das válvulas de descarga e à possível falta de energia se a distância de transporte for longa.
As propriedades dos materiais determinam o projeto físico do sistema de transporte. A densidade aparente determina a massa que o fluxo de ar deve suportar. O tamanho e a forma das partículas – sejam pellets uniformes, pós finos ou fiapos reciclados irregulares – afetam o coeficiente de atrito contra as paredes do tubo. O dimensionamento do soprador e os diâmetros dos tubos devem ser projetados para atingir a velocidade de transporte ideal. A velocidade excessiva faz com que os pellets deslizem ao longo do tubo, gerando calor de fricção que derrete o plástico e cria “cabelos de anjo” ou serpentinas. Velocidade insuficiente faz com que o material saia da suspensão, obstruindo as linhas e exigindo limpeza manual.
Layouts eficientes de chão de fábrica dependem de roteamento otimizado de tubos. Os engenheiros calculam comprimentos de tubos equivalentes para determinar a resistência total do sistema. Cada elevação vertical e mudança direcional adicionam resistência. Por exemplo, um cotovelo padrão de 90 graus pode adicionar o equivalente a 20 pés de resistência de tubo reto. Usar varreduras de raio longo em vez de cotovelos padrão minimiza quedas de pressão e reduz a degradação do material. O roteamento adequado mantém a tubulação próxima ao teto, preservando espaço valioso para operações secundárias, equipamentos de embalagem e movimentação de empilhadeiras.
O transporte gera poeira através do atrito do material. A filtragem eficaz nos níveis do receptor e da bomba protege o equipamento e mantém as instalações limpas. Os coletores de pó centrais e os separadores de ciclone removem os finos do fluxo de ar antes que cheguem à bomba de vácuo, evitando falhas prematuras dos rolamentos. O manuseio de certos pós plásticos ou de materiais reciclados finos apresenta riscos de poeira combustível. O projeto do sistema deve cumprir rigorosamente os padrões NFPA e ATEX. Isso inclui o aterramento de todas as tubulações para dissipar a eletricidade estática, a instalação de válvulas de isolamento contra explosão e a utilização de coletores de poeira com ventilação contra explosão para manter a segurança das instalações.
O manuseio moderno de materiais depende muito de sistemas de controle inteligentes. A automação de hardware fornece o movimento físico, mas a integração de software proporciona visibilidade do processo e controle operacional.
Os painéis de controle centralizados utilizam Controladores Lógicos Programáveis (CLPs) para gerenciar ciclos de bombas, atuações de válvulas e estados de alarme. A integração do sistema de alimentação com os controles da extrusora existentes requer protocolos de comunicação abertos. OPC UA e Ethernet/IP permitem que o sistema central se comunique diretamente com o PLC da linha de extrusão. Essa integração permite que a extrusora solicite material automaticamente com base na velocidade e no rendimento da rosca, em vez de depender apenas de acionadores de sensores localizados. Os operadores gerenciam receitas e monitoram a integridade do sistema por meio de uma interface homem-máquina (HMI) centralizada, eliminando a necessidade de percorrer o local para verificar carregadeiras individuais.
A falha inesperada do equipamento interrompe os cronogramas de produção. A utilização de sensores IoT muda a manutenção de reativa para preditiva. Sensores de pressão diferencial instalados nos filtros monitoram o acúmulo de poeira. À medida que o filtro fica cego, a queda de pressão aumenta, acionando um alerta para manutenção antes que o fluxo de ar restrito cause falhas no transporte. O monitoramento de vibração em bombas de vácuo e sopradores detecta precocemente desgaste ou desalinhamento dos rolamentos. A resolução dessas anomalias durante o tempo de inatividade programado evita falhas catastróficas do equipamento e a falta de energia da extrusora.
As aplicações de extrusão médica, automotiva e aeroespacial exigem documentação de qualidade rigorosa. Os sistemas de alimentação automatizados suportam a conformidade ISO e específica do setor, fornecendo rastreabilidade digital. O sistema de controle registra os números dos lotes à medida que o material entra no armazenamento a granel. Ele rastreia o consumo exato de resina por ordem de serviço, mapeando lotes de materiais específicos para rolos ou perfis extrudados específicos. Esses dados históricos são inestimáveis para auditorias de qualidade, permitindo que os fabricantes isolem e contenham rapidamente produtos suspeitos no caso de defeito de material.
Mudanças frequentes de material ou cor reduzem a eficácia geral do equipamento (OEE). Recursos de software que automatizam a limpeza de linhas simplificam esse processo. Quando uma produção termina, o sistema purga automaticamente as linhas de transporte, puxando todo o material restante para o receptor ou para uma caixa de sucata dedicada. Isso elimina a necessidade dos operadores desconectarem e soprarem manualmente os tubos com ar comprimido. A purga automatizada reduz o risco de contaminação cruzada entre execuções e minimiza significativamente os tempos de troca, aumentando as horas de produção disponíveis.
Investir no manuseio automatizado de materiais requer uma justificativa financeira clara. A análise deve comparar os requisitos de capital inicial com as poupanças operacionais recorrentes geradas pelo sistema.
Os custos de capital iniciais incluem sopradores, tubulações de aço inoxidável, receptores, coletores automatizados e sistema de controle central. Estas despesas iniciais são compensadas por poupanças operacionais a longo prazo. A redução mais imediata é no trabalho de movimentação manual. A realocação de operadores de movimentação de gaylords e subida de escadas para tarefas de valor agregado melhora a eficiência geral do trabalho. Os sistemas automatizados reduzem drasticamente o derramamento e o desperdício de resina. A escavação manual e o carregamento da tremonha resultam inevitavelmente em pellets no chão, que devem ser varridos e descartados. O transporte centralizado elimina essa perda contínua de material, impactando diretamente os resultados financeiros.
A geração de sucata é uma realidade inevitável na extrusão, principalmente durante a inicialização e mudanças de tamanho. A reintrodução precisa e automática desse material reciclado no processo de produção gera economias significativas nos custos de material. Um sistema centralizado equipado com válvulas dosadoras garante que o material moído seja consumido de forma consistente, reduzindo a dependência de resina virgem. Ao maximizar a porcentagem permitida de material reciclado sem comprometer a qualidade do produto, os fabricantes reduzem diretamente seus gastos com matéria-prima. Se uma instalação processa 10.000 libras de resina diariamente e aumenta a utilização de material reciclado em apenas 5%, a economia anual nas compras de resina virgem justifica rapidamente o investimento no equipamento.
Avaliar a pegada energética é um componente central do modelo de ROI. Os sistemas centralizados oferecem vantagens de eficiência distintas em relação aos equipamentos descentralizados. A implementação de inversores de frequência variável (VFDs) em bombas de vácuo centrais permite que a velocidade do motor seja ajustada com base na demanda de transporte em tempo real, em vez de funcionar continuamente em velocidade máxima. Os sistemas de secagem centralizados também proporcionam ganhos de energia. Um único secador dessecante de grande capacidade operando em estado estacionário consome menos energia por quilograma de resina processada do que vários secadores menores instalados no lado da máquina, ligando e desligando constantemente.
Inicie uma auditoria abrangente das instalações para mapear o fluxo atual de materiais, observando distâncias, elevações verticais e espaço disponível no teto.
Calcule as taxas atuais de refugo e os custos de mão de obra manual associados ao manuseio de materiais para estabelecer uma linha de base de ROI firme.
Solicite testes de prova de conceito de fornecedores de equipamentos, especificamente para resinas, pós e cotão leve reciclado de difícil transporte.
Priorize projetos de sistemas que incorporem sistemas de controle não proprietários e planejamento robusto de redundância para componentes críticos.
R: As distâncias de transporte dependem do material e do tipo de sistema. Os sistemas de vácuo normalmente lidam com distâncias de até 300-500 pés com eficiência. Para tiragens mais longas, os sistemas de pressão positiva ou transporte em fase densa podem mover materiais a mais de 300 metros. O comprimento equivalente do tubo, incluindo elevações e varreduras verticais, determina a distância máxima real.
R: Os materiais higroscópicos são secos em um secador dessecante central antes do transporte. Para evitar a recuperação da umidade durante o transporte, o sistema utiliza transporte de ar seco em circuito fechado. O ar de transporte é retirado do circuito de retorno de ar do secador, garantindo que os pellets permaneçam expostos apenas ao ar com baixo ponto de orvalho até chegarem à extrusora.
R: Sim, mas requer engenharia específica. Os pós requerem filtração diferente, válvulas de descarga de receptor especializadas para evitar pontes e controle preciso de velocidade. Freqüentemente, linhas de transporte separadas ou sistemas de fase densa são usados para pós para evitar contaminação cruzada e gerenciar o pó de maneira eficaz.
R: O material reciclado normalmente é coletado em um recipiente de compensação e introduzido no fluxo principal de material usando válvulas dosadoras no receptor. Essas válvulas alternam entre material virgem e material reciclado com base em uma proporção predefinida, garantindo que uma mistura consistente seja entregue diretamente na garganta da extrusora ou no liquidificador.
R: Sistemas adequadamente projetados incluem redundância. Se a bomba de vácuo primária falhar, o PLC detecta automaticamente a queda de pressão e muda a operação para uma bomba de reserva. Essa troca automática evita a falta de material e mantém as linhas de extrusão funcionando sem interrupção.
R: Os coletores centralizados usam válvulas desviadoras automatizadas ou conexões de desconexão rápida para encaminhar materiais específicos para linhas específicas. O software de purga automatizado leva toda a linha de volta à origem ou para uma lixeira antes que um novo material seja introduzido, garantindo que o tubo esteja completamente vazio antes da troca.


