


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 29/09/2026 Origine: Sito


Nell’estrusione continua di grandi volumi di plastica, le inefficienze nella movimentazione dei materiali degradano direttamente la qualità del prodotto e limitano la produttività complessiva dell’impianto. Velocità di avanzamento incostanti, contaminazione della resina e colli di bottiglia nel caricamento manuale interrompono il delicato equilibrio richiesto per profili di estrusione stabili. I metodi di alimentazione decentralizzati o manuali creano costi operativi nascosti. Si perde spazio prezioso, si aumentano i requisiti di manodopera, si versa materiale, si sottoutilizza il rimacinato e si perde la capacità di monitorare accuratamente il consumo di resina per linea.
Passaggio ad a il sistema di alimentazione centralizzato per l'estrusione elimina queste variabili. Automatizza il flusso continuo di materie prime dallo stoccaggio sfuso direttamente alla gola dell'estrusore. Ciò elimina l’errore umano dall’equazione di consegna del materiale. Gli estrusori ricevono una fornitura costante e perfettamente proporzionata di resina vergine, macinato e additivi. Questa guida fornisce un quadro tecnico per valutare l'architettura del sistema, valutare i rischi di integrazione e modellare il ritorno sull'investimento per l'implementazione a livello di struttura.
Produttività continua e precisione: un sistema di alimentazione centralizzato adeguatamente dimensionato deve bilanciare la capacità di trasporto di prodotti sfusi con i requisiti di dosaggio precisi e ininterrotti delle singole linee di estrusione, che spesso richiedono l'integrazione con miscelatori gravimetrici e dosatori a perdita di peso continua.
Integrità del materiale e rimacinato: valutare le velocità di trasporto e il percorso dei tubi è fondamentale per prevenire la degradazione della resina, la formazione di capelli d'angelo e la generazione di polvere, in particolare quando si maneggia una miscela di pellet vergini e rimacinato a densità variabile.
Scalabilità, ridondanza e controllo: i sistemi moderni richiedono un'integrazione PLC/SCADA centralizzata per la tracciabilità in tempo reale, la manutenzione predittiva e architetture ad alta disponibilità (ad esempio, pompe di riserva) per prevenire arresti di più linee.
Cronologia del ROI: la giustificazione delle spese in conto capitale (CapEx) si basa in genere sulla quantificazione delle riduzioni delle spese operative (OpEx) in termini di manodopera, sprechi di materiale, consumo di energia e recupero massimizzato del rimacinato.
Sommario
Il ridimensionamento di un impianto di estrusione alla fine espone le dure limitazioni del caricamento del materiale a lato della macchina. Riconoscere gli indicatori operativi di un sistema decentralizzato in fallimento è il primo passo verso l’automazione. La frequente fame dell'estrusore è un sintomo primario. Gli operatori che caricano manualmente le tramogge raramente tengono il passo con le linee ad alta velocità. L'estrusore funziona a secco, causando arresti immediati della linea, massiccia generazione di scarti e lunghe procedure di riavvio. Gli alti tassi di scarto derivano anche da incoerenze nel mix. La miscelazione manuale di resina vergine, coloranti e rimacinato spesso determina una distribuzione non uniforme, con conseguenti variazioni di colore e instabilità dimensionale nel profilo o film estruso finale.
Il traffico eccessivo di carrelli elevatori nel reparto di produzione rappresenta un altro grave collo di bottiglia. Lo spostamento di gaylord e pallet tra le aree di stoccaggio e i singoli estrusori crea rischi per la sicurezza e consuma prezioso spazio di produzione. Una struttura che fatica a tenere il passo con linee ad alta produttività, gestendo al contempo costanti fuoriuscite di materiale e congestione dei carrelli elevatori, richiede un cambiamento strutturale nella movimentazione dei materiali. I costi nascosti della manutenzione dei carrelli elevatori, dei gaylord danneggiati e delle palline di resina spazzate via erodono rapidamente i margini di profitto.
La definizione di parametri di base definisce il successo dell'aggiornamento del sistema. La produttività target in libbre all'ora (PPH) deve tenere conto dei tassi di produzione attuali e delle future espansioni di capacità. La variazione accettabile nel dosaggio del materiale deve essere chiaramente definita per garantire la consistenza del prodotto. Il tempo di inattività massimo consentito durante l'interruzione del sistema determina la strategia di installazione, richiedendo un'implementazione graduale per mantenere in funzione le linee critiche. È necessario stabilire percentuali mirate di utilizzo del rimacinato per misurare accuratamente il risparmio di materiale.
Prima di progettare il sistema, è obbligatoria una valutazione approfondita della preparazione della struttura. Gli ingegneri devono valutare i vincoli fisici dell’impianto:
Spazio verticale: valutare l'altezza disponibile del soffitto per silos e contenitori di sovratensione. La gravità spinge il flusso del materiale fuori dallo stoccaggio e un'adeguata distanza verticale impedisce la formazione di ponti e buchi di topi nei serbatoi di stoccaggio.
Integrità strutturale: verificare il supporto strutturale per i collettori delle tubazioni. Il passaggio di centinaia di metri di tubi in acciaio inossidabile, insieme al peso del materiale trasportato, richiede robuste capriate del soffitto.
Capacità dei servizi pubblici: verificare che la struttura possieda un'adeguata fornitura di servizi pubblici. Ciò include aria compressa pulita e secca per l'azionamento delle valvole e potenza trifase sufficiente per azionare pompe per vuoto e soffianti industriali.
Disposizione del pavimento: traccia l'impronta attuale dei gaylord e dei caricatori lato macchina per calcolare l'esatta metratura che verrà recuperata dopo l'installazione.
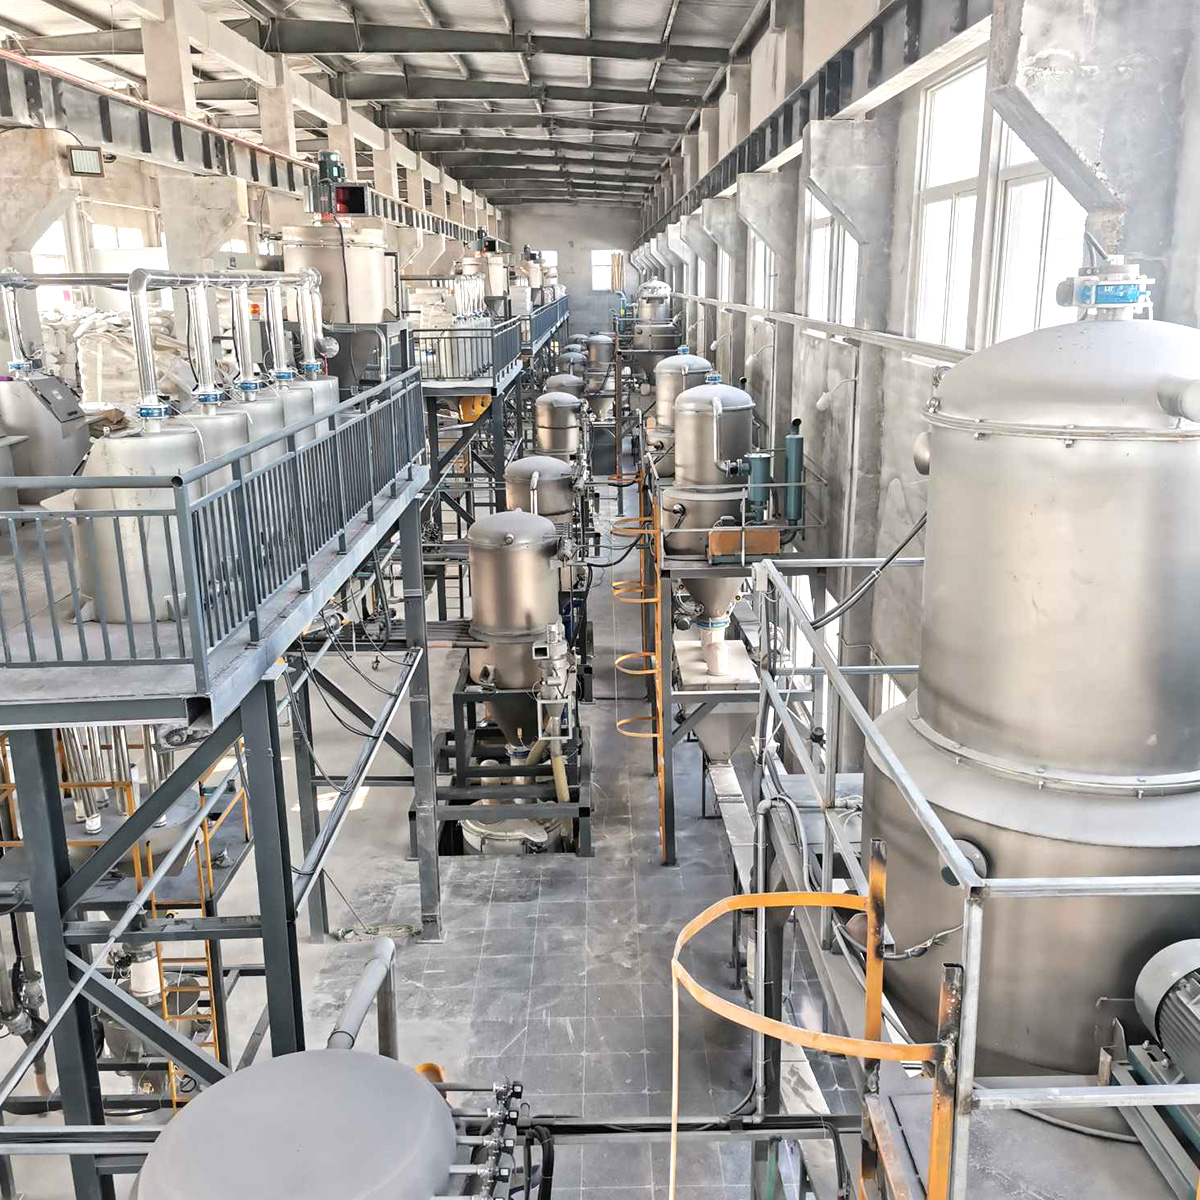
La progettazione di una solida infrastruttura per la movimentazione dei materiali richiede la selezione della giusta combinazione di componenti di stoccaggio, trasporto e controllo. L'architettura deve supportare le resine specifiche lavorate consentendo al tempo stesso flessibilità per futuri cambiamenti di materiale. Un'architettura mal progettata porta a frequenti blocchi e al degrado dei materiali.
Le soluzioni di stoccaggio sfuso variano in base al volume del materiale e ai vincoli della struttura. I silos esterni offrono la massima capacità per resine di base in rapido movimento, liberando spazio interno e consentendo consegne in cisterne. I contenitori giornalieri per interni forniscono uno stoccaggio intermedio per resine speciali o materiali che richiedono il controllo del clima. I ribaltatori Gaylord automatizzano lo scarico dei materiali inscatolati, garantendo un'evacuazione completa senza scavatura manuale. Il collettore di distribuzione funge da sistema nervoso centrale dell'operazione. Le stazioni automatizzate di selezione dei materiali instradano resine specifiche verso linee di estrusione designate. Questi collettori utilizzano raccordi camlock a sgancio rapido o valvole deviatrici automatizzate per prevenire la contaminazione incrociata durante il passaggio dei materiali tra le linee.
La scelta del metodo di trasporto appropriato dipende dalla distanza, dalla produttività e dalle caratteristiche del materiale. Ciascun meccanismo offre vantaggi distinti per ambienti di estrusione specifici. L'adattamento del tipo di soffiatore e della fase di trasporto alla resina previene la frattura del materiale e l'usura del sistema.
Metodo di trasporto |
Principio di funzionamento |
Migliori casi d'uso |
Vantaggi principali |
|---|---|---|---|
Trasporto a vuoto (pressione negativa) |
Aspira il materiale attraverso i tubi utilizzando una pompa a vuoto situata nel luogo di destinazione. |
Più fonti verso un'unica destinazione; brevi e medie distanze. |
Funzionamento pulito, perdite verso l'interno impediscono la fuoriuscita di polvere, delicato sui materiali. |
Trasporto a pressione positiva |
Spinge il materiale attraverso i tubi utilizzando un ventilatore situato alla fonte. |
Un'unica fonte per più destinazioni; elevata capacità, lunghe distanze. |
Elevata produttività, efficiente per riempire più silos o grandi contenitori giornalieri. |
Fase densa |
Sposta il materiale in blocchi a bassa velocità e ad alta pressione. |
Materiali fragili, altamente abrasivi o miscelati soggetti a separazione. |
Previene la degradazione del pellet, riduce l'usura dei tubi, mantiene l'integrità della miscela. |
Fase diluita |
Sospende il materiale in un flusso d'aria ad alta velocità a bassa pressione. |
Pellet di plastica standard, materiali non abrasivi, alimentazione continua ad alto volume. |
Design semplice ed economico, ideale per la maggior parte delle applicazioni di estrusione standard. |
Massimizzare l’utilizzo del rimacinato migliora direttamente i margini di produzione. UN Il sistema di alimentazione centralizzato integra il rifilo dei bordi e il recupero degli scarti direttamente nel flusso del materiale. Le valvole proporzionali situate sul ricevitore alternano il prelievo di pellet vergine e il rimacinato. I contenitori di raccolta dotati di agitatori meccanici impediscono la formazione di ponti da parte della leggera lanugine rimacinata. Il mantenimento di una miscela di densità apparente costante nella gola dell'estrusore garantisce tempi di recupero della vite stabili e una pressione di fusione uniforme. Se il rimacinato viene introdotto in modo incoerente, l'estrusore subisce un'impennata, che altera le dimensioni del prodotto finale.
Le linee di estrusione continue non possono tollerare la carenza di materiale. Le architetture ad alta disponibilità richiedono ridondanza integrata. Le pompe per vuoto di standby devono essere integrate nel sistema, configurate per subentrare automaticamente in caso di guasto della pompa primaria. Le valvole di commutazione automatica e i bypass del collettore assicurano che un guasto di un singolo componente, come un deviatore inceppato o un fusibile bruciato, non causi una catastrofica carenza di linee multiple. La ridondanza trasforma un potenziale arresto dell'intero impianto in un'attività di manutenzione programmata, consentendo ai tecnici di riparare la pompa primaria mentre la produzione continua ininterrotta.
Le resine igroscopiche come PET, ABS e nylon richiedono un rigoroso controllo dell'umidità prima dell'estrusione. I sistemi di alimentazione centralizzata si interfacciano perfettamente con gli essiccatori ad adsorbimento centrali. Il materiale viene trasportato dal magazzino sfuso all'essiccatore centrale, quindi distribuito ai singoli estrusori utilizzando il trasporto di aria secca per impedire il recupero dell'umidità. Alla gola dell'estrusore, il sistema alimenta direttamente i miscelatori gravimetrici. Questi miscelatori pesano ed erogano continuamente più ingredienti, garantendo una gestione precisa delle ricette e compensando le variazioni nella densità apparente del macinato. Il sistema di alimentazione deve comunicare con il miscelatore per garantire che le tramogge di rifornimento non restino mai vuote durante un ciclo ad alta produttività.
Tradurre le specifiche hardware in stabilità operativa richiede una profonda conoscenza della fluidodinamica, della scienza dei materiali e del layout della struttura. La valutazione tecnica deve dare priorità alla consegna continua del materiale rispetto alla capacità teorica di picco.
L’estrusione richiede una fornitura costante e ininterrotta di materiale, in netto contrasto con le esigenze cicliche dello stampaggio a iniezione. L'alimentazione a flusso richiede che la tramoggia sopra l'estrusore rimanga piena, facendo affidamento sulla gravità per alimentare la coclea. Starve alimenta i dosatori di materiale direttamente nelle eliche delle coclee utilizzando un alimentatore a perdita di peso. Le dimensioni del ricevitore e i cicli della pompa a vuoto devono essere calcolati per garantire la presenza di materiale in corrispondenza della gola in condizioni di massima produttività. I ricevitori sottodimensionati provocano cicli troppo frequenti della pompa, con conseguente usura prematura delle valvole di scarico e potenziale carenza di carburante se la distanza di trasporto è lunga.
Le proprietà dei materiali determinano la progettazione fisica del sistema di trasporto. La densità apparente determina la massa che il flusso d'aria deve supportare. La dimensione e la forma delle particelle, siano esse pellet uniformi, polveri fini o lanugine rimacinate irregolari, influiscono sul coefficiente di attrito contro le pareti del tubo. Il dimensionamento della ventola e i diametri dei tubi devono essere progettati per ottenere la velocità di trasporto ottimale. Una velocità eccessiva fa sì che i pellet scivolino lungo il tubo, generando calore da attrito che scioglie la plastica e crea 'capelli d'angelo' o stelle filanti. Una velocità insufficiente provoca la fuoriuscita del materiale dalla sospensione, ostruendo le linee e richiedendo una pulizia manuale.
La disposizione efficiente degli impianti si basa su un percorso ottimizzato dei tubi. Gli ingegneri calcolano le lunghezze equivalenti dei tubi per determinare la resistenza totale nel sistema. Ogni sollevamento verticale e cambio di direzione aggiunge resistenza. Ad esempio, un gomito standard a 90 gradi può aggiungere l'equivalente di 20 piedi di resistenza a un tubo diritto. L'utilizzo di spazzate a lungo raggio invece dei gomiti standard riduce al minimo le cadute di pressione e riduce il degrado del materiale. Un percorso corretto mantiene le tubazioni vicine al soffitto, preservando spazio prezioso per le operazioni secondarie, le attrezzature di imballaggio e il movimento dei carrelli elevatori.
Il trasporto genera polvere a causa dell'attrito del materiale. Un filtraggio efficace a livello del ricevitore e della pompa protegge le apparecchiature e mantiene la struttura pulita. I depolveratori centrali e i separatori a ciclone rimuovono le particelle fini dal flusso d'aria prima che raggiungano la pompa per vuoto, prevenendo guasti prematuri ai cuscinetti. La manipolazione di determinate polveri plastiche o macinato fine introduce rischi di polvere combustibile. La progettazione del sistema deve aderire rigorosamente agli standard NFPA e ATEX. Ciò include la messa a terra di tutte le tubazioni per dissipare l'elettricità statica, l'installazione di valvole di isolamento contro le esplosioni e l'utilizzo di collettori di polveri con sfiato per le esplosioni per mantenere la sicurezza della struttura.
La moderna movimentazione dei materiali fa molto affidamento su sistemi di controllo intelligenti. L'automazione hardware fornisce il movimento fisico, ma l'integrazione software offre visibilità del processo e controllo operativo.
I pannelli di controllo centralizzati utilizzano controllori logici programmabili (PLC) per gestire i cicli delle pompe, le azionamenti delle valvole e gli stati di allarme. L'integrazione del sistema di alimentazione con i controlli dell'estrusore esistente richiede protocolli di comunicazione aperti. OPC UA ed Ethernet/IP consentono al sistema centrale di comunicare direttamente con il PLC della linea di estrusione. Questa integrazione consente all'estrusore di richiedere automaticamente il materiale in base alla velocità della vite e alla produttività, anziché fare affidamento solo sui trigger di sensori localizzati. Gli operatori gestiscono le ricette e monitorano lo stato del sistema attraverso un'interfaccia uomo-macchina (HMI) centralizzata, eliminando la necessità di spostarsi sul posto per controllare i singoli caricatori.
Guasti imprevisti alle apparecchiature interrompono i programmi di produzione. L’utilizzo dei sensori IoT trasforma la manutenzione da reattiva a predittiva. I sensori di pressione differenziale installati sui filtri monitorano l'accumulo di polvere. Quando il filtro si oscura, la caduta di pressione aumenta, attivando un avviso di manutenzione prima che il flusso d'aria limitato causi guasti al trasporto. Il monitoraggio delle vibrazioni su pompe per vuoto e soffianti rileva tempestivamente l'usura o il disallineamento dei cuscinetti. Affrontare queste anomalie durante i tempi di inattività programmati previene guasti catastrofici alle apparecchiature e la fame degli estrusori.
Le applicazioni di estrusione nel settore medico, automobilistico e aerospaziale richiedono una documentazione di qualità rigorosa. I sistemi di alimentazione automatizzata supportano la conformità ISO e specifica del settore fornendo tracciabilità digitale. Il sistema di controllo registra i numeri di lotto man mano che il materiale entra nello stoccaggio sfuso. Tiene traccia del consumo esatto di resina per ordine di lavoro, mappando lotti di materiale specifici su rulli o profili estrusi specifici. Questi dati storici si rivelano preziosi per i controlli di qualità, poiché consentono ai produttori di isolare e contenere rapidamente i prodotti sospetti in caso di difetti materiali.
I frequenti cambi di materiale o colore riducono l'efficacia complessiva dell'apparecchiatura (OEE). Le funzionalità del software che automatizzano lo sgombero delle linee semplificano questo processo. Al termine di un ciclo di produzione, il sistema spurga automaticamente le linee di trasporto, aspirando tutto il materiale rimanente nel ricevitore o in un contenitore per gli scarti dedicato. Ciò elimina la necessità per gli operatori di scollegare e soffiare manualmente i tubi con aria compressa. Lo spurgo automatizzato riduce il rischio di contaminazione incrociata tra i cicli e minimizza significativamente i tempi di cambio, aumentando le ore di produzione disponibili.
Investire nella movimentazione automatizzata dei materiali richiede una chiara giustificazione finanziaria. L'analisi deve confrontare i requisiti patrimoniali iniziali con i risparmi operativi ricorrenti generati dal sistema.
I costi di capitale iniziali includono soffiatori, tubazioni in acciaio inossidabile, ricevitori, collettori automatizzati e il sistema di controllo centrale. Queste spese iniziali sono compensate da risparmi operativi a lungo termine. La riduzione più immediata riguarda il lavoro di movimentazione manuale. La riallocazione degli operatori dal passaggio ai gaylord e dal salire le scale verso compiti a valore aggiunto migliora l'efficienza complessiva del lavoro. I sistemi automatizzati riducono drasticamente la resina fuoriuscita e sprecata. Lo scavo manuale e il caricamento della tramoggia comportano inevitabilmente il deposito di pellet sul pavimento, che deve essere spazzato e smaltito. Il trasporto centralizzato elimina questa continua perdita di materiale, con un impatto diretto sui profitti.
La generazione di scarti è una realtà inevitabile nell'estrusione, in particolare durante l'avvio e il cambio formato. La reintroduzione accurata e automatica di questo rimacinato nel processo di produzione comporta notevoli risparmi sui costi dei materiali. Un sistema centralizzato dotato di valvole proporzionali garantisce un consumo costante del rimacinato, riducendo la dipendenza dalla resina vergine. Massimizzando la percentuale di rimacinato consentita senza compromettere la qualità del prodotto, i produttori riducono direttamente le spese per le materie prime. Se un impianto processa 10.000 libbre di resina al giorno e aumenta l’utilizzo del rimacinato solo del 5%, il risparmio annuale sugli acquisti di resina vergine giustifica rapidamente l’investimento in attrezzature.
La valutazione dell’impronta energetica è una componente fondamentale del modello ROI. I sistemi centralizzati offrono notevoli vantaggi in termini di efficienza rispetto alle apparecchiature decentralizzate. L'implementazione di azionamenti a frequenza variabile (VFD) sulle pompe per vuoto centralizzate consente di regolare la velocità del motore in base alla richiesta di trasporto in tempo reale, anziché funzionare continuamente alla massima velocità. I sistemi di essiccazione centralizzati forniscono anche guadagni energetici. Un singolo essiccatore ad adsorbimento di grande capacità che funziona a stato stazionario consuma meno energia per libbra di resina lavorata rispetto a più essiccatori più piccoli, lato macchina, che si accendono e spengono costantemente.
Avviare un controllo completo della struttura per mappare il flusso attuale dei materiali, annotando le distanze, i sollevamenti verticali e lo spazio disponibile sul soffitto.
Calcola i tassi di scarto attuali e i costi della manodopera manuale associati alla movimentazione dei materiali per stabilire una linea di base del ROI aziendale.
Richiedi test di prova ai fornitori di apparecchiature, in particolare per resine, polveri e lanugine leggere di rimacinato difficili da trasportare.
Dare priorità ai progetti di sistema che incorporano sistemi di controllo non proprietari e una solida pianificazione della ridondanza per i componenti critici.
R: Le distanze di trasporto dipendono dal materiale e dal tipo di sistema. I sistemi di aspirazione in genere gestiscono in modo efficiente distanze fino a 300-500 piedi. Per corse più lunghe, i sistemi a pressione positiva o il trasporto in fase densa possono spostare i materiali per oltre 1.000 piedi. La lunghezza equivalente del tubo, compresi i sollevamenti verticali e gli spostamenti, determina la distanza massima effettiva.
A: I materiali igroscopici vengono essiccati in un essiccatore ad adsorbimento centrale prima del trasporto. Per evitare il ripristino dell'umidità durante il trasporto, il sistema utilizza il trasporto di aria secca a circuito chiuso. L'aria di trasporto viene aspirata dal circuito dell'aria di ritorno dell'essiccatore, garantendo che i pellet rimangano esposti solo all'aria a basso punto di rugiada fino a raggiungere l'estrusore.
R: Sì, ma richiede un'ingegneria specifica. Le polveri richiedono una filtrazione diversa, valvole di scarico del ricevitore specializzate per evitare ponti e un controllo preciso della velocità. Spesso per le polveri vengono utilizzate linee di trasporto separate o sistemi in fase densa per prevenire la contaminazione incrociata e gestire le polveri in modo efficace.
R: Il rimacinato viene generalmente raccolto in un contenitore di raccolta e introdotto nel flusso di materiale principale utilizzando valvole proporzionatrici sul ricevitore. Queste valvole alternano il materiale vergine e il rimacinato in base a un rapporto preimpostato, garantendo che una miscela coerente venga erogata direttamente alla gola dell'estrusore o al miscelatore.
R: I sistemi progettati correttamente includono la ridondanza. Se la pompa per vuoto primaria si guasta, il PLC rileva automaticamente la caduta di pressione e commuta il funzionamento su una pompa di riserva. Questa commutazione automatica previene la carenza di materiale e mantiene le linee di estrusione in funzione senza interruzioni.
R: I collettori centralizzati utilizzano valvole deviatrici automatizzate o raccordi a disconnessione rapida per convogliare materiali specifici verso linee specifiche. Il software di spurgo automatizzato riporta l'intera linea alla fonte o in un contenitore per gli scarti prima che venga introdotto un nuovo materiale, garantendo che il tubo sia completamente vuoto prima del cambio.


