


Bekeken: 0 Auteur: Site-editor Publicatietijd: 29-09-2026 Herkomst: Locatie


Bij continue kunststofextrusie met grote volumes hebben inefficiënties in de materiaalverwerking een directe negatieve invloed op de productkwaliteit en beperken ze de totale doorvoer van de fabriek. Inconsistente voedingssnelheden, harsverontreiniging en knelpunten bij het handmatig laden verstoren het delicate evenwicht dat nodig is voor stabiele extrusieprofielen. Gedecentraliseerde of handmatige voermethoden zorgen voor verborgen operationele kosten. U verliest waardevol vloeroppervlak, verhoogt de arbeidsbehoefte, morst materiaal, gebruikt maalgoed onderbenut en verliest de mogelijkheid om het harsverbruik per lijn nauwkeurig bij te houden.
Overstappen naar een een gecentraliseerd toevoersysteem voor extrusie elimineert deze variabelen. Het automatiseert de continue stroom grondstoffen van bulkopslag rechtstreeks naar de extruderhals. Dit elimineert menselijke fouten uit de materiaalleveringsvergelijking. Extruders ontvangen een constante, perfect geproportioneerde aanvoer van nieuwe hars, maalgoed en additieven. Deze gids biedt een technisch raamwerk voor het evalueren van de systeemarchitectuur, het beoordelen van integratierisico's en het modelleren van het rendement op investeringen voor implementatie in de hele instelling.
Continue doorvoer versus nauwkeurigheid: Een gecentraliseerd toevoersysteem van de juiste grootte moet de bulktransportcapaciteit in evenwicht brengen met de precieze, ononderbroken doseervereisten van individuele extrusielijnen, waarbij vaak integratie met gravimetrische mengers en continue gewichtsverliestoevoeren vereist is.
Materiaalintegriteit en maalgoed: Het evalueren van transportsnelheden en leidingroutes is van cruciaal belang om harsdegradatie, engelenhaarvorming en stofvorming te voorkomen, vooral bij het hanteren van een mix van nieuwe pellets en maalgoed met variërende bulkdichtheid.
Schaalbaarheid, redundantie en controle: Moderne systemen vereisen gecentraliseerde PLC/SCADA-integratie voor realtime traceerbaarheid, voorspellend onderhoud en architecturen met hoge beschikbaarheid (bijvoorbeeld stand-bypompen) om uitschakeling van meerdere lijnen te voorkomen.
ROI-tijdlijn: De rechtvaardiging voor kapitaaluitgaven (CapEx) is doorgaans afhankelijk van het kwantificeren van de operationele uitgaven (OpEx), de vermindering van arbeid, materiaalverspilling, energieverbruik en maximale terugwinning van maalgoed.
Inhoudsopgave
Het opschalen van een extrusiefaciliteit legt uiteindelijk de harde beperkingen bloot van het laden van materiaal aan de machinezijde. Het herkennen van de operationele indicatoren van een falend gedecentraliseerd systeem is de eerste stap op weg naar automatisering. Frequente uithongering van de extruder is een primair symptoom. Operators die hoppers handmatig laden, houden zelden gelijke tred met hogesnelheidslijnen. De extruder loopt droog, wat leidt tot onmiddellijke stillegging van de productielijn, enorme schrootproductie en langdurige herstartprocedures. Hoge uitvalpercentages zijn ook het gevolg van inconsistenties in de mix. Het handmatig mengen van nieuwe hars, kleurstoffen en maalgoed resulteert vaak in een ongelijkmatige verdeling, wat leidt tot kleurvariaties en dimensionele instabiliteit in het uiteindelijk geëxtrudeerde profiel of de film.
Overmatig heftruckverkeer op de productievloer vormt een ander ernstig knelpunt. Het verplaatsen van gaylords en pallets tussen opslagruimtes en individuele extruders brengt veiligheidsrisico's met zich mee en neemt waardevolle productieruimte in beslag. Een faciliteit die moeite heeft om de hoge productielijnen bij te houden en tegelijkertijd de constante materiaalverspilling en vorkheftruckopstoppingen beheert, vereist een structurele verandering in de materiaalbehandeling. De verborgen kosten van vorkheftruckonderhoud, beschadigde gaylords en opgeveegde harspellets eroderen de winstmarges snel.
Het vaststellen van basisgegevens bepaalt het succes van de systeemupgrade. De beoogde doorvoercapaciteit in ponden per uur (PPH) moet rekening houden met de huidige productiesnelheden en toekomstige capaciteitsuitbreidingen. Aanvaardbare afwijkingen in de dosering van het materiaal moeten duidelijk worden gedefinieerd om de consistentie van het product te garanderen. De maximaal toegestane downtime tijdens systeemoverschakeling bepaalt de installatiestrategie, waardoor een gefaseerde implementatie nodig is om kritische lijnen draaiende te houden. Om de materiaalbesparing nauwkeurig te kunnen meten, moeten er gerichte maalgebruikspercentages worden vastgesteld.
Voordat het systeem wordt ontworpen, is een grondige beoordeling van de gereedheid van de faciliteit verplicht. Ingenieurs moeten de fysieke beperkingen van de fabriek evalueren:
Verticale speling: Evalueer de beschikbare plafondhoogte voor silo's en opslagbakken. De zwaartekracht drijft de materiaalstroom uit de opslag, en voldoende verticale speling voorkomt brugvorming en ratholing in opslagvaten.
Structurele integriteit: Controleer de structurele ondersteuning van leidingverdeelstukken. Voor het routeren van honderden meters roestvrijstalen buizen zijn, samen met het gewicht van het getransporteerde materiaal, robuuste plafondspanten nodig.
Nutscapaciteit: Bevestig dat de faciliteit over voldoende nutsvoorziening beschikt. Dit omvat schone, droge perslucht voor klepbediening en voldoende driefasige stroom om industriële vacuümpompen en blowers aan te drijven.
Vloerindeling: Breng de huidige voetafdruk van gaylords en machineladers in kaart om de exacte vierkante meters te berekenen die na de installatie zullen worden teruggewonnen.
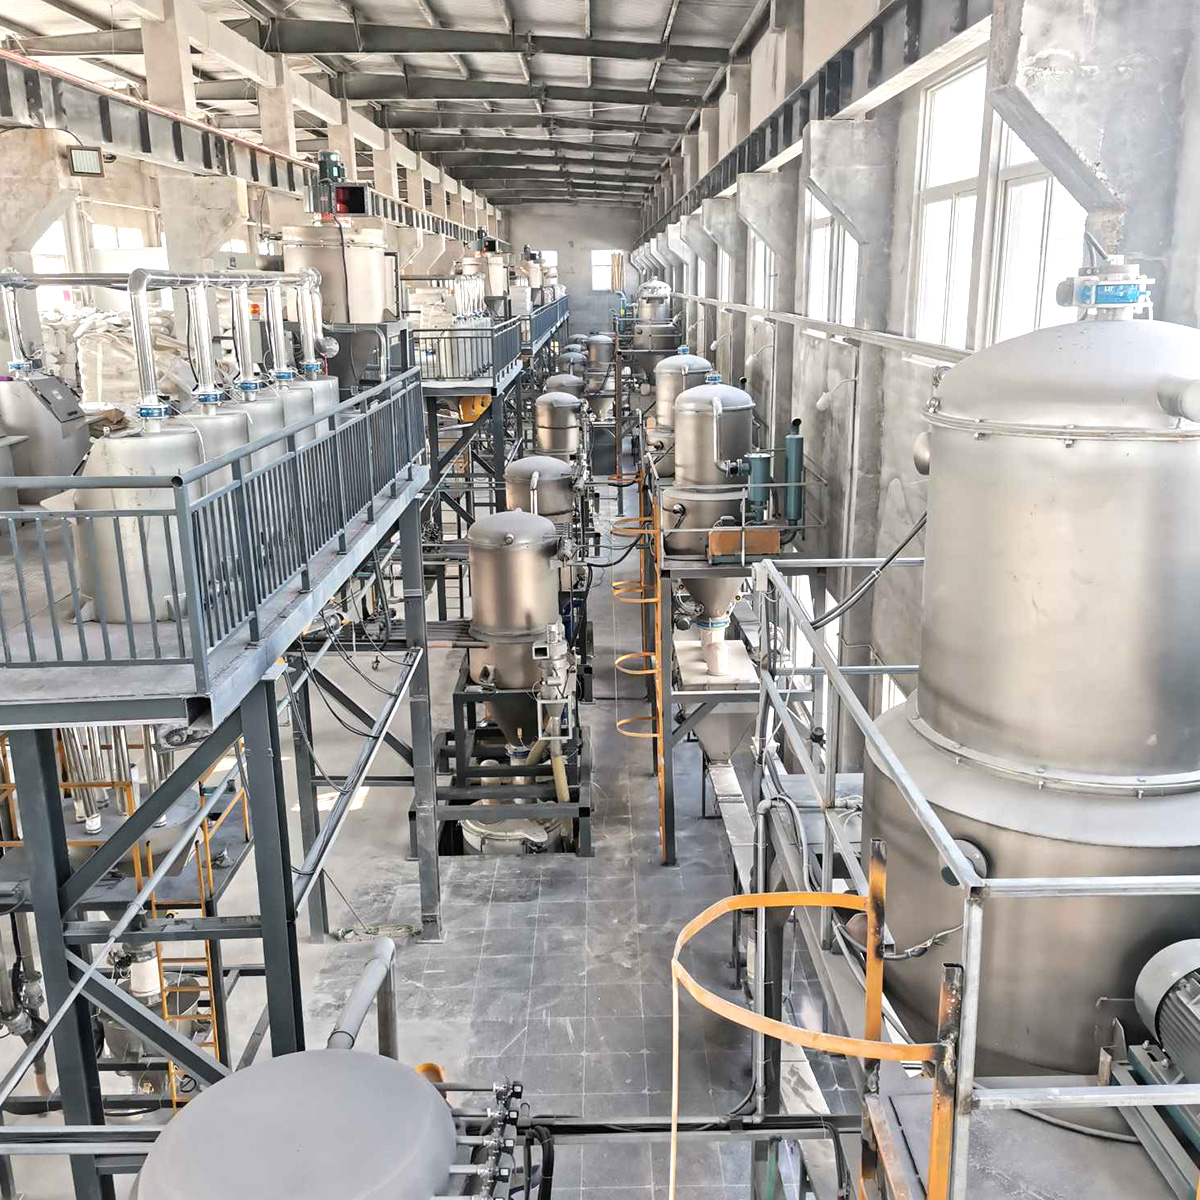
Het ontwerpen van een robuuste infrastructuur voor materiaalbehandeling vereist het selecteren van de juiste combinatie van opslag-, transport- en besturingscomponenten. De architectuur moet de specifieke verwerkte harsen ondersteunen en tegelijkertijd flexibiliteit bieden voor toekomstige materiaalveranderingen. Een slecht ontworpen architectuur leidt tot frequente verstoppingen en materiële degradatie.
Bulkopslagoplossingen variëren afhankelijk van het materiaalvolume en de beperkingen van de faciliteiten. Buitensilo's bieden de hoogste capaciteit voor snel bewegende basisharsen, waardoor vloerruimte binnenshuis wordt vrijgemaakt en leveringen met bulktankers mogelijk zijn. Dagbakken voor binnen bieden tussentijdse opslag voor speciale harsen of materialen die klimaatbeheersing vereisen. Gaylord kantelaars automatiseren het lossen van in dozen verpakte materialen en zorgen voor een volledige evacuatie zonder handmatig scheppen. Het distributiespruitstuk fungeert als het centrale zenuwstelsel van de operatie. Geautomatiseerde materiaalselectiestations sturen specifieke harsen naar aangewezen extrusielijnen. Deze spruitstukken maken gebruik van camlock-fittingen met snelkoppeling of geautomatiseerde wisselkleppen om kruisbesmetting te voorkomen bij het wisselen van materialen tussen lijnen.
Het selecteren van de juiste transportmethode hangt af van de afstand, de doorvoer en de materiaaleigenschappen. Elk mechanisme biedt duidelijke voordelen voor specifieke extrusieomgevingen. Door het blaastype en de transportfase af te stemmen op de hars, wordt materiaalbreuk en systeemslijtage voorkomen.
Transportmethode |
Werkingsprincipe |
Beste gebruiksscenario's |
Belangrijkste voordelen |
|---|---|---|---|
Vacuümtransport (negatieve druk) |
Trekt materiaal door leidingen met behulp van een vacuümpomp die zich op de bestemming bevindt. |
Meerdere bronnen naar één enkele bestemming; korte tot middellange afstanden. |
Schone werking, lekkages naar binnen voorkomen het ontsnappen van stof, materiaalvriendelijk. |
Positieve druk transporteren |
Duwt materiaal door leidingen met behulp van een ventilator die zich bij de bron bevindt. |
Eén bron naar meerdere bestemmingen; hoge capaciteit, lange afstanden. |
Hoge doorvoer, efficiënt voor het vullen van meerdere silo's of grote dagbakken. |
Dichte fase |
Verplaatst materiaal in slakken met lage snelheid en hoge druk. |
Breekbare, zeer schurende of gemengde materialen die gevoelig zijn voor scheiding. |
Voorkomt degradatie van pellets, vermindert pijpslijtage en behoudt de integriteit van het mengsel. |
Verdunde fase |
Hangt materiaal op in een luchtstroom met hoge snelheid en lage druk. |
Standaard plastic pellets, niet-schurende materialen, continue toevoer van grote hoeveelheden. |
Kosteneffectief, eenvoudig ontwerp, ideaal voor de meeste standaard extrusietoepassingen. |
Het maximaliseren van het maalgoedgebruik verbetert direct de productiemarges. A Gecentraliseerd invoersysteem integreert randafsnijding en schrootterugwinning rechtstreeks in de materiaalstroom. Bij de ontvanger geplaatste doseerkleppen wisselen tussen het aanzuigen van nieuwe pellets en maalgoed. Surge-bakken uitgerust met mechanische roerwerken voorkomen dat lichte maalpluisjes overbruggen. Het handhaven van een consistent bulkdichtheidsmengsel bij de extruderhals zorgt voor stabiele schroefhersteltijden en uniforme smeltdruk. Als het maalgoed inconsistent wordt ingevoerd, ervaart de extruder trillingen, waardoor de afmetingen van het eindproduct veranderen.
Continue extrusielijnen kunnen geen materiaalgebrek tolereren. Architectuur met hoge beschikbaarheid vereist ingebouwde redundantie. Stand-by-vacuümpompen moeten in het systeem worden geïntegreerd en zo worden geconfigureerd dat ze het automatisch overnemen als de primaire pomp uitvalt. Automatische omschakelkleppen en spruitstukbypasses zorgen ervoor dat een defect aan een enkel onderdeel, zoals een vastgelopen omleider of een doorgebrande zekering, geen catastrofale uithongering van meerdere leidingen veroorzaakt. Redundantie transformeert een mogelijke stilstand van de fabriek in een geplande onderhoudstaak, waardoor technici de primaire pomp kunnen repareren terwijl de productie ononderbroken doorgaat.
Hygroscopische harsen zoals PET, ABS en nylon vereisen een strikte vochtcontrole vóór extrusie. Gecentraliseerde toevoersystemen sluiten naadloos aan op centrale adsorptiedrogers. Het materiaal wordt vanuit de bulkopslag naar de centrale droger getransporteerd en vervolgens naar de individuele extruders gedistribueerd met behulp van droge luchttransport om te voorkomen dat er vocht terugkeert. Bij de extruderhals wordt het systeem rechtstreeks in gravimetrische mengers gevoerd. Deze blenders wegen en doseren continu meerdere ingrediënten, waardoor een nauwkeurig receptbeheer wordt gegarandeerd en variaties in de bulkdichtheid van het maalgoed worden gecompenseerd. Het voersysteem moet communiceren met de blender om ervoor te zorgen dat de voorraadhoppers nooit leeg raken tijdens een run met hoge doorvoer.
Het vertalen van hardwarespecificaties naar operationele stabiliteit vereist een diepgaand begrip van vloeistofdynamica, materiaalkunde en de lay-out van faciliteiten. Bij de technische evaluatie moet prioriteit worden gegeven aan de continue materiaallevering boven de theoretische piekcapaciteit.
Extrusie vereist een constante, ononderbroken aanvoer van materiaal, wat in schril contrast staat met de cyclische eisen van spuitgieten. Bij overstromingstoevoer moet de trechter boven de extruder vol blijven, waarbij de zwaartekracht afhankelijk is van de voeding van de schroef. Verhonger door het materiaal rechtstreeks in de schroefgangen te voeren met behulp van een feeder met verlies in gewicht. De afmetingen van de ontvangers en de vacuümpompcycli moeten worden berekend om de aanwezigheid van materiaal bij de keel te garanderen onder maximale doorvoeromstandigheden. Te kleine ontvangers zorgen ervoor dat de pomp te vaak draait, wat leidt tot voortijdige slijtage van de perskleppen en mogelijke hongersnood als de transportafstand lang is.
Materiaaleigenschappen bepalen het fysieke ontwerp van het transportsysteem. De bulkdichtheid bepaalt de massa die de luchtstroom moet ondersteunen. De deeltjesgrootte en -vorm (of het nu gaat om uniforme pellets, fijne poeders of onregelmatige pluisjes van het maalgoed) beïnvloeden de wrijvingscoëfficiënt tegen de buiswanden. De afmetingen van de ventilator en de pijpdiameters moeten zo worden ontworpen dat de optimale transportsnelheid wordt bereikt. Een te hoge snelheid zorgt ervoor dat pellets langs de pijp glijden, waardoor wrijvingswarmte ontstaat die het plastic doet smelten en 'engelenhaar' of slingers creëert. Onvoldoende snelheid zorgt ervoor dat materiaal uit de suspensie valt, waardoor de leidingen verstopt raken en handmatige reiniging nodig is.
Een efficiënte indeling van de fabrieksvloer is afhankelijk van een geoptimaliseerde leidinggeleiding. Ingenieurs berekenen equivalente buislengtes om de totale weerstand in het systeem te bepalen. Elke verticale lift en richtingsverandering voegt weerstand toe. Een standaard elleboog van 90 graden kan bijvoorbeeld het equivalent van 6 meter aan rechte pijpweerstand toevoegen. Het gebruik van lange straalbewegingen in plaats van standaard ellebogen minimaliseert de drukval en vermindert de materiaaldegradatie. Door de juiste geleiding blijven de leidingen dicht bij het plafond, waardoor waardevolle vloerruimte behouden blijft voor secundaire werkzaamheden, verpakkingsapparatuur en vorkheftruckbewegingen.
Bij transport ontstaat stof door materiaalwrijving. Effectieve filtratie op ontvanger- en pompniveau beschermt de apparatuur en zorgt voor een schone faciliteit. Centrale stofafscheiders en cycloonafscheiders verwijderen fijne deeltjes uit de luchtstroom voordat ze de vacuümpomp bereiken, waardoor vroegtijdige lageruitval wordt voorkomen. Het hanteren van bepaalde plastic poeders of fijn maalgoed brengt risico's van brandbaar stof met zich mee. Het systeemontwerp moet strikt voldoen aan de NFPA- en ATEX-normen. Dit omvat het aarden van alle leidingen om statische elektriciteit af te voeren, het installeren van explosie-isolatiekleppen en het gebruik van explosie-ontluchte stofafscheiders om de veiligheid van de faciliteit te handhaven.
Moderne materiaalbehandeling is sterk afhankelijk van intelligente besturingssystemen. Hardwareautomatisering zorgt voor de fysieke beweging, maar software-integratie zorgt voor proceszichtbaarheid en operationele controle.
Gecentraliseerde bedieningspanelen maken gebruik van Programmable Logic Controllers (PLC's) om pompcycli, klepbedieningen en alarmstatussen te beheren. Voor de integratie van het toevoersysteem met bestaande extruderbesturingen zijn open communicatieprotocollen vereist. Dankzij OPC UA en Ethernet/IP kan het centrale systeem rechtstreeks communiceren met de PLC van de extrusielijn. Dankzij deze integratie kan de extruder automatisch materiaal aanvragen op basis van de schroefsnelheid en doorvoer, in plaats van alleen te vertrouwen op gelokaliseerde sensortriggers. Operators beheren recepten en bewaken de systeemstatus via een gecentraliseerde Human-Machine Interface (HMI), waardoor ze niet meer over de vloer hoeven te lopen om individuele laders te controleren.
Onverwachte apparatuurstoringen verstoren de productieschema's. Door het gebruik van IoT-sensoren verschuift het onderhoud van reactief naar voorspellend. Differentiële druksensoren die over de filters zijn geïnstalleerd, monitoren de ophoping van stof. Naarmate het filter dichtklapt, neemt de drukval toe, waardoor een waarschuwing voor onderhoud wordt geactiveerd voordat de beperkte luchtstroom transportstoringen veroorzaakt. Trillingsmonitoring op vacuümpompen en blowers detecteert vroegtijdig slijtage of verkeerde uitlijning van lagers. Het aanpakken van deze afwijkingen tijdens geplande downtime voorkomt catastrofale uitval van apparatuur en uithongering van de extruder.
Extrusietoepassingen in de medische sector, de automobielsector en de ruimtevaart vereisen strenge kwaliteitsdocumentatie. Geautomatiseerde voersystemen ondersteunen ISO- en branchespecifieke naleving door digitale traceerbaarheid te bieden. Het besturingssysteem registreert partijnummers zodra materiaal de bulkopslag binnenkomt. Het houdt het exacte harsverbruik per werkorder bij, waarbij specifieke materiaalbatches worden toegewezen aan specifieke geëxtrudeerde rollen of profielen. Deze historische gegevens blijken van onschatbare waarde voor kwaliteitsaudits, waardoor fabrikanten verdachte producten snel kunnen isoleren en insluiten in geval van een materiaalfout.
Frequente materiaal- of kleurveranderingen verminderen de algehele apparatuureffectiviteit (OEE). Softwarefuncties die het opruimen van lijnen automatiseren, stroomlijnen dit proces. Wanneer een productierun eindigt, zuivert het systeem automatisch de transportlijnen, waarbij al het resterende materiaal naar de ontvanger of een speciale afvalbak wordt getransporteerd. Hierdoor hoeven operators de leidingen niet meer handmatig los te koppelen en door te blazen met perslucht. Geautomatiseerd zuiveren vermindert het risico op kruisbesmetting tussen productieruns en minimaliseert de omsteltijden aanzienlijk, waardoor de beschikbare productie-uren toenemen.
Investeren in geautomatiseerde materiaalbehandeling vereist een duidelijke financiële rechtvaardiging. De analyse moet de initiële kapitaalvereisten vergelijken met de terugkerende operationele besparingen die door het systeem worden gegenereerd.
De initiële kapitaalkosten omvatten ventilatoren, roestvrijstalen leidingen, ontvangers, geautomatiseerde spruitstukken en het centrale besturingssysteem. Deze kosten vooraf worden gecompenseerd door operationele besparingen op de lange termijn. De meest directe vermindering vindt plaats in het handmatig hanteren van arbeid. Het opnieuw toewijzen van operators van het verplaatsen van homomannen en het beklimmen van ladders naar taken met toegevoegde waarde verbetert de algehele arbeidsefficiëntie. Geautomatiseerde systemen verminderen het gemorste en verspilde hars drastisch. Handmatig scheppen en vullen in de trechter resulteert onvermijdelijk in pellets op de vloer, die moeten worden opgeveegd en gesloopt. Gecentraliseerd transport elimineert dit voortdurende materiaalverlies, wat een directe impact heeft op het bedrijfsresultaat.
Het genereren van schroot is een onvermijdelijke realiteit bij extrusie, vooral tijdens het opstarten en het veranderen van afmetingen. Het nauwkeurig en automatisch opnieuw introduceren van dit maalgoed in het productieproces levert aanzienlijke materiaalkostenbesparingen op. Een gecentraliseerd systeem uitgerust met doseerkleppen zorgt ervoor dat het maalgoed consistent wordt verbruikt, waardoor de afhankelijkheid van nieuwe hars wordt verminderd. Door het toegestane maalgoedpercentage te maximaliseren zonder de productkwaliteit in gevaar te brengen, verlagen fabrikanten direct hun grondstofuitgaven. Als een faciliteit dagelijks 10.000 pond hars verwerkt en het gebruik van maalgoed met slechts 5% verhoogt, rechtvaardigt de jaarlijkse besparing op de aankoop van nieuwe hars al snel de investering in apparatuur.
Het evalueren van de energievoetafdruk is een kerncomponent van het ROI-model. Gecentraliseerde systemen bieden duidelijke efficiëntievoordelen ten opzichte van gedecentraliseerde apparatuur. Door aandrijvingen met variabele frequentie (VFD's) op centrale vacuümpompen te implementeren, kan de motorsnelheid worden aangepast op basis van de realtime transportvraag, in plaats van continu op volle snelheid te draaien. Gecentraliseerde droogsystemen zorgen ook voor energiewinst. Eén enkele droogmiddeldroger met grote capaciteit die in stabiele toestand werkt, verbruikt minder energie per pond verwerkte hars dan meerdere kleinere drogers aan de machinezijde die voortdurend aan en uit schakelen.
Start een uitgebreide faciliteitenaudit om de huidige materiaalstroom in kaart te brengen, waarbij u afstanden, verticale liften en beschikbare plafondruimte noteert.
Bereken de huidige afvalpercentages en handmatige arbeidskosten die verband houden met materiaalverwerking om een stevige ROI-basislijn vast te stellen.
Vraag proof-of-concept-tests aan bij leveranciers van apparatuur, met name voor moeilijk te transporteren harsen, poeders en lichte pluisjes van het maalgoed.
Geef prioriteit aan systeemontwerpen die niet-gepatenteerde besturingssystemen en robuuste redundantieplanning voor kritische componenten omvatten.
A: Transportafstanden zijn afhankelijk van het materiaal en het systeemtype. Vacuümsystemen kunnen doorgaans efficiënt afstanden tot 300-500 voet aan. Voor langere runs kunnen positieve-druksystemen of compact-phase-transport materialen over meer dan 300 meter verplaatsen. De equivalente pijplengte, inclusief verticale liften en sweeps, bepaalt de werkelijke maximale afstand.
A: Hygroscopische materialen worden vóór transport gedroogd in een centrale adsorptiedroger. Om het terugwinnen van vocht tijdens het transport te voorkomen, maakt het systeem gebruik van droge luchttransport in een gesloten lus. De transportlucht wordt uit het retourluchtcircuit van de droger gehaald, waardoor de pellets alleen worden blootgesteld aan lucht met een laag dauwpunt totdat ze de extruder bereiken.
A: Ja, maar het vereist specifieke engineering. Poeders vereisen verschillende filtraties, gespecialiseerde afvoerkleppen van de ontvanger om overbrugging te voorkomen, en nauwkeurige snelheidsregeling. Vaak worden voor poeders afzonderlijke transportlijnen of dichte-fasesystemen gebruikt om kruisbesmetting te voorkomen en stof effectief te beheersen.
A: Het maalgoed wordt doorgaans opgevangen in een opvangbak en in de hoofdmateriaalstroom gebracht met behulp van doseerkleppen bij de ontvanger. Deze kleppen wisselen af tussen nieuw materiaal en maalgoed op basis van een vooraf ingestelde verhouding, waardoor een consistent mengsel rechtstreeks naar de extruderhals of blender wordt geleverd.
A: Goed ontworpen systemen omvatten redundantie. Als de primaire vacuümpomp uitvalt, detecteert de PLC automatisch de drukval en schakelt over naar een stand-bypomp. Deze automatische omschakeling voorkomt materiaalgebrek en zorgt ervoor dat de extrusielijnen zonder onderbrekingen blijven draaien.
A: Gecentraliseerde spruitstukken maken gebruik van geautomatiseerde omschakelkleppen of snelkoppelingen om specifieke materialen naar specifieke leidingen te leiden. Geautomatiseerde zuiveringssoftware zorgt ervoor dat de gehele lijn terug naar de bron of in een afvalbak wordt afgevoerd voordat er nieuw materiaal wordt geïntroduceerd, zodat de leiding vóór de omschakeling volledig leeg is.


