


Просмотры: 0 Автор: Редактор сайта Время публикации: 29.09.2026 Происхождение: Сайт


При непрерывной экструзии пластика в больших объемах неэффективность обработки материалов напрямую ухудшает качество продукции и ограничивает общую производительность предприятия. Непостоянная скорость подачи, загрязнение смолой и узкие места ручной загрузки нарушают хрупкий баланс, необходимый для стабильных профилей экструзии. Децентрализованные или ручные методы кормления создают скрытые эксплуатационные расходы. Вы теряете ценную площадь, увеличиваете потребность в рабочей силе, разливаете материал, недостаточно используете переизмельчение и теряете возможность точно отслеживать расход смолы на линию.
Переход к централизованная система подачи для экструзии исключает эти переменные. Он автоматизирует непрерывный поток сырья из бестарного хранилища непосредственно в горловину экструдера. Это исключает человеческую ошибку из уравнения доставки материала. Экструдеры получают постоянную, идеально пропорциональную подачу первичной смолы, измельченного материала и добавок. В этом руководстве представлена техническая основа для оценки архитектуры системы, оценки рисков интеграции и моделирования окупаемости инвестиций при внедрении в масштабах всего учреждения.
Непрерывная производительность и точность. Централизованная система подачи правильного размера должна обеспечивать баланс между производительностью объемной транспортировки и требованиями к точному и бесперебойному дозированию отдельных экструзионных линий, что часто требует интеграции с гравиметрическими блендерами и дозаторами непрерывного действия с потерей веса.
Целостность материала и переизмельчение. Оценка скорости транспортировки и маршрутизации труб имеет решающее значение для предотвращения деградации смолы, образования ангельских волос и образования пыли, особенно при работе со смесью первичных гранул и переизмельченных материалов различной объемной плотности.
Масштабируемость, резервирование и контроль. Современные системы требуют централизованной интеграции ПЛК/SCADA для отслеживания в реальном времени, профилактического обслуживания и архитектур высокой доступности (например, резервных насосов) для предотвращения отключений нескольких линий.
График окупаемости инвестиций: Обоснование капитальных затрат (CapEx) обычно основано на количественной оценке сокращения операционных расходов (OpEx) на труд, материальные отходы, потребление энергии и максимальное восстановление вторичного измельчения.
Оглавление
Масштабирование экструзионного предприятия в конечном итоге обнажает жесткие ограничения загрузки материала на машине. Признание эксплуатационных показателей неэффективной децентрализованной системы является первым шагом на пути к автоматизации. Частый отказ экструдера является основным симптомом. Операторы, вручную загружающие бункеры, редко успевают за высокоскоростными линиями. Экструдер работает всухую, что приводит к немедленным остановкам линии, образованию большого количества отходов и длительным процедурам перезапуска. Высокий уровень брака также обусловлен несоответствием состава. Ручное смешивание первичной смолы, красителей и измельченного материала часто приводит к неравномерному распределению, что приводит к вариациям цвета и нестабильности размеров конечного экструдированного профиля или пленки.
Чрезмерное движение вилочных погрузчиков на производстве является еще одним серьезным препятствием. Перемещение контейнеров и поддонов между складскими помещениями и отдельными экструдерами создает угрозу безопасности и занимает ценное производственное пространство. Предприятию, изо всех сил пытающемуся справиться с высокопроизводительными линиями, одновременно справляясь с постоянными разливами материалов и заторами вилочных погрузчиков, требуются структурные изменения в погрузочно-разгрузочных работах. Скрытые затраты на обслуживание вилочных погрузчиков, поврежденные гейлорды и выметенные гранулы смолы быстро снижают прибыль.
Установление базовых показателей определяет успех обновления системы. Целевая пропускная способность в фунтах в час (PPH) должна учитывать текущие темпы производства и будущее расширение мощностей. Приемлемые отклонения в дозировке материала должны быть четко определены, чтобы обеспечить единообразие продукта. Максимально допустимое время простоя во время переключения системы определяет стратегию установки, требующую поэтапного внедрения для поддержания работоспособности критически важных линий. Для точного измерения экономии материала необходимо установить целевой процент использования переизмельченного материала.
Перед проектированием системы обязательна тщательная оценка готовности объекта. Инженеры должны оценить физические ограничения станции:
Вертикальный зазор: Оцените доступную высоту потолка для силосов и уравнительных бункеров. Гравитация вытесняет материал из хранилища, а достаточный вертикальный зазор предотвращает образование мостов и скоплений в резервуарах для хранения.
Структурная целостность: проверьте структурную поддержку трубопроводных коллекторов. Прокладка сотен футов труб из нержавеющей стали, а также веса транспортируемого материала требует прочных потолочных ферм.
Коммунальная мощность: Подтвердите, что объект имеет достаточное количество коммунальных услуг. Сюда входит чистый сухой сжатый воздух для срабатывания клапанов и достаточная трехфазная мощность для привода промышленных вакуумных насосов и воздуходувок.
Планировка этажа: нанесите на карту текущую площадь гейлордов и погрузчиков, чтобы рассчитать точную площадь в квадратных футах, которая будет возвращена после установки.
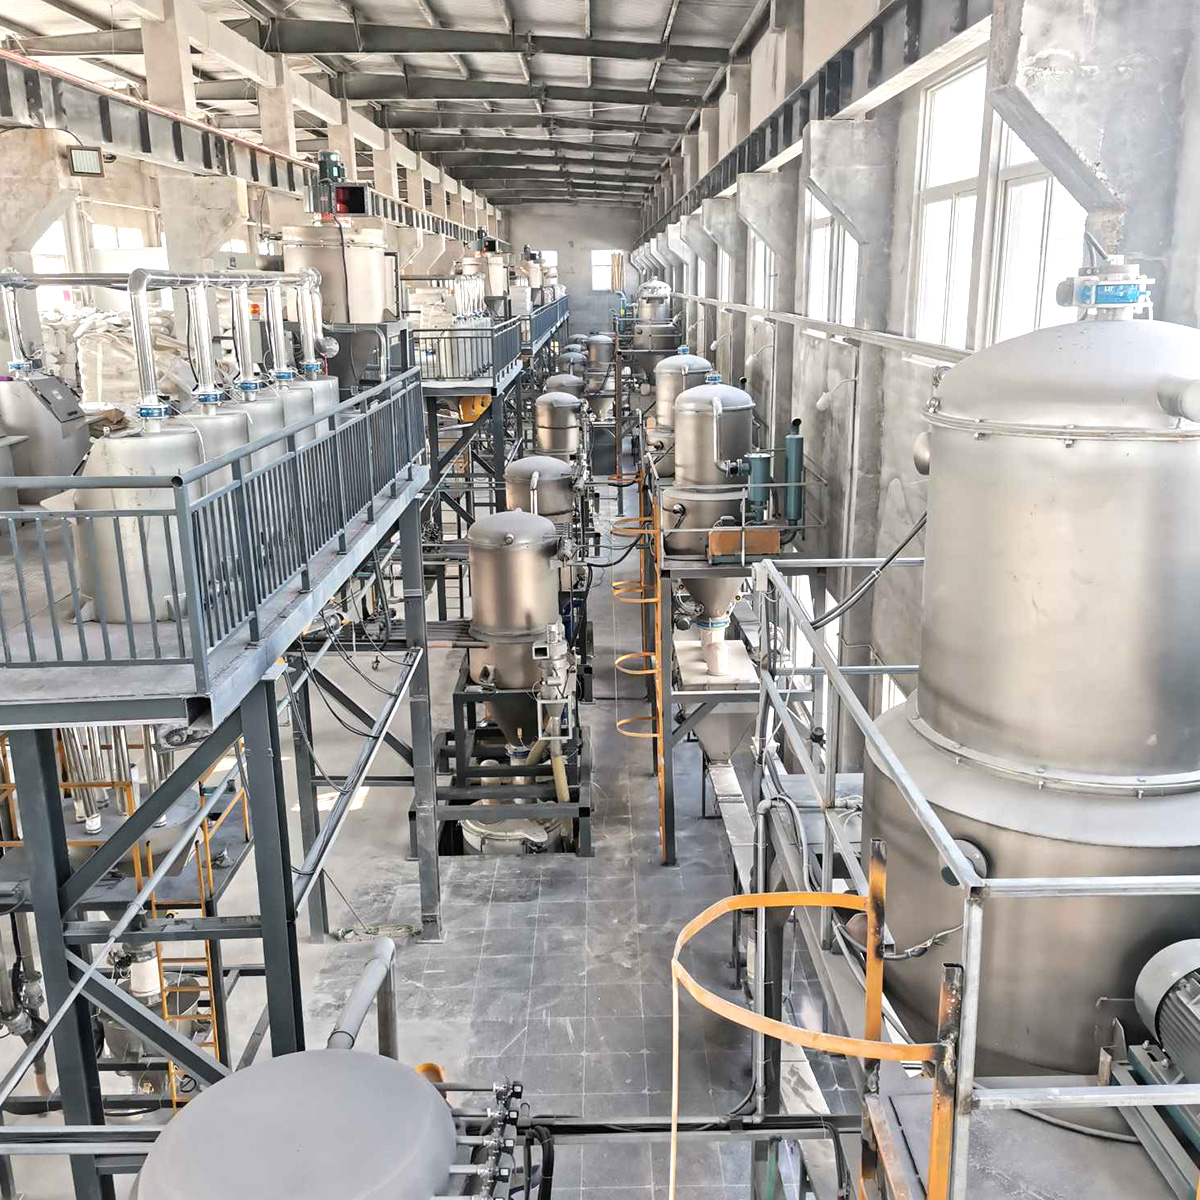
Проектирование надежной инфраструктуры погрузочно-разгрузочных работ требует выбора правильного сочетания компонентов хранения, транспортировки и управления. Архитектура должна поддерживать определенные обрабатываемые смолы, обеспечивая при этом гибкость для будущих изменений материалов. Плохо спроектированная архитектура приводит к частым засорам и деградации материала.
Решения для бестарного хранения различаются в зависимости от объема материала и ограничений объекта. Наружные силосы обеспечивают максимальную вместимость для быстроподвижных товарных смол, освобождая пространство внутри помещений и позволяя осуществлять доставку наливными цистернами. Внутренние дневные контейнеры обеспечивают промежуточное хранение специальных смол или материалов, требующих климат-контроля. Кантаторы Gaylord автоматизируют разгрузку упакованных материалов, обеспечивая полную эвакуацию без ручного черпания. Распределительный коллектор действует как центральная нервная система операции. Автоматизированные станции отбора материалов направляют определенные смолы на определенные экструзионные линии. В этих коллекторах используются быстроразъемные фитинги с эксцентриковым замком или автоматические переключающие клапаны для предотвращения перекрестного загрязнения при переключении материалов между линиями.
Выбор подходящего метода транспортировки зависит от расстояния, пропускной способности и характеристик материала. Каждый механизм предлагает определенные преимущества для конкретных условий экструзии. Выбор типа воздуходувки и фазы подачи смолы предотвращает растрескивание материала и износ системы.
Метод транспортировки |
Принцип работы |
Лучшие варианты использования |
Ключевые преимущества |
|---|---|---|---|
Вакуумная транспортировка (отрицательное давление) |
Протягивает материал по трубам с помощью вакуумного насоса, расположенного в месте назначения. |
Несколько источников в одном пункте назначения; короткие и средние дистанции. |
Чистая работа, внутренние утечки предотвращают утечку пыли, бережно относятся к материалам. |
Транспортировка с положительным давлением |
Проталкивает материал по трубам с помощью воздуходувки, расположенной у источника. |
Один источник для нескольких пунктов назначения; высокая производительность, большие расстояния. |
Высокая пропускная способность, эффективна для заполнения нескольких силосов или больших одноразовых бункеров. |
Плотная фаза |
Перемещает материал порциями с низкой скоростью и высоким давлением. |
Хрупкие, высокоабразивные или смешанные материалы, склонные к расслоению. |
Предотвращает деградацию окатышей, снижает износ труб, сохраняет целостность смеси. |
Фаза разбавления |
Суспендирует материал в высокоскоростном потоке воздуха при низком давлении. |
Стандартные пластиковые гранулы, неабразивные материалы, непрерывная подача больших объемов. |
Экономичная, простая конструкция, идеально подходящая для большинства стандартных применений экструзии. |
Максимальное использование вторичного измельчения напрямую повышает рентабельность производства. А Централизованная система подачи объединяет обрезку кромок и сбор лома непосредственно в поток материала. Дозирующие клапаны, расположенные на ресивере, попеременно вытягивают первичные гранулы и перемалывают их. Ограничительные бункеры, оснащенные механическими мешалками, предотвращают скопление легкого ворса после измельчения. Поддержание постоянной объемной плотности смеси в горловине экструдера обеспечивает стабильное время восстановления шнека и равномерное давление расплава. Если измельченный материал вводится непоследовательно, экструдер испытывает помпаж, что приводит к изменению размеров конечного продукта.
Линии непрерывной экструзии не терпят недостатка материала. Архитектуры высокой доступности требуют встроенной избыточности. Резервные вакуумные насосы должны быть интегрированы в систему и настроены на автоматическое включение в работу в случае отказа основного насоса. Автоматические переключающие клапаны и байпасы коллектора гарантируют, что отказ одного компонента, например, заклинивание переключателя или перегорание предохранителя, не приведет к катастрофическому отключению многолинейной системы. Резервирование превращает потенциальную остановку всего предприятия в плановое техническое обслуживание, позволяя техническим специалистам ремонтировать основной насос, в то время как производство продолжается непрерывно.
Гигроскопичные смолы, такие как ПЭТ, АБС и нейлон, требуют строгого контроля влажности перед экструзией. Централизованные системы подачи легко взаимодействуют с центральными осушителями. Материал транспортируется из бестарного хранилища в центральную сушилку, а затем распределяется по отдельным экструдерам с использованием подачи сухого воздуха для предотвращения повторного попадания влаги. В горловине экструдера система подается непосредственно в гравиметрические блендеры. Эти блендеры непрерывно взвешивают и распределяют несколько ингредиентов, обеспечивая точное управление рецептами и компенсируя изменения объемной плотности измельченного материала. Система подачи должна быть связана с блендером, чтобы гарантировать, что подающие бункеры никогда не опустеют во время работы с высокой производительностью.
Преобразование технических характеристик оборудования в эксплуатационную стабильность требует глубокого понимания гидродинамики, материаловедения и планировки объектов. При технической оценке приоритет должен отдаваться непрерывной доставке материала, а не пиковой теоретической мощности.
Экструзия требует постоянной, бесперебойной подачи материала, что резко контрастирует с циклическими требованиями литья под давлением. Заливная подача требует, чтобы бункер над экструдером оставался полным, а подача шнека осуществляется за счет силы тяжести. Starve подает материал непосредственно в шнековые шнеки с помощью дозатора. Размеры ресивера и циклы вакуумного насоса должны быть рассчитаны так, чтобы гарантировать присутствие материала в горловине в условиях максимальной производительности. Ресиверы меньшего размера заставляют насос работать слишком часто, что приводит к преждевременному износу выпускных клапанов и потенциальному голоданию, если расстояние транспортировки велико.
Свойства материала определяют физическую конструкцию конвейерной системы. Объемная плотность определяет массу, которую должен поддерживать воздушный поток. Размер и форма частиц — будь то однородные гранулы, мелкие порошки или неравномерный измельченный пух — влияют на коэффициент трения о стенки трубы. Размеры воздуходувки и диаметры труб должны быть рассчитаны так, чтобы обеспечить оптимальную скорость транспортировки. Чрезмерная скорость заставляет гранулы скользить по трубе, создавая тепло трения, которое плавит пластик и создает «волосы ангела» или стримеры. Недостаточная скорость приводит к выпадению материала из суспензии, засорению линий и необходимости очистки вручную.
Эффективная планировка производственных помещений зависит от оптимизированной прокладки труб. Инженеры рассчитывают эквивалентную длину труб, чтобы определить общее сопротивление в системе. Каждый вертикальный подъем и изменение направления добавляют сопротивления. Например, стандартное колено под углом 90 градусов может добавить сопротивление прямой трубы на 20 футов. Использование трапов с большим радиусом вместо стандартных колен сводит к минимуму перепады давления и снижает деградацию материала. Правильная прокладка позволяет держать трубопроводы близко к потолку, сохраняя ценное пространство для второстепенных операций, упаковочного оборудования и перемещения вилочных погрузчиков.
При транспортировке образуется пыль из-за трения материала. Эффективная фильтрация на уровне ресивера и насоса защищает оборудование и поддерживает чистоту объекта. Центральные пылесборники и циклонные сепараторы удаляют мелкие частицы из воздушного потока до того, как они достигнут вакуумного насоса, предотвращая преждевременный выход из строя подшипников. Обращение с некоторыми пластиковыми порошками или мелкий измельчение представляет опасность, связанную с горючей пылью. Конструкция системы должна строго соответствовать стандартам NFPA и ATEX. Это включает в себя заземление всех трубопроводов для рассеивания статического электричества, установку взрывозащитных клапанов и использование пылесборников со взрывоотводом для обеспечения безопасности объекта.
Современная обработка материалов во многом зависит от интеллектуальных систем управления. Аппаратная автоматизация обеспечивает физическое перемещение, а интеграция программного обеспечения обеспечивает видимость процесса и оперативный контроль.
Централизованные панели управления используют программируемые логические контроллеры (ПЛК) для управления циклами работы насосов, срабатываниями клапанов и состояниями сигнализации. Интеграция системы подачи с существующими средствами управления экструдером требует открытых протоколов связи. OPC UA и Ethernet/IP позволяют центральной системе напрямую взаимодействовать с ПЛК экструзионной линии. Эта интеграция позволяет экструдеру автоматически запрашивать материал в зависимости от скорости шнека и производительности, а не полагаться только на срабатывание локализованных датчиков. Операторы управляют рецептами и контролируют состояние системы через централизованный человеко-машинный интерфейс (HMI), устраняя необходимость ходить по цеху для проверки отдельных загрузчиков.
Неожиданный отказ оборудования нарушает график производства. Использование датчиков Интернета вещей переводит техническое обслуживание с реагирования на прогнозирование. Датчики перепада давления, установленные поперек фильтров, контролируют накопление пыли. Когда фильтр закрывается, падение давления увеличивается, вызывая предупреждение о необходимости технического обслуживания до того, как ограниченный поток воздуха приведет к сбоям в транспортировке. Мониторинг вибрации вакуумных насосов и воздуходувок позволяет заранее обнаружить износ подшипников или их несоосность. Устранение этих аномалий во время плановых простоев предотвращает катастрофический выход оборудования из строя и выход из строя экструдера.
Применение экструзии в медицине, автомобилестроении и аэрокосмической отрасли требует строгой документации по качеству. Автоматизированные системы подачи поддерживают соответствие ISO и отраслевым стандартам, обеспечивая цифровую отслеживаемость. Система управления регистрирует номера партий по мере поступления материала на склад. Он отслеживает точный расход смолы для каждого рабочего задания, сопоставляя конкретные партии материала с конкретными экструдированными рулонами или профилями. Эти исторические данные оказываются неоценимыми для проверок качества, позволяя производителям быстро изолировать и локализовать подозрительную продукцию в случае материального дефекта.
Частая смена материала или цвета снижает общую эффективность оборудования (OEE). Функции программного обеспечения, которые автоматизируют очистку линий, упрощают этот процесс. Когда производственный цикл заканчивается, система автоматически очищает конвейерные линии, забирая весь оставшийся материал в приемник или специальный контейнер для лома. Это избавляет операторов от необходимости вручную отсоединять и продувать трубы сжатым воздухом. Автоматизированная продувка снижает риск перекрестного загрязнения между циклами и значительно сокращает время переналадки, увеличивая доступное производственное время.
Инвестиции в автоматизированную обработку материалов требуют четкого финансового обоснования. Анализ должен сравнить требования к первоначальному капиталу с периодической операционной экономией, генерируемой системой.
Первоначальные капитальные затраты включают в себя воздуходувки, трубы из нержавеющей стали, ресиверы, автоматизированные коллекторы и центральную систему управления. Эти первоначальные расходы компенсируются долгосрочной операционной экономией. Самое непосредственное сокращение происходит в ручном погрузочно-разгрузочном труде. Перераспределение операторов с перемещения гей-лордов и подъема по лестницам на задачи с добавленной стоимостью повышает общую эффективность труда. Автоматизированные системы значительно сокращают количество пролитой и ненужной смолы. Ручная зачерпывание и загрузка бункера неизбежно приводят к тому, что на полу остаются пеллеты, которые необходимо подметать и утилизировать. Централизованная транспортировка устраняет постоянные потери материала, что напрямую влияет на прибыль.
Образование отходов является неизбежной реальностью при экструзии, особенно во время запуска и изменения размера. Точное и автоматическое повторное введение этого измельченного материала в производственный процесс дает значительную экономию материальных затрат. Централизованная система, оснащенная дозирующими клапанами, обеспечивает постоянный расход измельченного материала, снижая зависимость от первичной смолы. Максимизируя допустимый процент измельчения без ущерба для качества продукции, производители напрямую снижают затраты на сырье. Если предприятие ежедневно перерабатывает 10 000 фунтов смолы и увеличивает коэффициент использования перемола всего на 5%, годовая экономия на закупках первичной смолы быстро оправдывает инвестиции в оборудование.
Оценка энергетического следа является ключевым компонентом модели рентабельности инвестиций. Централизованные системы предлагают явные преимущества в эффективности по сравнению с децентрализованным оборудованием. Внедрение частотно-регулируемых приводов (ЧРП) на центральных вакуумных насосах позволяет регулировать скорость двигателя в зависимости от потребности в транспортировке в реальном времени, а не постоянно работать на полной скорости. Централизованные системы сушки также обеспечивают экономию энергии. Одна осушительная сушилка большой производительности, работающая в стабильном режиме, потребляет меньше энергии на фунт перерабатываемой смолы, чем несколько небольших сушилок, расположенных на стороне машины, которые постоянно включаются и выключаются.
Начните комплексный аудит объекта, чтобы составить карту текущего потока материалов, отмечая расстояния, вертикальные подъемы и доступное пространство под потолком.
Рассчитайте текущие показатели брака и затраты на ручной труд, связанные с погрузочно-разгрузочными работами, чтобы установить надежную базовую рентабельность инвестиций.
Запросите подтверждение концепции у поставщиков оборудования, особенно для трудно транспортируемых смол, порошков и легкого измельченного ворса.
Отдавайте приоритет проектам систем, включающим непатентованные системы управления и надежное планирование резервирования критически важных компонентов.
О: Расстояния транспортировки зависят от материала и типа системы. Вакуумные системы обычно эффективно справляются с расстояниями до 300–500 футов. При более длинных маршрутах системы положительного давления или плотная фазовая транспортировка могут перемещать материалы на расстояние более 1000 футов. Эквивалентная длина трубы, включая вертикальные подъемы и проходы, определяет фактическое максимальное расстояние.
A: Гигроскопичные материалы перед транспортировкой сушат в центральной осушительной сушилке. Чтобы предотвратить повторное попадание влаги во время транспортировки, в системе используется замкнутый контур подачи сухого воздуха. Транспортирующий воздух забирается из контура возвратного воздуха сушилки, благодаря чему гранулы остаются под воздействием только воздуха с низкой точкой росы, пока они не достигнут экструдера.
О: Да, но это требует специальной разработки. Порошки требуют другой фильтрации, специальных выпускных клапанов ресивера для предотвращения закупоривания и точного контроля скорости. Часто для порошков используются отдельные конвейерные линии или системы с плотной фазой, чтобы предотвратить перекрестное загрязнение и эффективно управлять пылью.
Ответ: Дробленый материал обычно собирается в накопительный бункер и вводится в основной поток материала с помощью дозирующих клапанов на приемнике. Эти клапаны переключаются между первичным материалом и доизмельчением в зависимости от заданного соотношения, обеспечивая подачу однородной смеси непосредственно в горловину экструдера или в блендер.
Ответ: Правильно спроектированные системы предусматривают резервирование. Если основной вакуумный насос выходит из строя, ПЛК автоматически обнаруживает падение давления и переключает работу на резервный насос. Такое автоматическое переключение предотвращает нехватку материала и обеспечивает бесперебойную работу экструзионных линий.
Ответ: В централизованных коллекторах используются автоматические переключающие клапаны или быстроразъемные фитинги для подачи определенных материалов в определенные линии. Программное обеспечение для автоматической очистки очищает всю линию обратно к источнику или в контейнер для отходов перед подачей нового материала, гарантируя, что труба полностью опорожняется перед переключением.


