


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 29.09.2026 Herkunft: Website


Bei der kontinuierlichen Kunststoffextrusion in großen Mengen verschlechtern Ineffizienzen bei der Materialhandhabung direkt die Produktqualität und begrenzen den gesamten Anlagendurchsatz. Inkonsistente Vorschubgeschwindigkeiten, Harzverunreinigungen und Engpässe bei der manuellen Beladung stören das empfindliche Gleichgewicht, das für stabile Extrusionsprofile erforderlich ist. Dezentrale oder manuelle Zuführmethoden verursachen versteckte Betriebskosten. Sie verlieren wertvolle Stellfläche, erhöhen den Arbeitsaufwand, verschütten Material, nutzen das Mahlgut nicht ausreichend aus und verlieren die Möglichkeit, den Harzverbrauch pro Linie genau zu verfolgen.
Übergang zu a Das zentrale Zuführsystem für die Extrusion eliminiert diese Variablen. Es automatisiert den kontinuierlichen Fluss der Rohstoffe vom Großlager direkt zum Extruderhals. Dadurch werden menschliche Fehler aus der Materiallieferungsgleichung entfernt. Extruder erhalten eine konstante, perfekt dosierte Versorgung mit Frischharz, Mahlgut und Additiven. Dieser Leitfaden bietet einen technischen Rahmen für die Bewertung der Systemarchitektur, die Bewertung von Integrationsrisiken und die Modellierung der Kapitalrendite für die anlagenweite Implementierung.
Kontinuierlicher Durchsatz vs. Genauigkeit: Ein richtig dimensioniertes zentralisiertes Zuführsystem muss die Massenförderkapazität mit den präzisen, unterbrechungsfreien Dosieranforderungen einzelner Extrusionslinien in Einklang bringen, was oft die Integration mit gravimetrischen Mischern und kontinuierlichen Differenzialdosierern erfordert.
Materialintegrität und Mahlgut: Die Bewertung der Fördergeschwindigkeiten und der Rohrführung ist entscheidend, um Harzabbau, Engelshaarbildung und Staubentwicklung zu verhindern, insbesondere beim Umgang mit einer Mischung aus Neupellets und Mahlgut unterschiedlicher Schüttdichte.
Skalierbarkeit, Redundanz und Kontrolle: Moderne Systeme erfordern eine zentrale SPS/SCADA-Integration für Rückverfolgbarkeit in Echtzeit, vorausschauende Wartung und Hochverfügbarkeitsarchitekturen (z. B. Standby-Pumpen), um Abschaltungen mehrerer Leitungen zu verhindern.
ROI-Zeitplan: Die Rechtfertigung von Kapitalausgaben (CapEx) basiert in der Regel auf der Quantifizierung der Betriebsausgaben (OpEx), der Reduzierung von Arbeitsaufwand, Materialverschwendung, Energieverbrauch und einer maximierten Regeneratrückgewinnung.
Inhaltsverzeichnis
Bei der Skalierung einer Extrusionsanlage werden letztendlich die harten Grenzen der maschinenseitigen Materialbeschickung deutlich. Das Erkennen der Betriebsindikatoren eines ausgefallenen dezentralen Systems ist der erste Schritt in Richtung Automatisierung. Ein häufiges Ausbleiben des Extruders ist ein Hauptsymptom. Bediener, die Trichter manuell beladen, halten selten mit Hochgeschwindigkeitslinien Schritt. Der Extruder läuft trocken, was zu sofortigen Anlagenstillständen, massiver Ausschussproduktion und langwierigen Neustartverfahren führt. Hohe Ausschussraten sind auch auf Mischungsinkonsistenzen zurückzuführen. Das manuelle Mischen von Frischharz, Farbstoffen und Mahlgut führt oft zu einer ungleichmäßigen Verteilung, was zu Farbabweichungen und Dimensionsinstabilität im endgültigen extrudierten Profil oder Film führt.
Übermäßiger Gabelstaplerverkehr in der Produktionshalle stellt einen weiteren schwerwiegenden Engpass dar. Der Transport von Gaylords und Paletten zwischen Lagerbereichen und einzelnen Extrudern birgt Sicherheitsrisiken und verbraucht wertvollen Produktionsraum. Eine Anlage, die Schwierigkeiten hat, mit den Produktionslinien mit hohem Durchsatz Schritt zu halten und gleichzeitig ständiges Materialverschütten und Gabelstaplerstaus zu bewältigen, erfordert eine strukturelle Änderung in der Materialhandhabung. Die versteckten Kosten für die Wartung von Gabelstaplern, beschädigte Gaylords und aufgeschwemmte Harzpellets schmälern schnell die Gewinnmargen.
Die Festlegung grundlegender Kennzahlen bestimmt den Erfolg des System-Upgrades. Der Zieldurchsatz in Pfund pro Stunde (PPH) muss die aktuellen Produktionsraten und zukünftige Kapazitätserweiterungen berücksichtigen. Akzeptable Abweichungen bei der Materialdosierung sollten klar definiert werden, um die Produktkonsistenz sicherzustellen. Die maximal zulässige Ausfallzeit während der Systemumstellung bestimmt die Installationsstrategie und erfordert eine schrittweise Implementierung, um den Betrieb kritischer Leitungen aufrechtzuerhalten. Um die Materialeinsparungen genau messen zu können, müssen gezielte Prozentsätze für die Mahlgutnutzung festgelegt werden.
Vor dem Entwurf des Systems ist eine gründliche Bewertung der Anlagenbereitschaft erforderlich. Ingenieure müssen die physikalischen Einschränkungen der Anlage bewerten:
Vertikaler Freiraum: Bewerten Sie die verfügbare Deckenhöhe für Silos und Zwischenbehälter. Die Schwerkraft treibt den Materialfluss aus dem Lager und ein ausreichender vertikaler Abstand verhindert Brückenbildung und Lochbildung in Lagerbehältern.
Strukturelle Integrität: Überprüfen Sie die strukturelle Unterstützung der Rohrleitungsverteiler. Die Verlegung von mehreren hundert Metern Edelstahlrohren und das Gewicht des Förderguts erfordern robuste Deckenträger.
Versorgungskapazität: Bestätigen Sie, dass die Anlage über eine ausreichende Versorgung mit Versorgungseinrichtungen verfügt. Dazu gehören saubere, trockene Druckluft zur Ventilbetätigung und ausreichend Drehstrom zum Antrieb industrieller Vakuumpumpen und Gebläse.
Grundriss: Ermitteln Sie die aktuelle Grundfläche von Gaylords und Maschinenseitenladern, um die exakte Quadratmeterzahl zu berechnen, die nach der Installation zurückgewonnen wird.
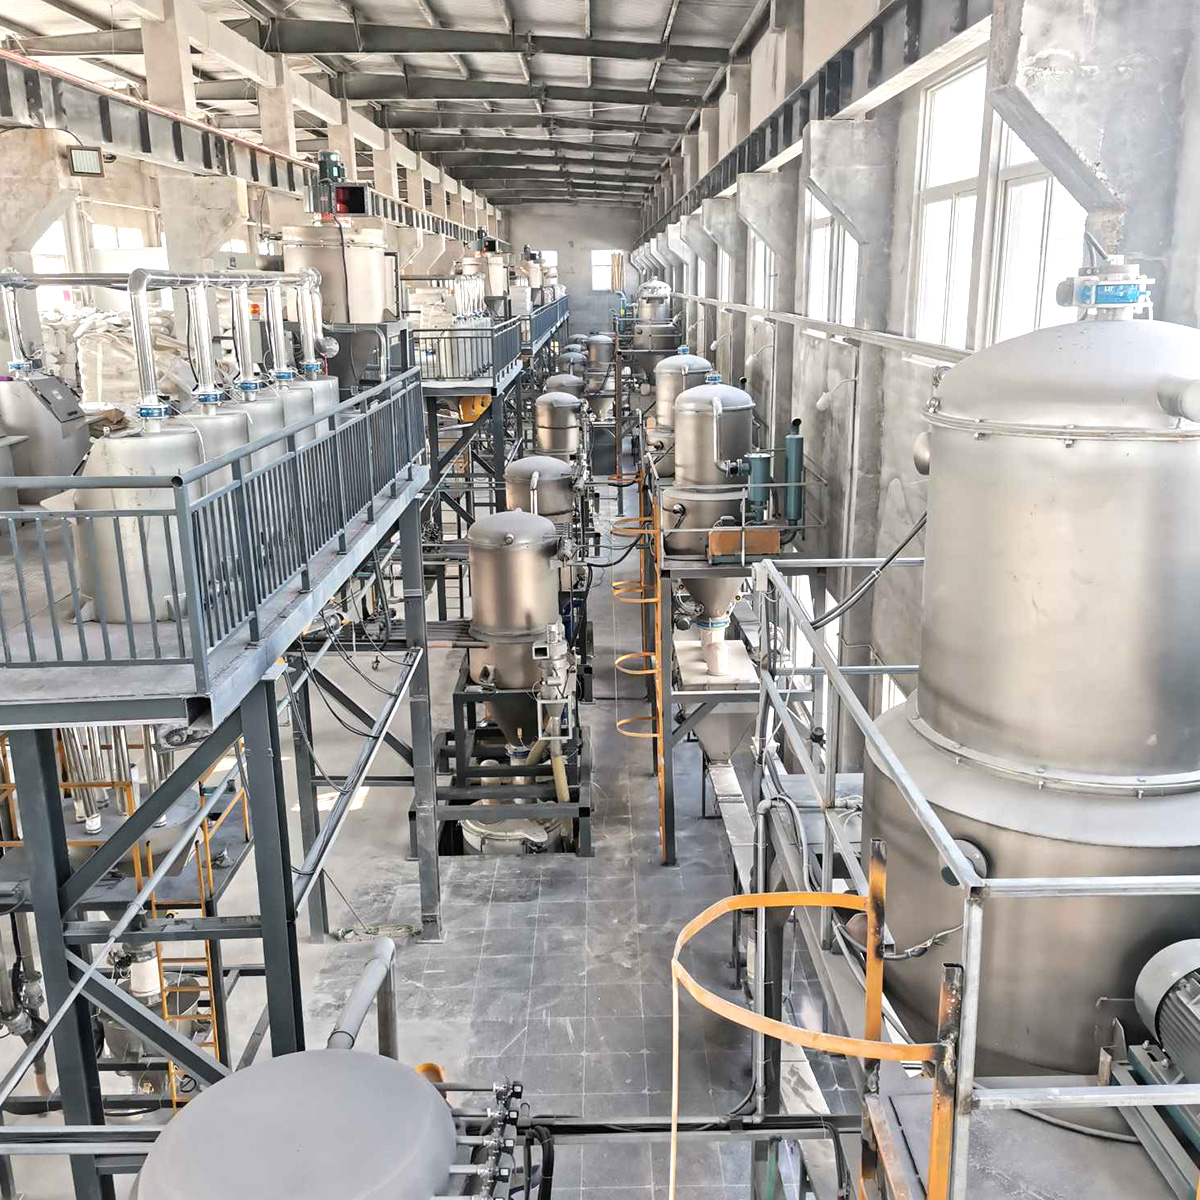
Der Entwurf einer robusten Materialtransportinfrastruktur erfordert die Auswahl der richtigen Kombination aus Lager-, Förder- und Steuerungskomponenten. Die Architektur muss die spezifischen verarbeiteten Harze unterstützen und gleichzeitig Flexibilität für zukünftige Materialänderungen ermöglichen. Eine schlecht gestaltete Architektur führt häufig zu Verstopfungen und Materialverschlechterung.
Die Lösungen für die Massenlagerung variieren je nach Materialvolumen und Anlagenbeschränkungen. Außensilos bieten die höchste Kapazität für sich schnell bewegende Massenharze, schaffen Platz im Innenbereich und ermöglichen die Lieferung von Großtankern. Innen-Tagesbehälter dienen zur Zwischenlagerung von Spezialharzen oder Materialien, die einer Klimatisierung bedürfen. Gaylord-Kipper automatisieren das Entladen verpackter Materialien und gewährleisten eine vollständige Evakuierung ohne manuelles Schöpfen. Der Verteiler fungiert als zentrales Nervensystem der Operation. Automatisierte Materialauswahlstationen leiten bestimmte Harze zu bestimmten Extrusionslinien. Diese Verteiler nutzen Camlock-Schnellkupplungen oder automatische Umschaltventile, um Kreuzkontaminationen beim Materialwechsel zwischen Leitungen zu verhindern.
Die Auswahl der geeigneten Fördermethode hängt von der Entfernung, dem Durchsatz und den Materialeigenschaften ab. Jeder Mechanismus bietet besondere Vorteile für bestimmte Extrusionsumgebungen. Die Abstimmung von Gebläsetyp und Förderphase auf das Harz verhindert Materialbrüche und Systemverschleiß.
Fördermethode |
Funktionsprinzip |
Beste Anwendungsfälle |
Hauptvorteile |
|---|---|---|---|
Vakuumförderung (Unterdruck) |
Zieht Material mithilfe einer Vakuumpumpe am Zielort durch Rohre. |
Mehrere Quellen zu einem einzigen Ziel; kurze bis mittlere Distanzen. |
Sauberer Betrieb, Leckagen nach innen verhindern Staubaustritt, materialschonend. |
Überdruckförderung |
Schiebt Material mithilfe eines Gebläses an der Quelle durch Rohre. |
Eine Quelle für mehrere Ziele; hohe Kapazität, große Entfernungen. |
Hoher Durchsatz, effizient zum Befüllen mehrerer Silos oder großer Tagesbehälter. |
Dichte Phase |
Bewegt Material in Kugeln mit niedriger Geschwindigkeit und hohem Druck. |
Zerbrechliche, stark abrasive oder gemischte Materialien, die zur Trennung neigen. |
Verhindert die Zersetzung der Pellets, reduziert den Rohrverschleiß und erhält die Integrität der Mischung aufrecht. |
Verdünnungsphase |
Schwebt Material in einem Luftstrom mit hoher Geschwindigkeit und niedrigem Druck. |
Standard-Kunststoffpellets, nicht abrasive Materialien, kontinuierliche Großmengenzufuhr. |
Kostengünstiges, einfaches Design, ideal für die meisten Standard-Extrusionsanwendungen. |
Durch die Maximierung der Mahlgutnutzung werden die Fertigungsmargen direkt verbessert. A Das zentralisierte Zuführsystem integriert Kantenbeschnitt und Abfallrückgewinnung direkt in den Materialfluss. Am Empfänger angebrachte Dosierventile wechseln zwischen der Ansaugung von Frischpellets und Mahlgut. Mit mechanischen Rührwerken ausgestattete Auffangbehälter verhindern die Bildung von Brücken durch leichte Mahlgutflusen. Die Aufrechterhaltung einer gleichmäßigen Schüttdichtemischung am Extruderhals sorgt für stabile Schneckenerholungszeiten und einen gleichmäßigen Schmelzedruck. Wenn das Mahlgut ungleichmäßig zugeführt wird, kommt es im Extruder zu Druckstößen, die die Abmessungen des Endprodukts verändern.
Kontinuierliche Extrusionslinien tolerieren keinen Materialmangel. Hochverfügbarkeitsarchitekturen erfordern integrierte Redundanz. Standby-Vakuumpumpen müssen in das System integriert und so konfiguriert sein, dass sie automatisch übernehmen, wenn die Primärpumpe ausfällt. Automatische Umschaltventile und Verteilerbypässe stellen sicher, dass ein Ausfall einer einzelnen Komponente, wie z. B. ein verklemmter Umleiter oder eine durchgebrannte Sicherung, nicht zu einem katastrophalen Ausfall mehrerer Leitungen führt. Durch Redundanz wird ein möglicher anlagenweiter Stillstand zu einer geplanten Wartungsaufgabe, sodass Techniker die Primärpumpe reparieren können, während die Produktion ununterbrochen weiterläuft.
Hygroskopische Harze wie PET, ABS und Nylon erfordern vor der Extrusion eine strenge Feuchtigkeitskontrolle. Zentralisierte Zuführsysteme sind nahtlos mit zentralen Adsorptionstrocknern verbunden. Das Material wird vom Massenlager zum zentralen Trockner transportiert und dann mithilfe der Trockenluftförderung auf die einzelnen Extruder verteilt, um eine erneute Feuchtigkeitsaufnahme zu verhindern. Am Extruderhals führt das System die Zufuhr direkt in gravimetrische Mischer. Diese Mixer wiegen und dosieren kontinuierlich mehrere Zutaten und gewährleisten so eine präzise Rezepturverwaltung und den Ausgleich von Schwankungen in der Schüttdichte des Mahlguts. Das Zuführsystem muss mit dem Mixer kommunizieren, um sicherzustellen, dass die Vorratstrichter bei einem Hochdurchsatzdurchlauf niemals leer werden.
Die Umsetzung von Hardwarespezifikationen in Betriebsstabilität erfordert ein tiefes Verständnis der Fluiddynamik, der Materialwissenschaften und des Anlagenlayouts. Bei der technischen Bewertung muss die kontinuierliche Materiallieferung Vorrang vor der theoretischen Spitzenkapazität haben.
Die Extrusion erfordert eine konstante, ununterbrochene Materialversorgung, was im krassen Gegensatz zu den zyklischen Anforderungen des Spritzgießens steht. Bei der Flutbeschickung muss der Trichter über dem Extruder voll bleiben und die Beschickung der Schnecke erfolgt durch die Schwerkraft. Mit einem Differenzialdosierer können Sie dosiertes Material direkt in die Schneckengänge einspeisen. Behältergrößen und Vakuumpumpenzyklen müssen berechnet werden, um sicherzustellen, dass bei maximalem Durchsatz Material am Hals vorhanden ist. Unterdimensionierte Sammler führen dazu, dass die Pumpe zu häufig zyklisch läuft, was zu vorzeitigem Verschleiß der Auslassventile und bei langen Förderwegen zu einem möglichen Unterdruck führt.
Die Materialeigenschaften bestimmen die physikalische Gestaltung des Fördersystems. Die Schüttdichte bestimmt die Masse, die der Luftstrom tragen muss. Partikelgröße und -form – ob gleichmäßige Pellets, feine Pulver oder unregelmäßige Mahlgutflocken – beeinflussen den Reibungskoeffizienten an den Rohrwänden. Die Größe des Gebläses und der Rohrdurchmesser müssen so ausgelegt sein, dass die optimale Fördergeschwindigkeit erreicht wird. Bei zu hoher Geschwindigkeit rutschen die Pellets am Rohr entlang und erzeugen Reibungswärme, die den Kunststoff schmilzt und „Engelshaare“ oder Luftschlangen entstehen lässt. Bei unzureichender Geschwindigkeit fällt Material aus der Suspension, verstopft die Leitungen und erfordert eine manuelle Reinigung.
Effiziente Anlagengrundrisse basieren auf einer optimierten Rohrführung. Ingenieure berechnen äquivalente Rohrlängen, um den Gesamtwiderstand im System zu bestimmen. Jeder vertikale Hub und jede Richtungsänderung erhöht den Widerstand. Beispielsweise kann ein standardmäßiger 90-Grad-Bogen den Widerstand eines geraden Rohrs um das Äquivalent von 20 Fuß erhöhen. Durch die Verwendung von Bögen mit großem Radius anstelle von Standardbögen werden Druckverluste minimiert und die Materialverschlechterung verringert. Durch die richtige Verlegung bleiben die Rohrleitungen nahe an der Decke, wodurch wertvolle Bodenfläche für sekundäre Vorgänge, Verpackungsgeräte und Gabelstaplerbewegungen erhalten bleibt.
Beim Fördern entsteht durch Materialreibung Staub. Eine wirksame Filterung auf Empfänger- und Pumpenebene schützt die Ausrüstung und sorgt für eine saubere Anlage. Zentrale Staubabscheider und Zyklonabscheider entfernen Feinpartikel aus dem Luftstrom, bevor sie die Vakuumpumpe erreichen, und verhindern so einen vorzeitigen Lagerausfall. Der Umgang mit bestimmten Kunststoffpulvern oder feinem Mahlgut birgt Gefahren durch brennbaren Staub. Das Systemdesign muss strikt den NFPA- und ATEX-Standards entsprechen. Dazu gehört die Erdung aller Rohrleitungen zur Ableitung statischer Elektrizität, die Installation von Explosionsschutzventilen und der Einsatz explosionsentlüfteter Staubabscheider zur Aufrechterhaltung der Anlagensicherheit.
Der moderne Materialtransport ist in hohem Maße auf intelligente Steuerungssysteme angewiesen. Die Hardware-Automatisierung sorgt für die physische Bewegung, die Software-Integration sorgt jedoch für Prozesstransparenz und Betriebskontrolle.
Zentralisierte Bedienfelder nutzen speicherprogrammierbare Steuerungen (SPS), um Pumpenzyklen, Ventilbetätigungen und Alarmzustände zu verwalten. Die Integration des Zuführsystems in bestehende Extrudersteuerungen erfordert offene Kommunikationsprotokolle. OPC UA und Ethernet/IP ermöglichen die direkte Kommunikation des Zentralsystems mit der SPS der Extrusionslinie. Durch diese Integration kann der Extruder automatisch Material basierend auf Schneckengeschwindigkeit und Durchsatz anfordern, anstatt sich nur auf lokalisierte Sensorauslöser zu verlassen. Bediener verwalten Rezepte und überwachen den Systemzustand über eine zentrale Mensch-Maschine-Schnittstelle (HMI), sodass sie nicht mehr den Boden betreten müssen, um einzelne Lader zu überprüfen.
Ein unerwarteter Geräteausfall stört die Produktionspläne. Der Einsatz von IoT-Sensoren verlagert die Wartung von reaktiv auf vorausschauend. Quer über den Filtern installierte Differenzdrucksensoren überwachen die Staubansammlung. Wenn sich der Filter verstopft, erhöht sich der Druckabfall, wodurch ein Wartungsalarm ausgelöst wird, bevor der eingeschränkte Luftstrom zu Förderstörungen führt. Die Vibrationsüberwachung an Vakuumpumpen und Gebläsen erkennt frühzeitig Lagerverschleiß oder Fehlausrichtung. Durch die Behebung dieser Anomalien während geplanter Ausfallzeiten werden katastrophale Geräteausfälle und ein Ausfall des Extruders verhindert.
Extrusionsanwendungen in den Bereichen Medizin, Automobil und Luft- und Raumfahrt erfordern eine strenge Qualitätsdokumentation. Automatisierte Zuführsysteme unterstützen ISO- und branchenspezifische Compliance durch digitale Rückverfolgbarkeit. Das Steuerungssystem protokolliert die Chargennummern, wenn das Material in das Großlager gelangt. Es verfolgt den genauen Harzverbrauch pro Arbeitsauftrag und ordnet bestimmte Materialchargen bestimmten extrudierten Rollen oder Profilen zu. Diese historischen Daten sind für Qualitätsaudits von unschätzbarem Wert und ermöglichen es Herstellern, verdächtige Produkte im Falle eines Materialfehlers schnell zu isolieren und einzudämmen.
Häufige Material- oder Farbwechsel verringern die Gesamtanlageneffektivität (OEE). Softwarefunktionen, die die Leitungsbereinigung automatisieren, optimieren diesen Prozess. Wenn ein Produktionslauf endet, reinigt das System automatisch die Förderleitungen und zieht das gesamte verbleibende Material in den Empfänger oder einen speziellen Abfallbehälter. Dadurch entfällt für den Bediener die Notwendigkeit, Rohre manuell zu trennen und mit Druckluft auszublasen. Durch die automatische Spülung wird das Risiko einer Kreuzkontamination zwischen den Läufen verringert, die Umrüstzeiten erheblich minimiert und die verfügbaren Produktionsstunden erhöht.
Investitionen in automatisierten Materialtransport erfordern eine klare finanzielle Begründung. Bei der Analyse müssen die anfänglichen Kapitalanforderungen mit den durch das System generierten wiederkehrenden betrieblichen Einsparungen verglichen werden.
Zu den anfänglichen Kapitalkosten gehören Gebläse, Edelstahlrohre, Empfänger, automatisierte Verteiler und das zentrale Steuerungssystem. Diese Vorlaufkosten werden durch langfristige betriebliche Einsparungen ausgeglichen. Die unmittelbarste Reduzierung ist bei der manuellen Handhabung zu verzeichnen. Durch die Umverteilung der Bediener von der Bewegung von Gaylords und dem Besteigen von Leitern hin zu Mehrwertaufgaben wird die Gesamtarbeitseffizienz verbessert. Automatisierte Systeme reduzieren verschüttetes und verschwendetes Harz drastisch. Manuelles Schöpfen und Befüllen des Trichters führt zwangsläufig dazu, dass Pellets auf dem Boden liegen, die aufgekehrt und entsorgt werden müssen. Durch die zentrale Förderung wird dieser kontinuierliche Materialverlust vermieden, was sich direkt auf das Endergebnis auswirkt.
Die Entstehung von Ausschuss ist bei der Extrusion eine unvermeidbare Realität, insbesondere beim Anfahren und bei Größenänderungen. Die präzise und automatische Wiedereinführung dieses Mahlguts in den Produktionsprozess führt zu erheblichen Materialkosteneinsparungen. Ein zentralisiertes System mit Dosierventilen sorgt dafür, dass das Mahlgut gleichmäßig verbraucht wird, wodurch die Abhängigkeit von Frischharz verringert wird. Durch die Maximierung des zulässigen Mahlgutanteils ohne Beeinträchtigung der Produktqualität senken Hersteller direkt ihre Rohstoffausgaben. Wenn eine Anlage täglich 10.000 Pfund Harz verarbeitet und die Mahlgutnutzung nur um 5 % erhöht, rechtfertigen die jährlichen Einsparungen beim Neukauf von Harz schnell die Investition in die Ausrüstung.
Die Bewertung des Energie-Fußabdrucks ist ein zentraler Bestandteil des ROI-Modells. Zentralisierte Systeme bieten deutliche Effizienzvorteile gegenüber dezentralen Geräten. Durch die Implementierung von Frequenzumrichtern (VFDs) in zentralen Vakuumpumpen kann die Motorgeschwindigkeit basierend auf dem Förderbedarf in Echtzeit angepasst werden, anstatt ständig mit voller Geschwindigkeit zu laufen. Zentralisierte Trocknungssysteme sorgen ebenfalls für Energiegewinne. Ein einzelner Adsorptionstrockner mit großer Kapazität, der im Dauerbetrieb arbeitet, verbraucht weniger Energie pro Pfund verarbeitetem Harz als mehrere kleinere, maschinenseitige Trockner, die ständig ein- und ausgeschaltet werden.
Leiten Sie eine umfassende Anlagenprüfung ein, um den aktuellen Materialfluss abzubilden und dabei Abstände, Höhenunterschiede und verfügbaren Deckenraum zu notieren.
Berechnen Sie die aktuellen Ausschussquoten und manuellen Arbeitskosten im Zusammenhang mit der Materialhandhabung, um eine solide ROI-Basislinie festzulegen.
Fordern Sie bei Geräteanbietern Proof-of-Concept-Tests an, insbesondere für schwer zu fördernde Harze, Pulver und leichte Mahlgutflocken.
Priorisieren Sie Systemdesigns, die nicht proprietäre Steuerungssysteme und eine robuste Redundanzplanung für kritische Komponenten umfassen.
A: Die Förderstrecken hängen vom Material und Systemtyp ab. Vakuumsysteme bewältigen in der Regel Entfernungen von bis zu 300–500 Fuß effizient. Bei längeren Strecken können Überdrucksysteme oder Dichtstromförderung Materialien über 1.000 Fuß transportieren. Die äquivalente Rohrlänge, einschließlich vertikaler Hebungen und Krümmungen, bestimmt den tatsächlichen maximalen Abstand.
A: Hygroskopische Materialien werden vor dem Transport in einem zentralen Adsorptionstrockner getrocknet. Um eine erneute Feuchtigkeitsaufnahme während des Transports zu verhindern, nutzt das System eine geschlossene Trockenluftförderung. Die Förderluft wird aus dem Rückluftkreislauf des Trockners angesaugt, sodass das Granulat bis zum Erreichen des Extruders nur Luft mit niedrigem Taupunkt ausgesetzt bleibt.
A: Ja, aber es erfordert spezielle Technik. Pulver erfordern eine unterschiedliche Filterung, spezielle Sammler-Auslassventile zur Vermeidung von Brückenbildung und eine präzise Geschwindigkeitskontrolle. Für Pulver werden häufig separate Förderleitungen oder Dichtstromsysteme verwendet, um Kreuzkontaminationen zu verhindern und Staub effektiv zu verwalten.
A: Mahlgut wird typischerweise in einem Ausgleichsbehälter gesammelt und über Dosierventile am Empfänger in den Hauptmaterialfluss eingeleitet. Diese Ventile wechseln in einem voreingestellten Verhältnis zwischen Neumaterial und Mahlgut und stellen so sicher, dass eine gleichmäßige Mischung direkt an den Extruderhals oder Mixer geliefert wird.
A: Richtig konzipierte Systeme beinhalten Redundanz. Fällt die primäre Vakuumpumpe aus, erkennt die SPS automatisch den Druckabfall und schaltet den Betrieb auf eine Standby-Pumpe um. Diese automatische Umschaltung verhindert Materialmangel und sorgt dafür, dass die Extrusionslinien unterbrechungsfrei weiterlaufen.
A: Zentralisierte Verteiler nutzen automatische Umschaltventile oder Schnellkupplungen, um bestimmte Materialien zu bestimmten Leitungen zu leiten. Eine automatische Spülsoftware reinigt die gesamte Leitung zurück zur Quelle oder in einen Abfallbehälter, bevor ein neues Material eingeführt wird, und stellt so sicher, dass die Leitung vor der Umstellung vollständig leer ist.


